
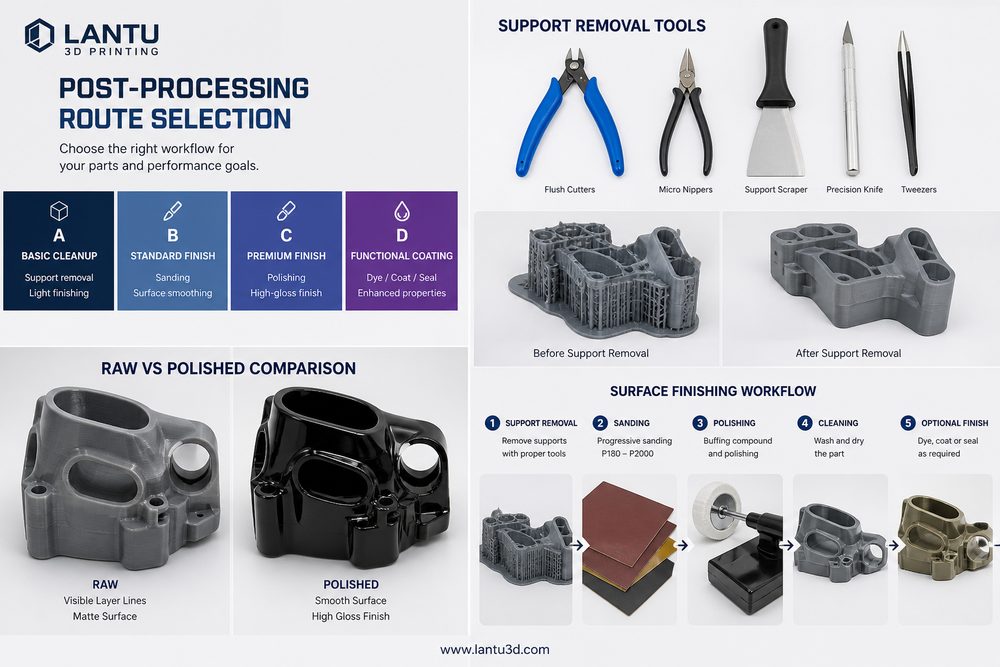
Pengenalan: Pasca-pemprosesan menentukan kualiti penghantaran selepas “boleh dicetak”
Dalam projek percetakan 3D, banyak pasukan menumpukan perhatian pada peralatan, bahan dan harga seunit, tetapi mereka sering memandang rendah kesan pasca-pemprosesan terhadap hasil akhir. Sebuah komponen rupa daripada resin SLA yang hanya dibersihkan dan diawet secara ringkas mungkin akan menguning, melengkung atau menjadi melekit selepas dua minggu; sebuah komponen struktur nilon SLS yang tidak dibersihkan serbuknya dengan baik akan meninggalkan serbuk pada lubang berulir, alur klip dan saluran penyejukan, lalu masalah hanya terserlah semasa pemasangan; sebuah bahagian logam SLM walaupun berjaya dibentuk masih perlu menanggalkan sokongan, rawatan haba, pemesinan dan pemeriksaan bukan musnah sebelum boleh digunakan dalam keadaan operasi sebenar. Dalam penilaian projek, lantu3D biasanya menganggap pasca-pemprosesan sebagai peringkat kejuruteraan penting dari “reka bentuk hingga penghantaran fizikal”, bukan sekadar proses tambahan selepas pencetakan.
1. Tentukan tahap pasca-pemprosesan mengikut tujuan terlebih dahulu
Pemilihan pasca-pemprosesan bergantung pada kegunaan komponen. Untuk sampel paparan yang bertujuan mengesahkan bentuk, fokus utamanya ialah permukaan yang sekata, warna yang stabil dan tepi yang utuh; untuk komponen pengesahan pemasangan, yang lebih penting ialah dimensi lubang, klip, ulir dan permukaan padanan; manakala untuk komponen ujian fungsi, perhatian harus diberikan kepada kekuatan, ketahanan suhu, keletihan, pengedapan dan penuaan jangka panjang. Disarankan supaya sebelum membuat pesanan, tahap pasca-pemprosesan dibahagikan kepada tiga kategori: Kelas A untuk penampilan paparan, yang memerlukan penyemburan, penggilapan atau tekstur yang seragam; Kelas B untuk pengesahan pemasangan, yang memerlukan semakan semula dimensi kritikal dan, jika perlu, kemasan CNC; Kelas C untuk penghantaran fungsional, yang memerlukan rawatan haba, impregnasi, letupan pasir, penguatan permukaan atau laporan pemeriksaan. Pengelasan ini dapat mengelakkan penggunaan proses kos tinggi pada kawasan berisiko rendah, dan pada masa yang sama mencegah permukaan fungsi penting daripada diabaikan.
2. Perbezaan utama pasca-pemprosesan bagi proses yang berbeza
Komponen SLA dan DLP yang diawet cahaya biasanya memerlukan pencucian alkohol, pengawetan UV sekunder, kemasan titik sokongan, pengamplasan dan penyemburan. Jika ketebalan dinding kurang daripada 1.2 mm atau terdapat julur yang panjang dan nipis, masa pengawetan yang terlalu lama akan meningkatkan kerapuhan, manakala pengawetan yang tidak mencukupi pula akan menjejaskan kestabilan permukaan. Bagi komponen nilon SLS, tumpuan utamanya ialah pembersihan serbuk, letupan pasir, pewarnaan dan pemeriksaan lubang/alur; disarankan untuk menilai risiko pembersihan serbuk terlebih dahulu bagi saluran sempit di bawah 0.8 mm. Komponen FDM mempunyai garis lapisan yang lebih jelas, jadi pengamplasan, pelicinan kimia, pengecatan atau salutan boleh digunakan, tetapi ketepatan dimensi akan berubah akibat penyingkiran bahan. Komponen logam SLM pula lazimnya melibatkan pemotongan sokongan, rawatan haba pelepasan tegasan, letupan pasir, pemesinan, anodisasi atau pasivasi; komponen galas beban kritikal juga harus ditambah dengan CT, ujian penembusan atau pemeriksaan koordinat tiga dimensi.
3. Gunakan matriks kos dan risiko untuk memilih laluan
Pasca-pemprosesan bukanlah semakin banyak semakin baik. Bagi prototaip penutup elektronik pengguna, jika hanya digunakan untuk semakan struktur, cukuplah dengan SLS nilon yang melalui letupan pasir dan pewarnaan ringan; jika digunakan untuk pembentangan pelabur, maka percetakan resin, kemasan, primer, cat akhir dan salutan kilat diperlukan, dan masa penghantaran akan bertambah 2 hingga 4 hari. Bagi pendakap dron yang perlu menjalani ujian beban, komponen nilon boleh ditambah dengan impregnasi atau memilih bahan diperkukuh gentian kaca, bukannya hanya mengejar permukaan yang licin. Disarankan agar pengurus projek membina matriks berdasarkan lima dimensi: keperluan rupa, keperluan dimensi, keperluan mekanikal, keperluan persekitaran dan skala kuantiti, dengan setiap dimensi dinilai dari 1 hingga 5. Jika jumlah skor di bawah 10, pilih pasca-pemprosesan asas; jika 10 hingga 18, pilih penguatan setempat; jika melebihi 18, pasca-pemprosesan dan pemeriksaan harus dimasukkan ke dalam spesifikasi penghantaran.
4. Letakkan pasca-pemprosesan lebih awal dalam fasa reka bentuk
Fasa reka bentuk perlu menyediakan ruang toleransi untuk pasca-pemprosesan. Penyemburan biasanya menambah ketebalan filem sebanyak 20–80μm, lapisan penyaduran boleh mencapai 5–25μm, pengamplasan akan menanggalkan bahan setempat, dan rawatan haba boleh menyebabkan ubah bentuk kecil. Untuk lubang pemasangan, rel panduan, klip dan permukaan pengedap, disarankan supaya tiga set data ditentukan dengan jelas: saiz cetakan, pampasan toleransi dan saiz akhir selepas pasca-pemprosesan. Permukaan sentuhan sokongan harus dielakkan daripada berada pada permukaan rupa dan permukaan padanan; untuk komponen yang akan disembur, titik gantung atau kawasan pelindung perlu direka; bagi komponen logam yang memerlukan pemesinan, lebihan bahan 0.3–1.0 mm harus disediakan. Dengan memindahkan kekangan ini ke peringkat awal, kerja ulang dan kos komunikasi dapat dikurangkan.
5. Pemeriksaan kualiti dan rekod penghantaran
Selepas pasca-pemprosesan selesai, satu senarai semak pemeriksaan perlu diwujudkan: sama ada terdapat kesan sokongan, retak, gelembung dan perbezaan warna; sama ada dimensi kritikal telah diperiksa semula; sama ada ulir, lubang/alur dan klip telah dicuba pasang; sama ada rawatan permukaan meliputi keseluruhan bahagian dengan sekata; dan sama ada pembungkusan dapat mengelakkan geseran semasa pengangkutan. Untuk projek berskala besar, disarankan agar nombor kelompok bahan, nombor peralatan, parameter pasca-pemprosesan, foto pemeriksaan dan rekod pengendalian keabnormalan disimpan. Dengan cara ini, jika pelanggan memberikan maklum balas pada masa hadapan, punca masalah dapat dikenal pasti dengan cepat sama ada datang daripada reka bentuk, pencetakan, pasca-pemprosesan atau penghantaran.
Rumusan
Hakikat laluan teknologi pasca-pemprosesan ialah keputusan kejuruteraan: mencari keseimbangan antara rupa, dimensi, prestasi, kos dan masa penghantaran. lantu3D lebih menekankan perancangan pasca-pemprosesan sejak peringkat semakan reka bentuk dan memasukkannya ke dalam pengurusan kitar hayat, bukannya menunggu sehingga komponen siap dicetak baru mencari penyelesaian sementara. Hanya dengan cara ini, percetakan 3D boleh berkembang daripada “menghasilkan satu sampel” kepada satu penyelesaian pembuatan yang stabil, boleh disemak semula dan sedia dihantar.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.