
المقدمة: المعالجة اللاحقة هي التي تحدد جودة التسليم بعد مرحلة «إمكانية الطباعة»
في مشاريع الطباعة ثلاثية الأبعاد، تركز كثير من الفرق على المعدات والمواد وسعر القطعة الواحدة، لكنها تقلل من تأثير المعالجة اللاحقة في النتيجة النهائية. فالقطعة الجمالية المصنوعة بتقنية SLA من الراتنج، إذا اكتفت بالغسل والمعالجة البسيطة فقط، قد تُظهر اصفرارًا أو التواءً أو سطحًا لزجًا بعد أسبوعين. أما قطعة نايلون مصنوعة بتقنية SLS، فإذا لم تُزل منها بقايا المسحوق جيدًا، فقد تبقى داخل فتحات القلاووظ ومجاري المشابك وقنوات التبريد، ولا يظهر الخلل إلا أثناء التجميع. وحتى القطعة المعدنية المصنوعة بتقنية SLM، فإن نجاح التشكيل لا يكفي وحده؛ إذ تحتاج إلى إزالة الدعامات والمعالجة الحرارية والتشغيل الآلي والفحص غير الإتلافي قبل دخولها في ظروف التشغيل الحقيقية. وتتعامل بلوبرنت ثلاثية الأبعاد عادةً مع المعالجة اللاحقة على أنها مرحلة هندسية أساسية ضمن مسار «من المخطط إلى التسليم الفعلي»، لا مجرد خطوة تكميلية بعد الطباعة.
أولًا: ابدأ بتحديد مستوى المعالجة اللاحقة وفق الهدف
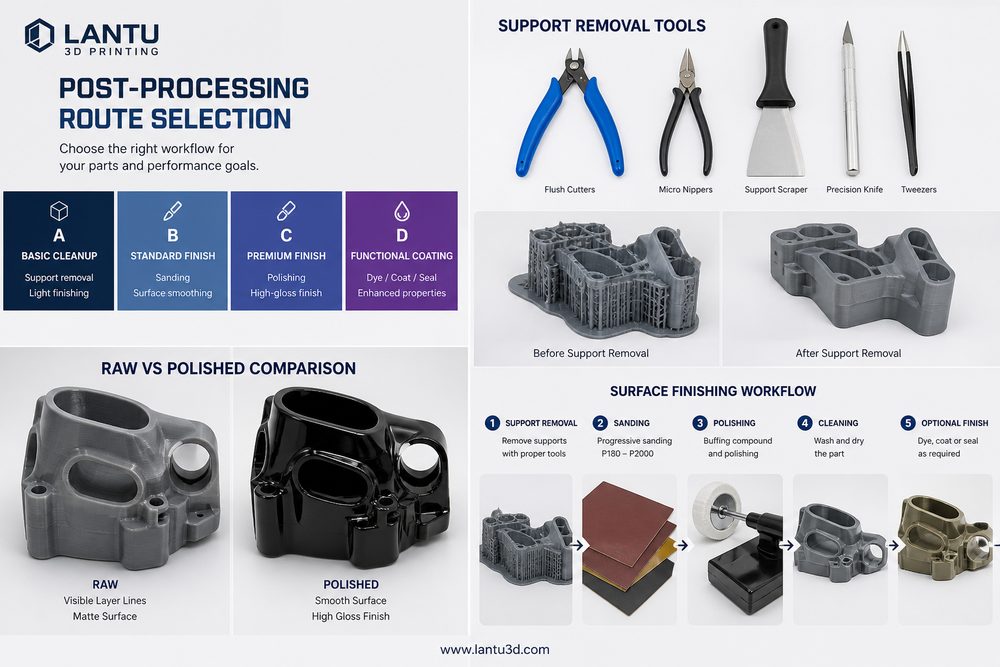
يعتمد اختيار المعالجة اللاحقة أولًا على استخدام القطعة. فالقطعة الاستعراضية المخصصة للتحقق من الشكل تركز على تجانس السطح وثبات اللون وسلامة الحواف. أما قطعة التحقق من التجميع فتركز أكثر على أبعاد الثقوب والمشابك والقلاووظ ومستويات التزاوج. بينما تتطلب قطعة الاختبار الوظيفي الانتباه إلى القوة ومقاومة الحرارة والتعب والإحكام والشيخوخة طويلة الأمد. لذلك يُنصح قبل الطلب بتقسيم مستوى المعالجة اللاحقة إلى ثلاث فئات: الفئة A للمظهر الاستعراضي، وتحتاج إلى طلاء أو تلميع أو توحيد الملمس؛ الفئة B للتحقق من التجميع، وتحتاج إلى إعادة قياس الأبعاد الحرجة وربما تشطيب CNC عند الحاجة؛ الفئة C للتسليم الوظيفي، وتحتاج إلى المعالجة الحرارية أو التشريب أو السفع الرملي أو تقوية السطح أو تقرير فحص. هذا التقسيم يمنع استخدام عمليات مكلفة في مناطق منخفضة المخاطر، ويمنع أيضًا إهمال الأسطح الوظيفية المهمة.
ثانيًا: الفروق الأساسية في المعالجة اللاحقة بين التقنيات المختلفة
تحتاج القطع المطبوعة بتقنية SLA وDLP عادةً إلى الغسل بالكحول، والمعالجة بالأشعة فوق البنفسجية، وتشذيب نقاط الدعم، والصنفرة، ثم الطلاء. وإذا كان سمك الجدار أقل من 1.2 مم أو وُجدت أذرع طويلة ورفيعة، فإن إطالة زمن المعالجة قد تزيد الهشاشة، بينما تؤثر المعالجة غير الكافية في استقرار السطح. أما قطع النايلون المصنوعة بتقنية SLS، فتركز معالجتها على إزالة المسحوق، والسفع الرملي، والتلوين، وفحص الثقوب والمجاري. ويُفضّل تقييم مخاطر إزالة المسحوق مسبقًا في القنوات الضيقة التي يقل عرضها عن 0.8 مم. وتتميز قطع FDM بوضوح طبقاتها، لذا يمكن معالجة ذلك بالصنفرة أو التنعيم الكيميائي أو الطلاء أو التغليف، لكن دقة الأبعاد ستتغير تبعًا لإزالة المادة. أما القطع المعدنية المصنوعة بتقنية SLM، فغالبًا ما تمر بقطع الدعامات، ومعالجة تخفيف الإجهاد الحرارية، والسفع الرملي، والتشغيل الآلي، والأكسدة الأنودية أو التخميل، كما يجب زيادة الاختبارات مثل CT أو الاختبار الاختراقي أو القياس بجهاز الإحداثيات الثلاثية للقطع الحاملة المهمة.
ثالثًا: اختيار المسار باستخدام مصفوفة التكلفة والمخاطر
المعالجة اللاحقة ليست أفضل كلما زادت. فإذا كان لدينا هيكل أولي لغلاف جهاز إلكتروني استهلاكي لاستخدامه في مراجعة البنية فقط، فغالبًا يكفي نايلون SLS مع السفع الرملي وتلوين خفيف. أما إذا كان الغرض عرضًا استثماريًا، فستكون هناك حاجة إلى طباعة راتنجية، وتشطيب دقيق، وطبقة أساس، وطبقة نهائية، وطبقة حماية لامعة، مما قد يضيف من يومين إلى أربعة أيام إلى مدة التسليم. وإذا كان هناك حامل لطائرة مسيّرة يحتاج إلى اختبار تحميل، فقد يكون من الأفضل استخدام قطعة نايلون مع التشريب أو اختيار مادة مدعمة بالألياف الزجاجية بدلًا من السعي إلى سطح شديد النعومة. ويُستحسن أن يبني مدير المشروع مصفوفة تقييم من خمسة أبعاد: متطلبات المظهر، ومتطلبات الأبعاد، والمتطلبات الميكانيكية، والمتطلبات البيئية، وحجم الكمية. ويُقيَّم كل بُعد من 1 إلى 5. وعند انخفاض المجموع عن 10 تُختار المعالجة اللاحقة الأساسية، وبين 10 و18 تُختار المعالجة المحلية المعززة، أما فوق 18 فيجب تضمين المعالجة اللاحقة والفحص ضمن مواصفات التسليم.
رابعًا: إدخال المعالجة اللاحقة في مرحلة التصميم مبكرًا
في مرحلة التصميم، يجب ترك هامش مناسب للمعالجة اللاحقة. فالطلاء يضيف عادةً سماكة تتراوح بين 20 و80 ميكرومتر، وقد يصل سمك طبقة الطلاء المعدني إلى 5–25 ميكرومتر، بينما قد تُزيل الصنفرة موادًا محلية، وقد تُحدث المعالجة الحرارية تشوهات طفيفة. وبالنسبة إلى ثقوب التجميع، والقضبان الإرشادية، والمشابك، والأسطح المحكمة، يُنصح بتحديد ثلاث مجموعات من البيانات بوضوح: أبعاد الطباعة، وتعويضات التفاوت، والأبعاد النهائية بعد المعالجة اللاحقة. كما ينبغي قدر الإمكان إبعاد أسطح تلامس الدعامات عن الأسطح الظاهرية وأسـطح التزاوج. وإذا كانت القطع ستُطلى، فيجب تصميم نقاط تعليق أو مناطق حجب مناسبة. أما القطع المعدنية التي تحتاج إلى تشغيل آلي، فيجب ترك سماحية تشغيل تتراوح بين 0.3 و1.0 مم. إن إدخال هذه القيود مبكرًا يقلل من إعادة العمل وكلفة التواصل.
خامسًا: فحص الجودة وسجل التسليم
بعد الانتهاء من المعالجة اللاحقة، ينبغي إعداد قائمة فحص تشمل: هل توجد آثار للدعامات أو شقوق أو فقاعات أو اختلافات لونية؟ هل أُعيد قياس الأبعاد الحرجة؟ هل تم اختبار القلاووظ والثقوب والمشابك؟ هل التغطية السطحية متجانسة؟ هل كانت التعبئة تمنع الاحتكاك أثناء النقل؟ وفي المشاريع الكبيرة، يُستحسن الاحتفاظ بسجل لدفعات المواد، وأرقام المعدات، ومعلمات المعالجة اللاحقة، وصور الفحص، وسجل التعامل مع الحالات غير الطبيعية. وبهذا يمكن تحديد ما إذا كان الخلل ناتجًا عن التصميم أو الطباعة أو المعالجة اللاحقة أو النقل بسرعة عند ملاحظته من العميل لاحقًا.
الخلاصة
جوهر اختيار مسار المعالجة اللاحقة هو قرار هندسي يقوم على الموازنة بين المظهر، والأبعاد، والأداء، والتكلفة، ومدة التسليم. وتؤكد بلوبرنت ثلاثية الأبعاد على أهمية التخطيط للمعالجة اللاحقة منذ مرحلة مراجعة التصميم، وإدراجها ضمن إدارة دورة الحياة بدلًا من محاولة علاج المشكلات بعد اكتمال الطباعة. بهذه الطريقة فقط تنتقل الطباعة ثلاثية الأبعاد من مجرد «إنتاج نموذج» إلى حل تصنيع مستقر، قابل للمراجعة، وقابل للتسليم.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.