
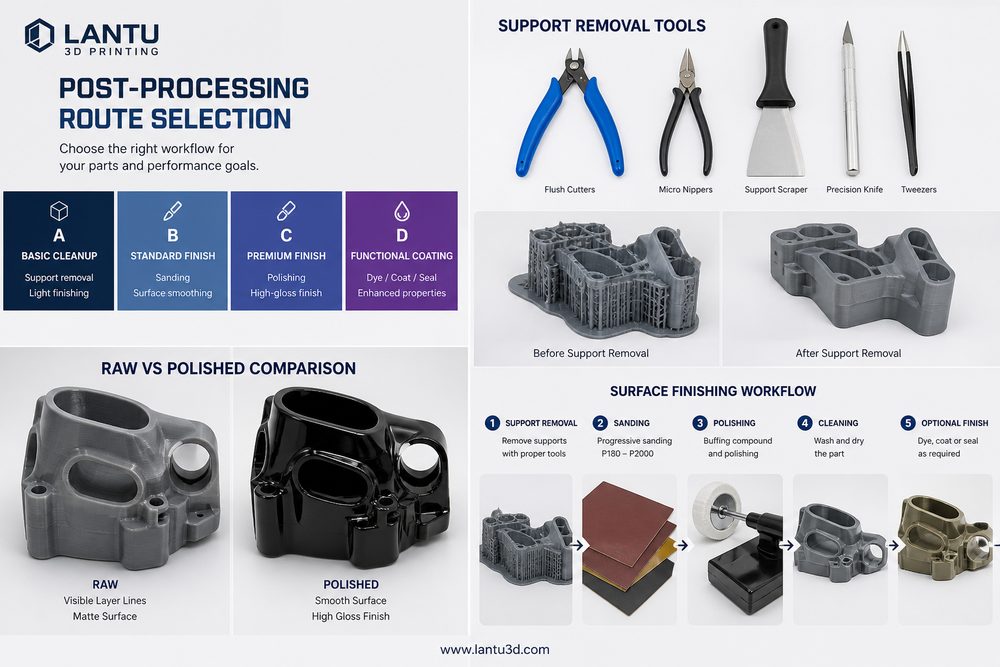
Einleitung: Die Nachbearbeitung entscheidet über die Qualität der Lieferung nach dem „druckbar“-Schritt
In 3D-Druck-Projekten konzentrieren sich viele Teams auf Maschine, Material und Stückpreis, unterschätzen jedoch den Einfluss der Nachbearbeitung auf das Endergebnis. Ein SLA-Kunststoffteil für die Optik kann, wenn es nur gewaschen und grob ausgehärtet wird, nach zwei Wochen vergilben, sich verziehen oder an der Oberfläche klebrig werden; ein SLS-Nylon-Strukturbauteil kann bei unzureichendem Entpulvern Pulver in Gewindebohrungen, Rastnuten und Kühlkanälen zurückbehalten, sodass das Problem erst bei der Montage sichtbar wird; ein Metallteil aus SLM muss selbst nach erfolgreicher Formgebung noch von Stützstrukturen befreit, wärmebehandelt, mechanisch nachbearbeitet und zerstörungsfrei geprüft werden, bevor es im realen Betrieb eingesetzt werden kann. In Projektbewertungen wird Nachbearbeitung daher oft als ein entscheidender ingenieurtechnischer Abschnitt von der CAD-Vorlage bis zur physischen Lieferung betrachtet und nicht nur als Nebenschritt nach dem Druck.
1. Die Nachbearbeitungsstufe zunächst nach dem Einsatzzweck definieren
Die Wahl der Nachbearbeitung hängt zuerst vom Verwendungszweck des Bauteils ab. Ein Präsentationsmuster zur Formverifikation legt den Schwerpunkt auf gleichmäßige Oberfläche, stabile Farbe und saubere Kanten; ein Montageprüfteil konzentriert sich stärker auf Bohrungspositionen, Rastnasen, Gewinde und Passflächen; ein Funktionstestteil muss hingegen Festigkeit, Temperaturbeständigkeit, Ermüdung, Dichtheit und Langzeitstabilität erfüllen. Es empfiehlt sich, die Nachbearbeitung vor der Bestellung in drei Klassen zu unterteilen: A-Klasse für Präsentationsoptik mit einheitlicher Lackierung, Politur oder Textur; B-Klasse für Montageprüfung mit Nachmessung kritischer Maße und bei Bedarf CNC-Feinbearbeitung; C-Klasse für funktionale Auslieferung mit Wärmebehandlung, Imprägnierung, Sandstrahlen, Oberflächenverstärkung oder Prüfbericht. Diese Einteilung verhindert unnötig teure Verfahren in risikoarmen Bereichen und schützt gleichzeitig kritische Funktionsflächen vor Vernachlässigung.
2. Zentrale Unterschiede in der Nachbearbeitung je nach Verfahren
SLA- und DLP-Photopolymerteile benötigen typischerweise Alkoholreinigung, sekundäre UV-Nachhärtung, das Entfernen von Stützpunkten, Schleifen und Lackieren. Wenn die Wandstärke unter 1,2 mm liegt oder lange, schlanke Auskragungen vorhanden sind, erhöht eine zu lange Aushärtung die Sprödigkeit; eine unzureichende Aushärtung dagegen beeinträchtigt die Oberflächenstabilität. Bei SLS-Nylonteilen liegen die Schwerpunkte auf Entpulvern, Sandstrahlen, Färben und der Prüfung von Bohrungen und Nuten; für enge Kanäle unter 0,8 mm sollte das Risiko einer unvollständigen Pulverentfernung früh bewertet werden. FDM-Teile zeigen deutlichere Schichtlinien und können durch Schleifen, chemisches Glätten, Lackieren oder Beschichten verbessert werden, wobei sich die Maßhaltigkeit durch Materialabtrag verändert. Bei SLM-Metallteilen sind das Entfernen von Stützstrukturen, Spannungsarmglühen, Sandstrahlen, CNC-Bearbeitung, Eloxieren oder Passivieren üblich; hochbelastete Bauteile sollten zusätzlich per CT, Eindringprüfung oder Koordinatenmessung geprüft werden.
3. Mit Kosten- und Risikomatrix die richtige Route wählen
Nachbearbeitung ist nicht automatisch besser, nur weil sie umfangreicher ist. Für ein Gehäuseprototyp eines Consumer-Elektronikprodukts, das lediglich für eine Struktur- oder Formbewertung dient, reichen SLS-Nylon mit Sandstrahlen und leichter Färbung oft aus. Soll das Teil jedoch in einer Investorenpräsentation überzeugen, sind Harzdruck, Feinbearbeitung, Grundierung, Decklack und Klarlack nötig, was die Lieferzeit um zwei bis vier Tage verlängern kann. Muss eine Drohnenhalterung Belastungstests bestehen, kann bei Nylonteilen eine Imprägnierung oder ein glasfaserverstärktes Material sinnvoller sein als der bloße Wunsch nach einer glatten Oberfläche. Projektleiter sollten idealerweise eine Matrix aus fünf Dimensionen aufbauen: Optikanforderung, Maßanforderung, mechanische Anforderung, Umgebungsanforderung und Stückzahl. Jede Dimension wird auf einer Skala von 1 bis 5 bewertet. Liegt die Gesamtsumme unter 10 Punkten, ist eine grundlegende Nachbearbeitung angemessen; bei 10 bis 18 Punkten ist eine lokale Verstärkung sinnvoll; über 18 Punkten sollten Nachbearbeitung und Prüfung verbindlich in die Lieferbeschreibung aufgenommen werden.
4. Nachbearbeitung bereits in die Konstruktionsphase vorziehen
In der Konstruktionsphase muss ausreichend Spielraum für die Nachbearbeitung vorgesehen werden. Lackieren führt typischerweise zu einer Schichtdicke von 20 bis 80 μm, galvanische Schichten können 5 bis 25 μm erreichen, Schleifen entfernt lokal Material, und Wärmebehandlung kann geringe Verzüge verursachen. Für Montagebohrungen, Führungen, Rastgeometrien und Dichtflächen sollten daher drei Datensätze klar definiert werden: gedrucktes Maß, Toleranzkompensation und Endmaß nach der Nachbearbeitung. Stützkontaktflächen sollten möglichst nicht auf Sicht- oder Passflächen liegen; lackierte Bauteile brauchen Aufhängepunkte oder Maskierbereiche; Metallteile mit späterer Zerspanung sollten mit 0,3 bis 1,0 mm Bearbeitungszugabe ausgelegt werden. Werden diese Randbedingungen früh berücksichtigt, sinken Nacharbeit, Rückfragen und Gesamtkosten deutlich.
5. Qualitätsprüfung und Lieferdokumentation
Nach Abschluss der Nachbearbeitung sollte eine Prüfliste abgearbeitet werden: Gibt es Stütznarben, Risse, Blasen oder Farbunterschiede? Wurden kritische Maße nachgemessen? Passen Gewinde, Bohrungen und Rastfunktionen im Probemontage-Test? Ist die Oberflächenbehandlung gleichmäßig aufgetragen? Ist die Verpackung so ausgelegt, dass Transportschäden und Reibung vermieden werden? Bei Serienprojekten empfiehlt es sich außerdem, Materialcharge, Maschinenkennung, Nachbearbeitungsparameter, Prüfbilder und Protokolle zu dokumentieren. So lässt sich später schnell nachvollziehen, ob ein Problem durch Konstruktion, Druck, Nachbearbeitung oder Transport verursacht wurde.
Fazit
Die Wahl der Nachbearbeitungsroute ist im Kern eine ingenieurtechnische Entscheidung: Es gilt, ein Gleichgewicht zwischen Optik, Maßhaltigkeit, Funktion, Kosten und Lieferzeit zu finden. Der entscheidende Punkt ist, die Nachbearbeitung bereits in der Entwurfs- und Review-Phase mitzudenken und als Teil des Lebenszyklus zu planen, statt erst nach dem Druck improvisiert nachzubessern. Nur so entwickelt sich 3D-Druck von der reinen Mustererstellung zu einer stabilen, nachvollziehbaren und lieferfähigen Fertigungslösung.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.