
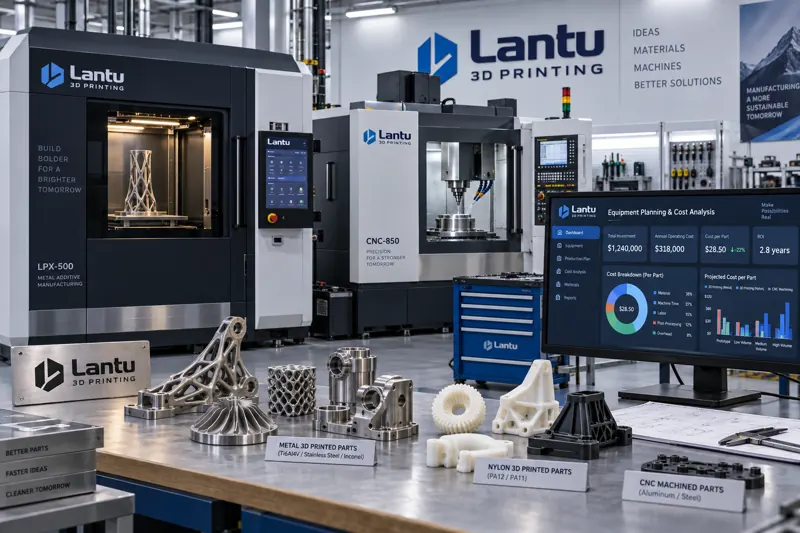
Giriş: Ekipman yatırım kararı neden 3D baskı işinin kaderini belirler?
Birçok üretim işletmesi 3D baskıyla tanıştığında ilk tepki genellikle "bir makine alıp deneyelim" olur. Ancak siparişler prototipten küçük parti üretime, tek malzemeden çoklu proseslere geçtiğinde ekipman yatırımının getirisi çoğu zaman beklendiği gibi gerçekleşmez. Bazı atölyelerde makinelerin atıl kalma oranı %60’ı aşar; bazı üretim hatlarında ise yanlış ekipman seçimi teslimat gecikmelerine ve hedeflenen verim oranının yakalanamamasına yol açar. Ekipman yatırım kararı yalnızca bir satın alma faaliyeti değildir; kapasite ihtiyacı, proses rotası, maliyet yapısı ve teslimat ritminin birlikte değerlendirildiği sistematik bir karardır. Bu makale, lantu3D Printing’in binlerce kurumsal müşteriye hizmet verirken edindiği deneyimlere dayanarak kapasite hesaplamadan TCO’ya (toplam sahip olma maliyeti) dayalı getiri değerlendirmesine kadar uzanan bir seçim metodolojisi sunar ve mühendislik ile satın alma yöneticilerinin ekipman bütçesini en doğru noktaya yönlendirmesine yardımcı olur.
1. Önce net hesaplayın: Gerçek kapasite ihtiyacınız nedir?
Ekipman seçiminin başlangıç noktası "hangi makinenin teknik özellikleri daha iyi görünüyor" sorusu değil, gerçek kapasite ihtiyacının sayısallaştırılmasıdır. İhtiyaç bazını üç boyutta oluşturmanızı öneririz:
1. Aylık ortalama parça adedi ve pik katsayısı.Son 6 aylık siparişleri analiz edin, aylık ortalama üretimi alın ve 1,3-1,5 arası bir pik katsayısıyla çarpın. Tatiller, kampanyalar veya müşterilerin toplu sipariş vermesi dalgalanma yaratabilir. Örneğin aylık ortalama 2.000 parça baskı yapılıyor ve pik katsayısı 1,4 ise ekipman tasarım kapasitesi 2.800 parça/ay üzerinden planlanmalıdır. Böylece yoğun sezonda sipariş patlaması yaşandığında tampon kapasite bulunur.
2. Parça başına süre ve paralel üretim kabiliyeti.Farklı 3D baskı teknolojilerinde parça başına süre büyük farklılık gösterir. SLA fotopolimerizasyon ile 150 mm’lik bir parça yaklaşık 6-10 saat sürebilir. SLS naylon baskıda tam bir hazne 12-18 saat sürebilir ancak tek seferde onlarca parça yerleştirilebilir. FDM genellikle daha yavaştır ve yoğun destek sökme ile son işlem gerektirir. "Parça başına eşdeğer iş süresi × adet" hesabından geriye giderek gerekli makine adedi ve hazne/platform boyutu belirlenmelidir.
3. Malzeme ve proses kombinasyonu.Müşteriler aynı anda şeffaf parçalar, tok parçalar ve metal parçalar talep ediyorsa tek bir makine tüm ihtiyaçları karşılayamaz. Bu durumda proses rotası malzeme ailelerine göre ayrılmalı, az sayıdaki özel parça için yüksek maliyetli özel makine satın almaktan kaçınılmalıdır. lantu3D Printing, geçiş döneminde "dış kaynak + şirket içi çekirdek proses" modelini önerir; ilgili malzeme için siparişler kritik hacme ulaştığında ekipman yatırımı içeri alınmalıdır.
2. Proses rotası eşleştirme: Ekipman kabiliyeti ile ihtiyacı yanlış hizalamayın
Ekipman yatırım kararlarında en sık yapılan hata, "kabiliyet ile ihtiyacın uyumsuz" olmasıdır. Tipik bazı senaryolar şunlardır:
Senaryo A: Ana iş naylon prototiplerken metal SLM ekipmanıyla üretim yapmaya çalışmak.Metal baskı ekipmanlarında parça başı maliyet yüksektir ve son işlem zinciri uzundur: tel kesme, HIP sıcak izostatik presleme, ısıl işlem gibi süreçler gerekir. Siparişlerin %90’ı naylon fonksiyonel parçalardan oluşuyorsa SLM yatırımının geri ödeme süresi ciddi biçimde uzar. Doğru yaklaşım, ana talebi önce SLS ile karşılamak, metal parçaları dış kaynakla üretmek ve metal parça aylık sipariş hacmi kritik seviyeyi aştığında ekipman satın almaktır.
Senaryo B: Yüksek hassasiyetli endüstriyel parçaları FDM ekipmanıyla üretmeye çalışmak.FDM’de katman izleri belirgindir ve boyutsal kararlılık SLA/SLS’ye göre daha zayıftır. Müşteri ±0,1 mm tolerans ve temiz yüzey istiyorsa FDM sürekli yeniden işleme doğurabilir. Yüksek hassasiyetli parçalar SLA veya SLS’ye yönlendirilmeli; FDM ise kaba prototipler ve fikstür/aparat üretimi için kullanılmalıdır.
Senaryo C: Son işlem ve ölçüm ekipmanlarının payını küçümsemek.Birçok işletme bütçede yalnızca baskı ana makinesini hesaba katar. Sonuçta kumlama, zımparalama, boyama, CNC finiş işleme gibi son işlemler ve CMM, görüntü ölçüm cihazı gibi kalite kontrol ekipmanları kapasite darboğazına dönüşür; ana makine son işlemi beklerken boşta kalır. Deneyime dayalı kural şudur: son işlem ve ölçüm ekipmanı bütçesi, baskı ana makinesi bütçesinin %40-%60’ı seviyesinde planlanmalıdır.
3. TCO toplam sahip olma maliyeti: Satın alma fiyatı buzdağının yalnızca görünen kısmıdır
Ekipman yatırım kararı yalnızca satın alma fiyatına göre değil, TCO bakış açısıyla verilmelidir. lantu3D Printing maliyetin beş katmana ayrılmasını önerir:
① Satın alma:Ana makine, opsiyonel ekipmanlar, kurulum ve devreye alma. Bu kalem genellikle TCO’nun yalnızca %30-%45’ini oluşturur.
② Malzeme tüketimi:Reçine, naylon tozu, metal tozu ve destek malzemelerinin parça başı maliyeti. SLS örneğinde PA12 naylon tozunun hazne maliyetinde sinterlenmemiş toz 4-6 kez geri kazanılıp yeniden kullanılabilir. Geri kazanım oranı parça başı malzeme maliyetini doğrudan etkiler; iyi yönetimle malzeme gideri %30’dan fazla azaltılabilir.
③ Enerji tüketimi ve gaz kaynağı:SLS uzun süre sıcaklık koruma gerektirir ve yaklaşık 2000-3500 W sürekli güç tüketebilir. Metal SLM’de lazerler ve yapı haznesindeki inert gaz koruması (argon/azot) gizli büyük maliyet kalemleridir. Orta ölçekli bir SLM makinesinin aylık argon tüketimi binlerce yuan seviyesine ulaşabilir.
④ İşçilik ve bakım:Operasyon, toz temizleme, son işlem, ekipman bakımı, bıçak değişimi ve lazer kalibrasyonu için gereken iş saatleri hesaba katılmalıdır. Otomatik besleme ve toz temizleme sistemleri başlangıç maliyetini artırsa da tek makine için gereken personel ihtiyacını 1,5 kişiden 0,5 kişiye indirebilir.
⑤ Duruş kaybı:Lazer kaynağı veya galvo tarayıcı gibi kritik bileşenlerin arızası üretim duruşuna neden olabilir. Garanti süresi, yedek parça stoku ve ortalama onarım süresi (MTTR) karar modeline dahil edilmelidir. Kritik üretim hatlarında yedeklilik veya hızlı servis yanıtı planlanmalıdır.
Ancak bu beş maliyet katmanı toplandığında gerçek "parça başı sahip olma maliyeti" hesaplanabilir. Ardından bu değer dış kaynak birim fiyatıyla karşılaştırılarak ekipmanı içeri almanın gerçekten anlamlı olup olmadığı değerlendirilebilir.
4. Getiri değerlendirme modeli: Geri ödeme süresi ve kapasite kullanım oranıyla karar verin
Müşterilerimiz için kullandığımız karar modeli üç göstergeden oluşur:
1. Yatırım geri ödeme süresi (Payback).Geri ödeme süresi = toplam ekipman yatırımı ÷ aylık net tasarruf (şirket içi üretim maliyeti ile dış kaynak maliyeti arasındaki fark). Genel endüstriyel senaryolarda 12-24 ay arası sağlıklı kabul edilir; 36 ayı aşan durumlarda talep istikrarı yeniden sorgulanmalıdır.
2. Başabaş kullanım oranı.Ekipmanın aylık amortismanı ve sabit maliyetlerinin toplamı F, parça başı brüt kâr m ise başabaş üretim adedi = F ÷ m olur. Bu adet, hesapladığınız gerçek aylık kapasitenin %70’inden düşükse ekipmanın güvenlik marjı vardır. Gerçek kapasitenin üzerindeyse kârlılık için mutlaka dış sipariş almak gerekir; bu da riski keskin biçimde artırır.
3. Duyarlılık analizi.Malzeme fiyat dalgalanması, sipariş hacminin %20 düşmesi ve verim oranının %90’a gerilemesi senaryolarıyla stres testi yapılmalıdır. Bu senaryolardan herhangi birinde geri ödeme süresi iki katına çıkıyorsa yatırım ertelenmeli veya hafif varlık modeli (dış kaynak + ekipman kiralama) tercih edilmelidir.
lantu3D Printing daha önce bir tıbbi cihaz müşterisine destek verdi. İlk planda doğrudan iki SLS makinesi satın alınacaktı. Hesaplama sonucunda gerçek aylık kapasitenin yalnızca %58 kullanım oranını desteklediği ve geri ödeme süresinin 40 ayı aştığı görüldü. Model "bir SLS makinesi + dış kaynak esnek kapasite" olarak değiştirildiğinde geri ödeme süresi 16 aya indi ve yoğun sezonda ağır varlık genişlemesine gerek kalmadı.
5. Uygulama noktaları ve yaygın tuzaklar
Tuzak 1: Demo parçanın performansına göre yatırım yapmak.Tedarikçilerin demo parçaları çoğu zaman en iyi parametrelerle ve özenle seçilmiş modellerle üretilir; bu, günlük seri üretim kararlılığını temsil etmez. Karar öncesinde kendi gerçek parçalarınızla test baskı istenmeli ve en az 3 ardışık parti çalıştırılarak verim oranı doğrulanmalıdır.
Tuzak 2: Tesis ve uyumluluk gerekliliklerini göz ardı etmek.Metal baskı; toz patlaması güvenliği, egzoz gazı arıtma ve argon depolama gerektirir. Naylon tozları ise mesleki maruziyet sınırları açısından değerlendirilmelidir. Yer seçimi ve çevresel etki değerlendirmesi önceden tamamlanmazsa tesis üretime başlayamayabilir. Ekipman bütçesinde tesis tadilatı ve çevre koruma altyapısı için %10-%15 pay ayrılmalıdır.
Tuzak 3: Dijitalleşme ve üretim planlama sistemini ihmal etmek.Ekipman sayısı arttıkça üretim planlama daha karmaşık hale gelir. MES veya çizelgeleme sistemiyle ekipman kullanım oranını %55’ten %80’in üzerine çıkarmak, çoğu zaman ek bir makine satın almaktan daha yüksek getiri sağlar. lantu3D Printing’in talebe bağlı üretim platformu, çoklu proses ekipmanlarını ve dış kaynak kapasitesini tek bir plan altında yöneterek müşterilerin minimum varlık kullanımıyla esnek teslimat elde etmesini sağlar.
Karar kontrol listesi:① Gerçek aylık kapasite ve pik değer sayısallaştırıldı; ② proses rotası ve malzeme kombinasyonu eşleştirildi; ③ TCO’nun beş maliyet katmanı modellendi; ④ geri ödeme süresi ve başabaş kullanım oranı hedefleri karşıladı; ⑤ stres testi geçildi; ⑥ tesis uyumluluğu ve dijital üretim planlama hazır. Altı madde de yeşilse satın alma imzası atılabilir.
Sonuç
3D baskı ekipmanı yatırım kararının özü, "teknik özelliklere bakıp satın alma" sezgisi yerine sistematik kapasite hesaplama ve tam maliyet bakış açısını koymaktır. Önce talebi ölçmek, ardından prosesi eşleştirmek, TCO’yu net hesaplamak, geri ödeme süresi ve kullanım oranıyla doğrulamak, son olarak stres testi ile uyumluluk ve üretim planlama kontrolünü yapmak gerekir. Bu metodoloji, işletmelerin nakit akışını zorlamadan ekipman varlıklarını istikrarlı teslimat kabiliyetine dönüştürmesine yardımcı olur. Talebin henüz istikrarlı olmadığı veya yüksek dalgalanma gösterdiği işlerde ise "şirket içi çekirdek proses + dış kaynak esnek kapasite" şeklindeki hafif varlık yolu çoğu zaman daha sağlam bir ekipman yatırım kararıdır.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.