
Introduction : le post-traitement détermine la qualité livrée après le “ça imprime”
Dans un projet d’impression 3D, beaucoup d’équipes concentrent leur attention sur l’équipement, les matériaux et le prix unitaire, tout en sous-estimant l’impact du post-traitement sur le résultat final. Une pièce d’aspect en résine SLA qui ne reçoit qu’un simple nettoyage et un durcissement sommaire peut jaunir, se déformer ou devenir collante au bout de deux semaines ; une pièce structurelle en nylon SLS dont la poudre n’est pas suffisamment retirée laissera apparaître, au moment de l’assemblage, des résidus dans les trous filetés, les rainures d’encliquetage et les canaux de ventilation ; une pièce métallique SLM, même si elle est correctement formée, nécessitera encore l’élimination des supports, un traitement thermique, de l’usinage et des essais non destructifs avant d’entrer en service réel. Dans l’évaluation de projet, lantu3D considère généralement le post-traitement comme une étape d’ingénierie clé, allant du plan à la livraison physique, et non comme une simple opération annexe après l’impression.
1. Définir d’abord le niveau de post-traitement selon l’objectif
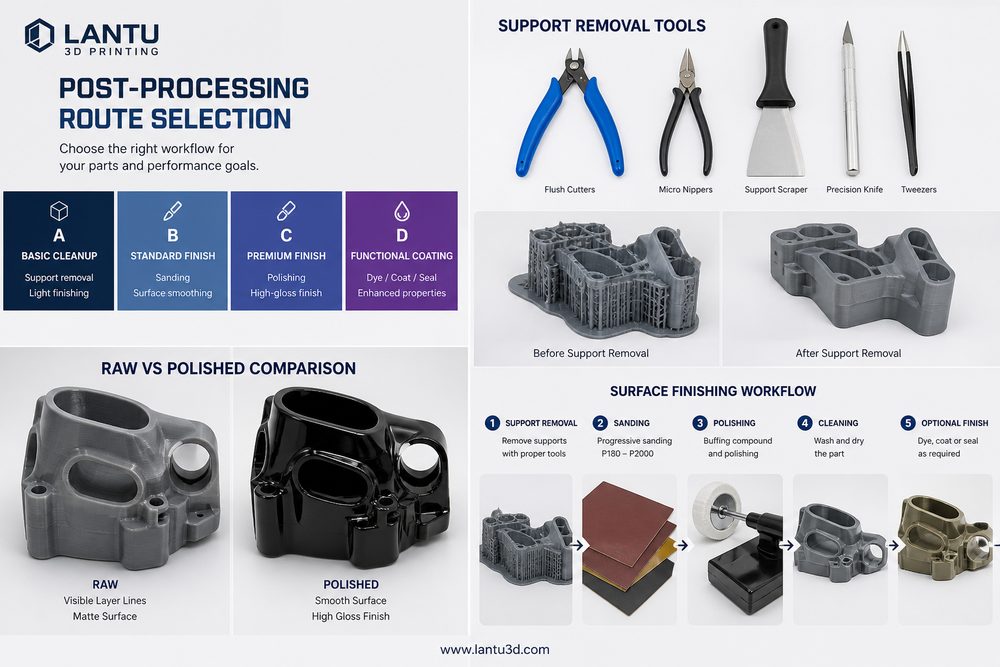
Le choix du post-traitement dépend avant tout de l’usage de la pièce. Pour un échantillon de présentation destiné à valider l’apparence, l’essentiel est d’obtenir une surface homogène, une couleur stable et des arêtes propres ; pour une pièce de validation d’assemblage, l’attention porte davantage sur les dimensions des trous, des clips, des filetages et des surfaces d’appui ; pour une pièce de test fonctionnel, il faut surtout considérer la résistance, la tenue en température, la fatigue, l’étanchéité et le vieillissement à long terme. Il est recommandé, avant de passer commande, de classer le post-traitement en trois catégories A, B et C : la catégorie A correspond à un rendu visuel de présentation, avec peinture, polissage ou texturation uniforme ; la catégorie B concerne la validation d’assemblage, avec contrôle des dimensions critiques et, si nécessaire, finition CNC ; la catégorie C vise la livraison fonctionnelle, avec traitement thermique, infiltration, sablage, durcissement de surface ou rapport d’inspection. Cette hiérarchisation évite d’appliquer des procédés coûteux à des zones à faible risque et empêche aussi d’ignorer des surfaces fonctionnelles essentielles.
2. Les différences de post-traitement selon les procédés
Les pièces en SLA et DLP nécessitent généralement un nettoyage à l’alcool, un post-durcissement UV, la reprise des points de support, le ponçage et la peinture. Si l’épaisseur de paroi est inférieure à 1,2 mm ou si la pièce comporte des porte-à-faux longs et fins, un temps de durcissement excessif augmente la fragilité, tandis qu’un durcissement insuffisant affecte la stabilité de surface. Pour les pièces en nylon SLS, l’essentiel est le débourrage, le sablage, la teinture et le contrôle des trous et rainures ; il est conseillé d’évaluer à l’avance le risque de nettoyage dans les canaux étroits de moins de 0,8 mm. Les pièces FDM présentent des strates plus visibles et peuvent être améliorées par ponçage, lissage chimique, peinture ou revêtement, mais la précision dimensionnelle évoluera avec le retrait de matière. Les pièces métalliques SLM nécessitent souvent la découpe des supports, un traitement thermique de relaxation des contraintes, un sablage, de l’usinage, une anodisation ou une passivation ; pour les pièces porteuses critiques, il faut ajouter des contrôles CT, de ressuage ou de tridimensionnel.
3. Choisir une stratégie avec une matrice coût-risque
Le post-traitement n’est pas une question de “plus c’est mieux”. Pour un prototype de boîtier électronique grand public, s’il ne sert qu’à une revue structurelle, un nylon SLS sablé avec une teinture légère suffit généralement ; s’il est destiné à une présentation aux investisseurs, il faudra passer par une impression résine, une finition fine, une sous-couche, une peinture de finition et un vernis, ce qui peut ajouter 2 à 4 jours de délai. Pour un support de drone soumis à des essais de charge, une pièce en nylon peut nécessiter une infiltration ou l’utilisation d’un matériau renforcé de fibres de verre, plutôt qu’une simple recherche de surface lisse. Il est conseillé au chef de projet d’établir une matrice basée sur cinq critères : exigences d’apparence, exigences dimensionnelles, exigences mécaniques, exigences environnementales et volume de production. Chaque critère peut être noté de 1 à 5. Si le total est inférieur à 10, on choisit un post-traitement de base ; entre 10 et 18, une amélioration partielle ; au-delà de 18, le post-traitement et les contrôles doivent être intégrés au cahier des charges de livraison.
4. Intégrer le post-traitement dès la phase de conception
La phase de conception doit prévoir une marge pour le post-traitement. La peinture ajoute généralement 20 à 80 µm d’épaisseur de film ; une couche de placage peut atteindre 5 à 25 µm ; le ponçage enlève localement de la matière ; le traitement thermique peut introduire de légères déformations. Pour les trous d’assemblage, rails de guidage, clips et surfaces d’étanchéité, il est recommandé de définir clairement trois jeux de données : “dimension imprimée”, “compensation de tolérance” et “dimension finale après post-traitement”. Les zones de contact des supports doivent, autant que possible, être éloignées des surfaces d’apparence et des surfaces fonctionnelles ; pour les pièces peintes, il faut prévoir des points d’accrochage ou des zones de masquage ; pour les pièces métalliques destinées à être usinées, il faut réserver une surépaisseur de 0,3 à 1,0 mm. Intégrer ces contraintes en amont permet de réduire les reprises et les coûts de communication.
5. Contrôle qualité et traçabilité de livraison
Une fois le post-traitement terminé, il faut établir une liste de contrôle : présence éventuelle de marques de supports, de fissures, de bulles et de variations de couleur ; recontrôle des dimensions critiques ; vérification par montage à blanc des filetages, trous, rainures et clips ; uniformité du traitement de surface ; emballage protégeant des frottements pendant le transport. Pour les projets en série, il est recommandé de conserver les lots de matériaux, les numéros de machines, les paramètres de post-traitement, les photos de contrôle et les rapports de traitement des non-conformités. Ainsi, si un client signale un problème plus tard, il sera possible d’identifier rapidement s’il provient de la conception, de l’impression, du post-traitement ou du transport.
Conclusion
Le choix d’une stratégie de post-traitement est, au fond, une décision d’ingénierie : il s’agit de trouver le bon équilibre entre apparence, dimensions, performances, coût et délai. lantu3D insiste sur le fait qu’il faut planifier le post-traitement dès la phase de revue de conception et l’intégrer à la gestion du cycle de vie, au lieu d’essayer de corriger les problèmes après l’impression. C’est à cette condition que l’impression 3D peut passer du simple “prototype fabriqué” à une solution de production stable, reproductible et livrable.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.