
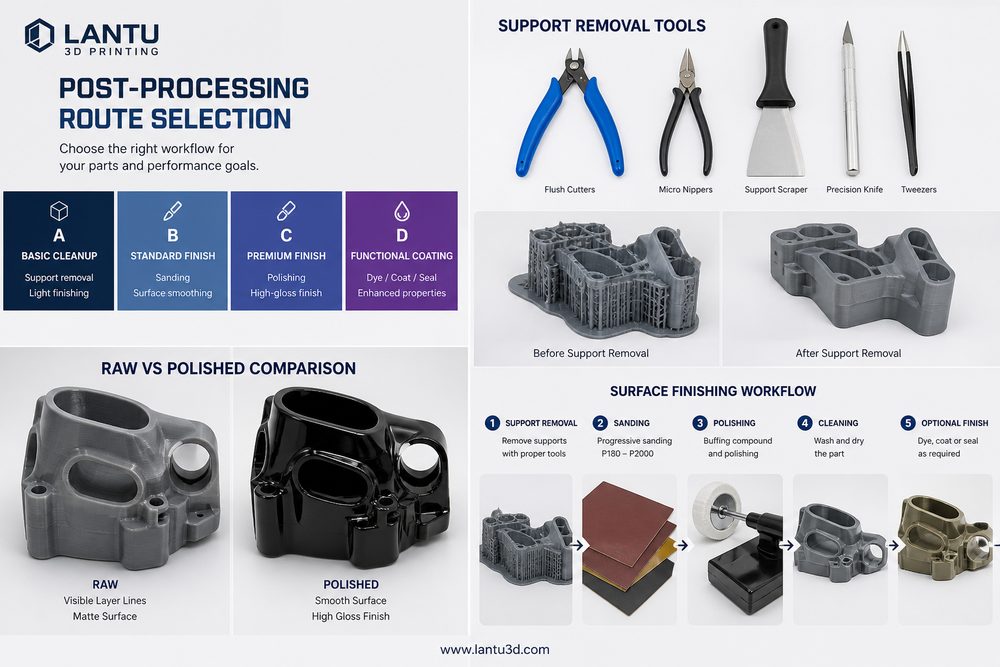
Inleiding: nabewerking bepaalt de kwaliteit van wat na het “printen” wordt geleverd
Bij 3D-printprojecten richten veel teams zich op machines, materialen en stukprijzen, maar onderschatten ze de invloed van nabewerking op het eindresultaat. Een SLA-hars onderdeel met alleen reinigen en eenvoudige uitharding kan na twee weken vergelen, kromtrekken of kleverig worden; bij een SLS-nylon structureel onderdeel kunnen onvoldoende verwijderde poederresten in schroefgaten, klikverbindingen en koalkanalen problemen veroorzaken die pas tijdens de assemblage zichtbaar worden; een metalen SLM-onderdeel moet, zelfs als het goed is opgebouwd, vaak nog supportverwijdering, warmtebehandeling, verspaning en niet-destructief onderzoek doorlopen voordat het echt inzetbaar is. lantu3D ziet nabewerking in projectbeoordelingen dan ook als een cruciale engineeringstap van “ontwerp naar fysieke levering”, en niet als een bijzaak na het printen.
1. Bepaal eerst de nabewerkingsklasse op basis van het doel
De keuze voor nabewerking hangt in de eerste plaats af van de toepassing van het onderdeel. Een presentatieonderdeel voor vormvalidatie moet vooral een egaal oppervlak, stabiele kleur en nette randen hebben; een assemblagevalidatieonderdeel vraagt juist om correcte maten van gaten, clips, schroefdraad en pasvlakken; een functioneel testonderdeel moet worden beoordeeld op sterkte, temperatuurvastheid, vermoeiing, afdichting en veroudering op lange termijn. Het is verstandig om vóór het bestellen de nabewerking in drie niveaus te verdelen: A-klasse voor uiterlijk, met spuiten, polijsten of textureren; B-klasse voor assemblagevalidatie, met hercontrole van kritieke maten en waar nodig CNC-nabewerking; C-klasse voor functionele levering, met warmtebehandeling, impregneren, stralen, oppervlakteversterking of een inspectierapport. Zo voorkom je dat dure processen worden ingezet op onderdelen met een laag risico, en dat kritieke functionele vlakken onopgemerkt blijven.
2. De belangrijkste verschillen per printtechnologie
SLA- en DLP-lichtuithardende onderdelen hebben meestal alcoholreiniging, extra UV-uitharding, bijwerken van supportpunten, schuren en spuiten nodig. Als de wanddikte kleiner is dan 1,2 mm of als er lange, slanke uitkragingen zijn, kan te lange uitharding de brosheid vergroten; te weinig uitharding schaadt juist de oppervlaktestabiliteit. Bij SLS-nylon ligt de focus op poederverwijdering, stralen, kleuren en controle van gaten en groeven; voor smalle kanalen onder 0,8 mm is het verstandig het risico op onvoldoende poederverwijdering vooraf te beoordelen. FDM-onderdelen hebben duidelijkere laaglijnen en kunnen worden nabewerkt met schuren, chemisch gladmaken, spuiten of coaten, maar de maatnauwkeurigheid verandert daarbij door materiaalafname. SLM-metalen onderdelen vragen vaak om supportsnijden, spanningsarm gloeien, stralen, verspaning, anodiseren of passiveren; kritieke dragende onderdelen moeten bovendien worden gecontroleerd met CT, penetrantonderzoek of een coördinatenmeetmachine.
3. Kies een route met een kosten- en risicomatrix
Nabewerking is niet automatisch beter als het meer is. Voor een prototype van een behuizing voor consumentenelektronica dat alleen voor structuurbeoordeling wordt gebruikt, is SLS-nylon met stralen en een lichte kleurbehandeling vaak voldoende; voor een investeerderspresentatie is daarentegen een harsprint, fijne afwerking, primer, laklaag en blanke lak nodig, waardoor de levertijd met 2 tot 4 dagen kan toenemen. Als een dronebeugel belast moet worden getest, kan een nylon onderdeel beter worden geïmpregneerd of gemaakt worden van met glasvezel versterkt materiaal, in plaats van alleen te streven naar een glad oppervlak. Projectmanagers doen er goed aan om een matrix te maken op basis van vijf factoren: uiterlijkseisen, maateisen, mechanische eisen, omgevingsvereisten en aantallen. Geef elk aspect een score van 1 tot 5. Onder 10 punten volstaat basisnabehandeling; tussen 10 en 18 punten is lokale versterking verstandig; boven 18 punten moet de nabewerking samen met de inspectie in de leveringsspecificatie worden vastgelegd.
4. Neem nabewerking al mee in de ontwerpfase
In de ontwerpfase moet ruimte worden gereserveerd voor nabewerking. Spuiten voegt meestal 20-80 μm filmdikte toe, een galvanische laag kan 5-25 μm bedragen, schuren verwijdert lokaal materiaal en warmtebehandeling kan kleine vervormingen veroorzaken. Voor montagegaten, geleiders, klikverbindingen en afdichtvlakken is het verstandig om drie sets gegevens vast te leggen: de geprinte maat, de tolerantiecompensatie en de uiteindelijke maat na nabewerking. Supportcontacten moeten zoveel mogelijk worden vermeden op zichtvlakken en pasvlakken; voor te spuiten onderdelen moeten ophangpunten of afdekzones worden ontworpen; voor metalen onderdelen die nog moeten worden verspaand, moet 0,3-1,0 mm bewerkingsreserve worden aangehouden. Door deze beperkingen vooraf mee te nemen, verminder je herstelwerk en communicatiekosten.
5. Kwaliteitscontrole en leveringsregistratie
Na de nabewerking moet een controlelijst worden gebruikt: zijn er supportsporen, scheuren, luchtbelletjes of kleurverschillen zichtbaar; zijn de kritieke maten opnieuw gemeten; passen schroefdraad, gaten, sleuven en clips goed; is de oppervlaktebehandeling gelijkmatig aangebracht; en voorkomt de verpakking schade door transportwrijving? Voor serieprojecten is het verstandig om materiaalbatch, machinenummer, nabewerkingsparameters, inspectiefoto’s en registraties van afwijkingsafhandeling te bewaren. Zo kan later, als een klant een probleem meldt, snel worden vastgesteld of de oorzaak in het ontwerp, het printen, de nabewerking of het transport ligt.
Conclusie
De keuze voor een nabewerkingsroute is in essentie een engineeringbeslissing: een balans vinden tussen uiterlijk, maatvoering, prestaties, kosten en levertijd. lantu3D benadrukt dat nabewerking al in de ontwerpreview moet worden gepland en onderdeel moet zijn van lifecycle management, in plaats van een noodoplossing nadat het onderdeel is geprint. Alleen dan groeit 3D-printen van “een proefstuk maken” uit tot een stabiele, herhaalbare en leverbare productieoplossing.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.