
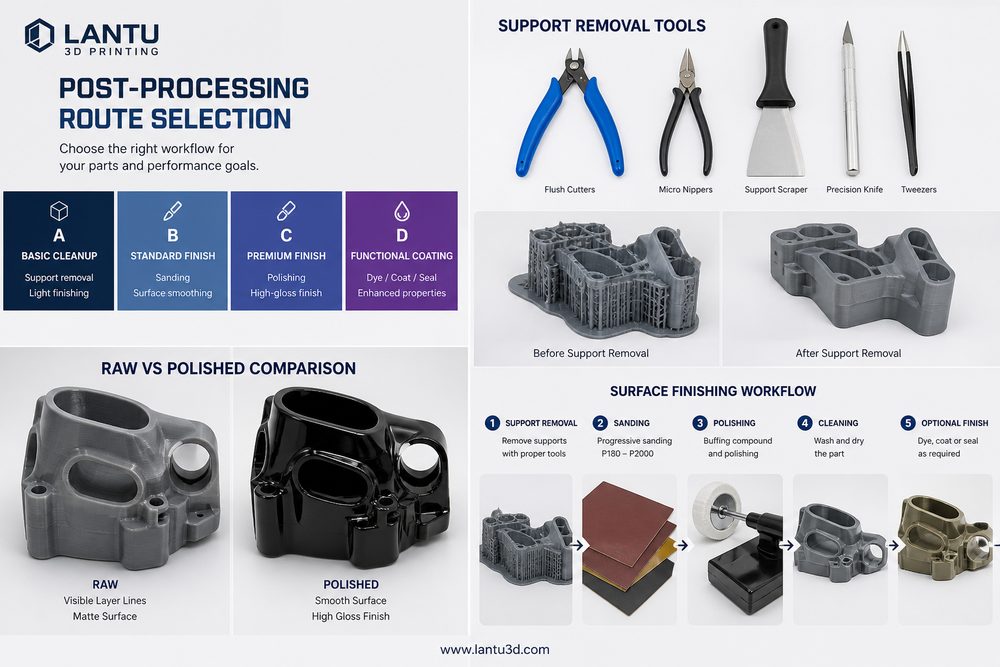
Introducción: el posprocesado determina la calidad de entrega después de “poder imprimir”
En los proyectos de impresión 3D, muchos equipos concentran su atención en el equipo, el material y el precio por pieza, pero subestiman el impacto del posprocesado en la entrega final. Una pieza estética de resina SLA que solo se limpia y se cura de forma básica puede presentar amarilleo, deformación o una superficie pegajosa después de dos semanas; una pieza estructural de nylon SLS con limpieza de polvo insuficiente puede retener residuos en roscas, alojamientos de encaje y canales de refrigeración, revelando los problemas solo durante el montaje; y una pieza metálica SLM, aunque se haya fabricado con éxito, suele requerir retirada de soportes, tratamiento térmico, mecanizado e inspección no destructiva antes de entrar en servicio real. En la evaluación de proyectos, lantu3D suele considerar el posprocesado como una fase de ingeniería clave, desde el “plano hasta la entrega física”, y no como un paso accesorio posterior a la impresión.
1. Definir primero el nivel de posprocesado según el objetivo
La elección del posprocesado depende, en primer lugar, del uso de la pieza. En una muestra de exhibición para validar la forma, el foco está en la uniformidad de la superficie, la estabilidad del color y la integridad de los bordes; en una pieza de verificación de montaje, la prioridad son las dimensiones de orificios, clips, roscas y superficies de ajuste; y en una pieza de prueba funcional, hay que prestar atención a la resistencia, la temperatura de trabajo, la fatiga, la estanqueidad y el envejecimiento a largo plazo. Antes de hacer el pedido, se recomienda clasificar el posprocesado en tres niveles: A, B y C. El nivel A corresponde a piezas de exhibición y exige pintura, pulido o texturizado uniformes; el nivel B corresponde a piezas de verificación de montaje y requiere la comprobación de dimensiones críticas, con acabado CNC si es necesario; el nivel C corresponde a piezas funcionales y exige tratamiento térmico, infiltración, granallado, endurecimiento superficial o informe de inspección. Esta clasificación evita aplicar procesos costosos en zonas de bajo riesgo y también impide que se descuiden las superficies funcionales críticas.
2. Diferencias clave de posprocesado según la tecnología
Las piezas de fotopolimerización SLA y DLP suelen requerir lavado con alcohol, curado UV secundario, retirada de marcas de soporte, lijado y pintura. Si el espesor de pared es inferior a 1,2 mm o existen voladizos largos y delgados, un curado excesivo aumenta la fragilidad, mientras que un curado insuficiente afecta la estabilidad superficial. En las piezas de nylon SLS, lo principal es la limpieza de polvo, el granallado, el teñido y la inspección de orificios y ranuras; se recomienda evaluar de antemano el riesgo de limpieza insuficiente en canales estrechos inferiores a 0,8 mm. Las piezas FDM presentan una textura de capa más marcada y pueden someterse a lijado, alisado químico, pintura o recubrimiento, aunque la precisión dimensional cambiará por la eliminación de material. En las piezas metálicas SLM, lo habitual es cortar soportes, aplicar alivio de tensiones por tratamiento térmico, granallar, mecanizar, anodizar o pasivar; las piezas de carga crítica también deberían incorporar CT, líquidos penetrantes o medición con máquina de coordenadas.
3. Elegir la ruta mediante una matriz de coste y riesgo
El posprocesado no es mejor por ser más abundante. Si se trata de un prototipo de carcasa para electrónica de consumo que solo se usará para revisar la estructura, bastará con una pieza de nylon SLS granallada y con un teñido ligero; si se utilizará para presentar ante inversores, hará falta impresión en resina, acabado fino, imprimación, capa de acabado y barniz, lo que puede añadir entre 2 y 4 días al plazo. Si un soporte para dron debe someterse a ensayos de carga, una pieza de nylon puede requerir infiltración o el uso de material reforzado con fibra de vidrio, en lugar de buscar únicamente una superficie más lisa. Se recomienda que el jefe de proyecto construya una matriz con cinco dimensiones: apariencia, precisión dimensional, rendimiento mecánico, requisitos ambientales y volumen de producción, evaluando cada una de 1 a 5. Con una puntuación total inferior a 10, conviene un posprocesado básico; entre 10 y 18, un refuerzo localizado; por encima de 18, el posprocesado y la inspección deben quedar incluidos en la especificación de entrega.
4. Llevar el posprocesado a la fase de diseño
En la fase de diseño hay que reservar margen para el posprocesado. La pintura suele añadir entre 20 y 80 μm de espesor de película, el recubrimiento metálico puede alcanzar entre 5 y 25 μm, el lijado elimina material localmente y el tratamiento térmico puede introducir pequeñas deformaciones. En orificios de montaje, guías, clips y superficies de sellado, conviene definir tres conjuntos de datos: “dimensión de impresión”, “compensación de tolerancia” y “dimensión final tras el posprocesado”. Las superficies de contacto con soportes deben evitar, en lo posible, las zonas visibles y las de ajuste; las piezas a pintar deben diseñarse con puntos de suspensión o áreas de enmascarado; y si una pieza metálica necesita mecanizado, hay que reservar entre 0,3 y 1,0 mm de sobrematerial. Integrar estas restricciones desde el principio reduce retrabajos y costes de comunicación.
5. Inspección de calidad y registro de entrega
Una vez completado el posprocesado, debe establecerse una lista de verificación: comprobar si hay marcas de soporte, grietas, burbujas y diferencias de color; verificar de nuevo las dimensiones críticas; probar roscas, orificios y clips; confirmar que el tratamiento superficial sea uniforme; y asegurar que el embalaje evite la fricción durante el transporte. En proyectos de serie, se recomienda conservar el lote de material, el número de equipo, los parámetros de posprocesado, las fotos de inspección y el registro de incidencias. Así, si el cliente informa de un problema más adelante, será posible localizar rápidamente si la causa estuvo en el diseño, la impresión, el posprocesado o el transporte.
Conclusión
La esencia de elegir una ruta de posprocesado es una decisión de ingeniería: encontrar el equilibrio entre apariencia, dimensiones, rendimiento, coste y plazo de entrega. lantu3D pone especial énfasis en planificar el posprocesado desde la fase de revisión del diseño, integrándolo en la gestión del ciclo de vida y no dejándolo como una solución improvisada al final. Solo así la impresión 3D puede pasar de “hacer una muestra” a convertirse en una solución de fabricación estable, repetible y entregable.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.