
Giới thiệu: Hậu kỳ quyết định chất lượng bàn giao sau khi “in được”
Trong các dự án in 3D, nhiều nhóm tập trung vào thiết bị, vật liệu và đơn giá từng chi tiết, nhưng lại đánh giá thấp tác động của khâu hậu kỳ đối với kết quả bàn giao cuối cùng. Một chi tiết ngoại quan in nhựa SLA nếu chỉ rửa sạch và đóng rắn đơn giản, sau hai tuần có thể bị ố vàng, cong vênh hoặc bề mặt dính; một chi tiết kết cấu bằng nylon SLS nếu làm sạch bột không đủ, bột còn sót trong lỗ ren, rãnh ngàm và kênh tản nhiệt sẽ chỉ lộ ra khi lắp ráp; một chi tiết kim loại SLM dù đã tạo hình thành công, vẫn cần gỡ giá đỡ, xử lý nhiệt, gia công cơ và kiểm tra không phá hủy mới có thể đưa vào điều kiện làm việc thực tế. Trong đánh giá dự án, lantu3D thường xem hậu kỳ là một công đoạn kỹ thuật then chốt để đi từ bản thiết kế đến bàn giao thực tế, chứ không phải khâu phụ sau in.
1. Định nghĩa cấp độ hậu kỳ theo mục tiêu sử dụng
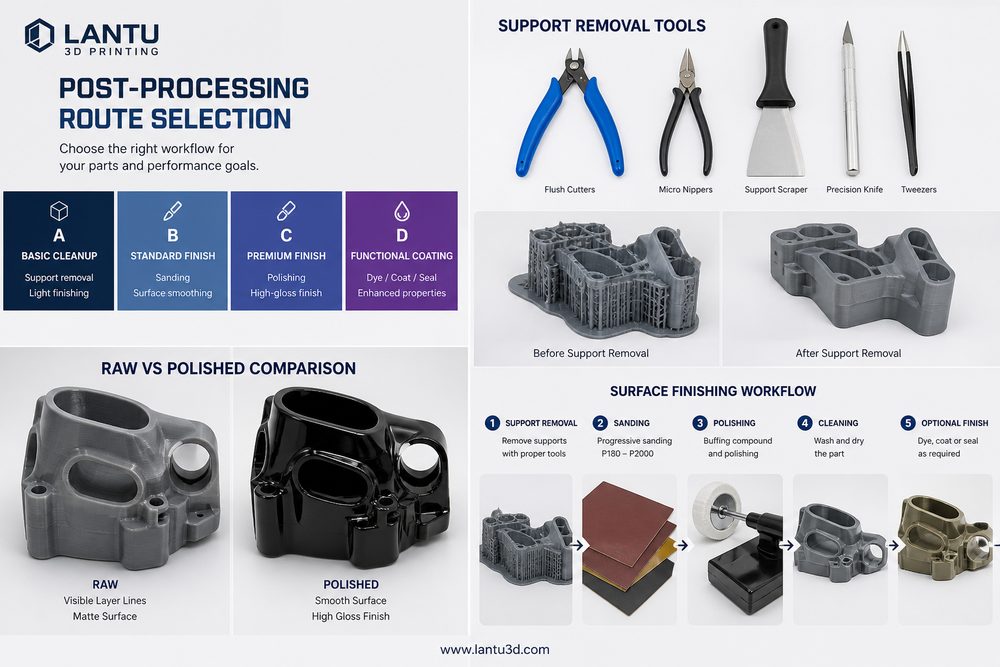
Lựa chọn hậu kỳ trước hết phụ thuộc vào mục đích của chi tiết. Mẫu trưng bày để kiểm tra hình dáng ưu tiên bề mặt đồng đều, màu sắc ổn định và mép cạnh hoàn chỉnh; mẫu kiểm tra lắp ráp chú trọng vị trí lỗ, ngàm, ren và kích thước bề mặt ăn khớp; mẫu thử chức năng cần quan tâm đến độ bền, khả năng chịu nhiệt, mỏi, kín khít và lão hóa dài hạn. Trước khi đặt hàng, nên phân cấp hậu kỳ thành ba nhóm A, B, C: nhóm A là ngoại quan trưng bày, yêu cầu sơn phủ, đánh bóng hoặc tạo vân đồng nhất; nhóm B là kiểm tra lắp ráp, yêu cầu đo lại kích thước quan trọng và khi cần thì tinh chỉnh bằng CNC; nhóm C là bàn giao chức năng, yêu cầu xử lý nhiệt, thấm thấu, phun cát, tăng cường bề mặt hoặc cung cấp báo cáo kiểm tra. Cách phân cấp này giúp tránh dùng quy trình tốn kém cho vùng rủi ro thấp, đồng thời tránh bỏ sót bề mặt chức năng quan trọng.
2. Khác biệt hậu kỳ cốt lõi giữa các công nghệ
Chi tiết SLA và DLP thường cần rửa bằng cồn, chiếu UV lần hai, chỉnh sửa điểm đỡ, chà nhám và sơn phủ. Nếu thành mỏng hơn 1,2 mm hoặc có cấu trúc công-xôn dài, đóng rắn quá lâu sẽ làm tăng độ giòn, còn đóng rắn chưa đủ lại ảnh hưởng đến độ ổn định bề mặt. Chi tiết nylon SLS tập trung vào làm sạch bột, phun cát, nhuộm màu và kiểm tra lỗ/rãnh; với kênh hẹp dưới 0,8 mm, nên đánh giá trước rủi ro không làm sạch hết bột. Chi tiết FDM có vân lớp rõ hơn, có thể xử lý bằng chà nhám, làm mịn hóa học, sơn hoặc bọc phủ, nhưng độ chính xác kích thước sẽ thay đổi do vật liệu bị bóc đi. Chi tiết kim loại SLM thường phải cắt bỏ giá đỡ, xử lý nhiệt giảm ứng suất, phun cát, gia công cơ, anot hóa hoặc thụ động hóa; với chi tiết chịu tải quan trọng còn nên bổ sung CT, thẩm thấu hoặc đo CMM.
3. Chọn lộ trình bằng ma trận chi phí và rủi ro
Hậu kỳ không phải càng nhiều càng tốt. Nếu một mẫu vỏ thiết bị điện tử chỉ dùng để đánh giá kết cấu, chỉ cần nylon SLS phun cát và nhuộm nhẹ là đủ; nếu dùng cho buổi thuyết trình gọi vốn, thì cần in nhựa, tinh chỉnh, sơn lót, sơn phủ và phủ bóng, khiến thời gian giao hàng tăng thêm 2-4 ngày. Nếu một giá đỡ drone cần thử tải, chi tiết nylon có thể bổ sung thấm nhựa hoặc chọn vật liệu gia cường sợi thủy tinh thay vì chỉ theo đuổi độ bóng bề mặt. Quản lý dự án nên xây ma trận theo 5 chiều: yêu cầu ngoại quan, yêu cầu kích thước, yêu cầu cơ học, yêu cầu môi trường và quy mô số lượng, mỗi chiều chấm từ 1 đến 5 điểm. Tổng điểm dưới 10 thì chọn hậu kỳ cơ bản, từ 10 đến 18 chọn tăng cường cục bộ, còn trên 18 thì nên đưa hậu kỳ và kiểm tra vào tiêu chuẩn bàn giao.
4. Đưa hậu kỳ vào giai đoạn thiết kế từ đầu
Ở giai đoạn thiết kế cần chừa sẵn lượng dư cho hậu kỳ. Sơn phủ thường làm tăng độ dày màng khoảng 20-80 μm, lớp mạ điện có thể đạt 5-25 μm, chà nhám sẽ lấy đi một phần vật liệu, còn xử lý nhiệt có thể gây biến dạng rất nhỏ. Với lỗ lắp ráp, ray dẫn, ngàm và bề mặt kín, nên xác định rõ ba bộ dữ liệu: kích thước khi in, bù dung sai và kích thước cuối cùng sau hậu kỳ. Vị trí tiếp xúc giá đỡ nên tránh xa bề mặt ngoại quan và bề mặt ăn khớp; chi tiết cần sơn phủ nên thiết kế điểm treo hoặc vùng che chắn; chi tiết kim loại nếu cần gia công cơ thì nên chừa lượng dư 0,3-1,0 mm. Đưa các ràng buộc này vào từ đầu sẽ giảm làm lại và giảm chi phí trao đổi.
5. Kiểm tra chất lượng và hồ sơ bàn giao
Sau khi hoàn tất hậu kỳ, cần lập danh sách kiểm tra: có vết sẹo do giá đỡ, nứt, bọt khí hay lệch màu không; kích thước quan trọng đã được đo lại chưa; ren, lỗ/rãnh và ngàm đã thử lắp chưa; lớp xử lý bề mặt có phủ đều không; bao gói có tránh ma sát khi vận chuyển không. Với dự án số lượng lớn, nên lưu giữ lô vật liệu, mã thiết bị, tham số hậu kỳ, ảnh kiểm tra và biên bản xử lý bất thường. Nhờ vậy, nếu khách hàng phản hồi vấn đề sau này, có thể nhanh chóng xác định lỗi nằm ở thiết kế, in, hậu kỳ hay vận chuyển.
Kết luận
Bản chất của việc chọn lộ trình hậu kỳ là một quyết định kỹ thuật: tìm điểm cân bằng giữa ngoại quan, kích thước, hiệu năng, chi phí và thời gian giao hàng. lantu3D nhấn mạnh rằng hậu kỳ nên được lập kế hoạch ngay từ giai đoạn rà soát thiết kế và được đưa vào quản lý vòng đời, thay vì đợi in xong rồi mới xử lý tạm thời. Chỉ khi đó, in 3D mới thực sự chuyển từ “làm ra một mẫu” thành một giải pháp sản xuất ổn định, có thể truy vết và có thể bàn giao.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.