
Введение: именно постобработка определяет качество поставки после того, как изделие уже можно напечатать
В проектах 3D-печати многие команды сосредотачиваются на оборудовании, материалах и стоимости одной детали, но недооценивают влияние постобработки на конечный результат. Если внешнюю деталь из фотополимерной смолы SLA только промыть и слегка досветить, через две недели она может пожелтеть, деформироваться или стать липкой на поверхности; если у детали из нейлона SLS недостаточно тщательно удалить порошок, он останется в резьбовых отверстиях, пазах защёлок и каналах охлаждения, и проблема проявится уже во время сборки; даже металлическая деталь SLM, успешно сформованная, для реальной эксплуатации обычно требует удаления поддержек, термообработки, механической обработки и неразрушающего контроля. В lantu3D на этапе оценки проекта постобработку обычно рассматривают как ключевой инженерный этап «от чертежа к реальной поставке», а не как вспомогательную операцию после печати.
1. Сначала определите уровень постобработки по назначению изделия
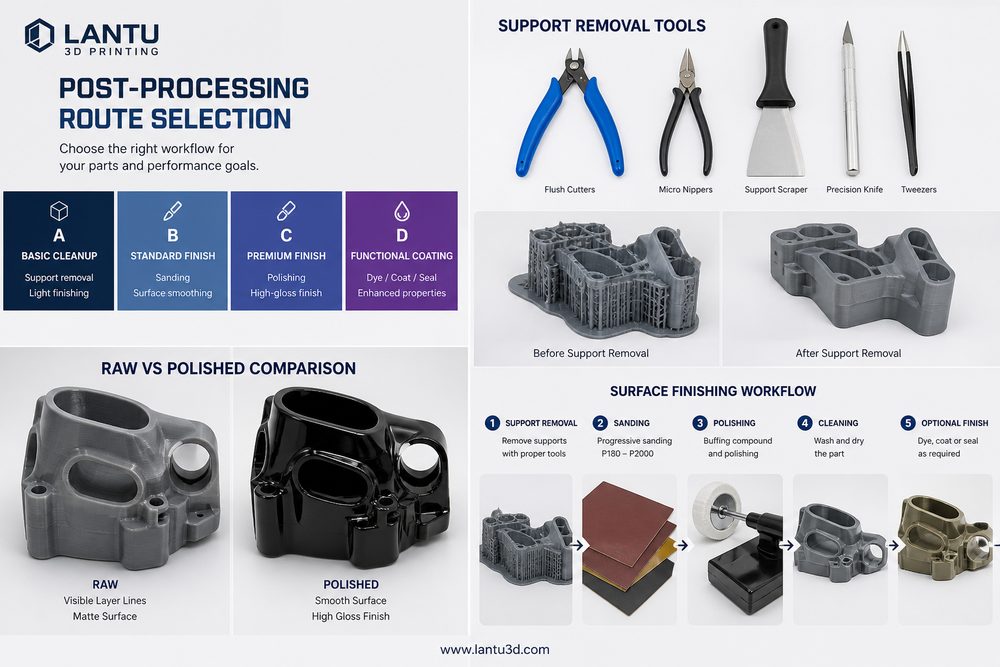
Выбор постобработки прежде всего зависит от применения детали. Для демонстрационных образцов, предназначенных для проверки формы, важны равномерная поверхность, стабильный цвет и целостность кромок; для сборочных тестовых деталей важнее точность отверстий, защёлок, резьб и сопрягаемых поверхностей; для функциональных испытательных деталей необходимо учитывать прочность, термостойкость, усталостную долговечность, герметичность и старение при длительной эксплуатации. Рекомендуется до размещения заказа разделять постобработку на три класса: A, B и C. Класс A — демонстрационный внешний вид, требуются единые покраска, полировка или текстура; класс B — проверка сборки, требуется повторный контроль ключевых размеров и при необходимости чистовая обработка на CNC; класс C — функциональная поставка, требуется термообработка, пропитка, пескоструйная обработка, упрочнение поверхности или отчёт о контроле. Такая градация позволяет не применять дорогостоящие процессы там, где риск невелик, и одновременно не упустить критические функциональные поверхности.
2. Ключевые различия постобработки у разных технологий
Детали SLA и DLP обычно требуют промывки спиртом, вторичного УФ-отверждения, удаления точек поддержки, шлифовки и окраски. Если толщина стенки меньше 1,2 мм или есть длинные тонкие консоли, слишком длительное отверждение повышает хрупкость, а недостаточное отверждение ухудшает стабильность поверхности. Для деталей SLS из нейлона основное внимание уделяется удалению порошка, пескоструйной обработке, окрашиванию и проверке отверстий и пазов; для узких каналов уже с размером менее 0,8 мм следует заранее оценивать риск неполного удаления порошка. У деталей FDM более выражена слоистость, поэтому можно применять шлифовку, химическое сглаживание, окраску или обшивку, но размерная точность при этом изменяется из-за удаления материала. Металлические детали SLM обычно проходят удаление поддержек, термообработку для снятия напряжений, пескоструйную обработку, механическую обработку, анодирование или пассивацию; для ответственных несущих деталей также следует добавлять КТ, капиллярный контроль или контроль на КИМ.
3. Выбирайте маршрут через матрицу стоимости и риска
Постобработка не означает «чем больше, тем лучше». Если это прототип корпуса потребительской электроники, который нужен только для проверки конструкции, достаточно SLS-нейлона с пескоструйной обработкой и лёгким окрашиванием; если же он нужен для презентации инвесторам, потребуется печать из смолы, тонкая доводка, грунт, финишная краска и защитный лак, а срок поставки увеличится на 2–4 дня. Если кронштейн для дрона должен выдерживать испытание на нагрузку, для нейлоновой детали лучше добавить пропитку или выбрать материал, армированный стекловолокном, а не просто добиваться гладкой поверхности. Руководителю проекта рекомендуется строить матрицу по пяти параметрам: требования к внешнему виду, размерные требования, механические требования, требования к среде эксплуатации и масштаб партии; каждый параметр оценивается по шкале от 1 до 5. При сумме ниже 10 выбирают базовую постобработку; при 10–18 — локальное усиление; выше 18 постобработка и контроль должны быть включены в спецификацию поставки.
4. Закладывайте постобработку ещё на этапе проектирования
На этапе проектирования необходимо предусмотреть запас под постобработку. При окраске обычно добавляется слой толщиной 20–80 мкм, толщина гальванического покрытия может составлять 5–25 мкм, шлифовка снимает часть материала, а термообработка может вызвать небольшие деформации. Для монтажных отверстий, направляющих, защёлок и уплотняющих поверхностей рекомендуется отдельно задавать три набора данных: размер после печати, компенсацию допуска и конечный размер после постобработки. Места контакта поддержек следует по возможности уводить с видимых поверхностей и сопрягаемых зон; для окрашиваемых деталей нужно заранее предусмотреть точки подвеса или зоны маскировки; если металлическую деталь предстоит обрабатывать на станке, необходимо закладывать припуск на обработку 0,3–1,0 мм. Перенос этих ограничений на ранний этап позволяет сократить переделки и затраты на согласование.
5. Контроль качества и документация поставки
После завершения постобработки следует использовать контрольный список: нет ли следов от поддержек, трещин, пузырей и различий в цвете; выполнена ли повторная проверка ключевых размеров; подходят ли резьбы, отверстия, пазы и защёлки для пробной сборки; равномерно ли покрыта поверхность; защищена ли упаковка от трения при перевозке. Для серийных проектов рекомендуется сохранять номер партии материала, номер оборудования, параметры постобработки, фотографии контроля и записи об обработке отклонений. Тогда даже если клиент позже сообщит о проблеме, можно быстро определить, возникла ли она на этапе проектирования, печати, постобработки или транспортировки.
Заключение
По сути, выбор технологического маршрута постобработки — это инженерное решение, которое требует баланса между внешним видом, размером, характеристиками, стоимостью и сроком поставки. lantu3D особенно подчёркивает необходимость планировать постобработку ещё на этапе проектной оценки и включать её в управление жизненным циклом, а не устранять проблемы уже после печати детали. Только так 3D-печать может перейти от «изготовления одного образца» к стабильной, воспроизводимой и реально поставляемой производственной технологии.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.