
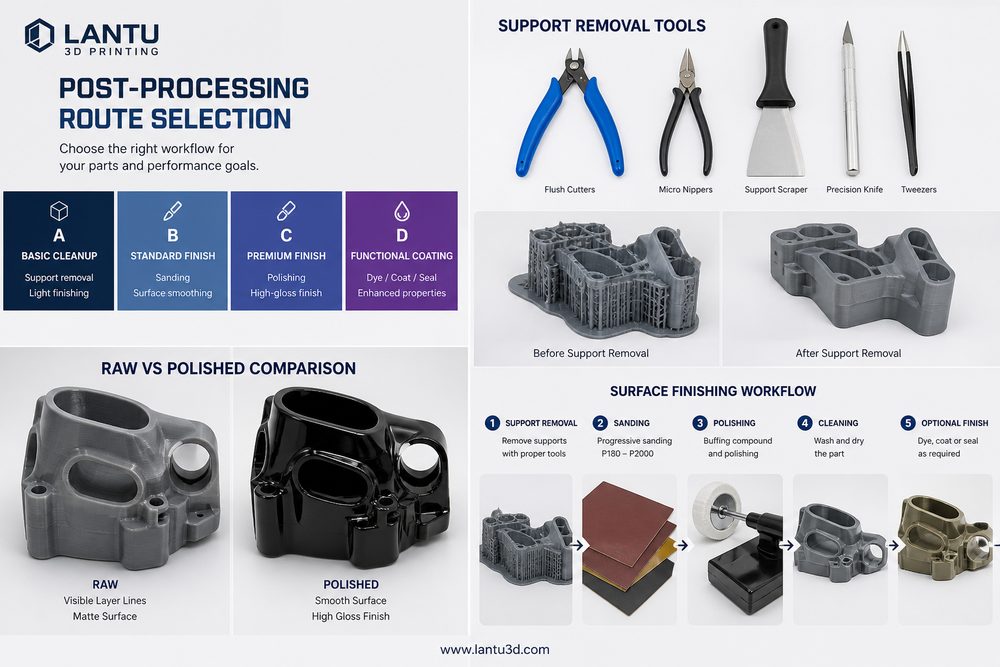
Introduzione: il post-processing determina la qualità di consegna dopo il “si può stampare”
Nei progetti di stampa 3D, molti team concentrano l’attenzione su macchina, materiali e costo del singolo pezzo, sottovalutando l’impatto del post-processing sul risultato finale. Un componente estetico in resina SLA, se sottoposto solo a lavaggio e a una semplice polimerizzazione, può presentare ingiallimento, deformazioni o una superficie appiccicosa dopo due settimane; un pezzo strutturale in nylon SLS, se non viene depolverizzato a sufficienza, può trattenere polvere in filetti, sedi di aggancio e canali di raffreddamento, facendo emergere i problemi solo in fase di assemblaggio; un componente metallico SLM, anche se realizzato correttamente, richiede comunque rimozione dei supporti, trattamento termico, lavorazioni meccaniche e controlli non distruttivi prima di entrare in servizio. BlueMap 3D, nella valutazione di progetto, considera in genere il post-processing come una fase ingegneristica chiave, dal passaggio dal modello alla consegna fisica, e non come una semplice operazione accessoria dopo la stampa.
1. Definire il livello di post-processing in base all’obiettivo
La scelta del post-processing dipende innanzitutto dall’uso del pezzo. Un campione espositivo per verificare la forma deve puntare a uniformità superficiale, stabilità del colore e integrità dei bordi; un componente per verifica di assemblaggio richiede invece particolare attenzione a posizioni dei fori, clip, filetti e superfici di accoppiamento; un pezzo per test funzionali deve considerare resistenza, resistenza termica, fatica, tenuta e invecchiamento nel tempo. Si consiglia, prima dell’ordine, di suddividere il livello di post-processing in tre classi: A, B e C. La classe A è per l’aspetto estetico, con requisiti di verniciatura, lucidatura o texture uniformi; la classe B è per la verifica di assemblaggio, con rilievo delle quote critiche e, se necessario, finitura CNC; la classe C è per la consegna funzionale, con trattamento termico, impregnazione, sabbiatura, rinforzo superficiale o rapporto di collaudo. Questa classificazione evita di applicare processi costosi in aree a basso rischio e, allo stesso tempo, impedisce di trascurare superfici funzionali critiche.
2. Differenze principali di post-processing tra i diversi processi
I pezzi in SLA e DLP richiedono normalmente lavaggio in alcol, polimerizzazione UV secondaria, rifinitura dei punti di supporto, levigatura e verniciatura. Se lo spessore della parete è inferiore a 1,2 mm o sono presenti mensole sottili e lunghe, una polimerizzazione eccessivamente lunga aumenta la fragilità, mentre una polimerizzazione insufficiente compromette la stabilità superficiale. Per i pezzi in nylon SLS, l’attenzione va soprattutto a depolverizzazione, sabbiatura, tintura e controllo di fori e scanalature; si consiglia di valutare in anticipo il rischio di rimozione della polvere nei canali stretti sotto 0,8 mm. I pezzi FDM presentano strati più evidenti e possono essere trattati con levigatura, lisciatura chimica, verniciatura o rivestimento, ma la precisione dimensionale cambia a causa della rimozione di materiale. I pezzi metallici SLM richiedono spesso taglio dei supporti, trattamento di distensione, sabbiatura, lavorazioni meccaniche, anodizzazione o passivazione; per i componenti portanti critici sono inoltre necessari CT, liquidi penetranti o controllo con macchina di misura tridimensionale.
3. Scegliere il percorso con una matrice costo-rischio
Il post-processing non è tanto migliore quanto più è esteso. Se un prototipo di scocca per elettronica consumer serve solo per la revisione strutturale, può bastare un nylon SLS sabbiato con una leggera tintura; se invece il pezzo deve essere presentato a investitori, servono stampa in resina, rifinitura, primer, vernice di finitura e trasparente, con un aumento dei tempi di consegna di 2-4 giorni. Se un supporto per drone deve superare un test di carico, conviene aggiungere impregnazione al pezzo in nylon o scegliere un materiale rinforzato con fibra di vetro, invece di puntare soltanto a una superficie più liscia. Si consiglia al project manager di costruire una matrice su cinque dimensioni: aspetto estetico, precisione dimensionale, requisiti meccanici, requisiti ambientali e quantità. Ogni dimensione può essere valutata da 1 a 5 punti. Se il totale è inferiore a 10, è sufficiente un post-processing base; tra 10 e 18, è opportuno un rinforzo localizzato; oltre 18, il post-processing e i controlli dovrebbero essere inclusi nelle specifiche di consegna.
4. Progettare il post-processing già nella fase di design
La fase di progettazione deve prevedere margini per il post-processing. La verniciatura aggiunge in genere uno spessore di 20-80 μm, il rivestimento galvanico può raggiungere 5-25 μm, la levigatura rimuove materiale localmente e il trattamento termico può introdurre piccole deformazioni. Per fori di assemblaggio, guide, clip e superfici di tenuta, è consigliabile definire tre serie di dati: dimensione di stampa, compensazione della tolleranza e dimensione finale dopo il post-processing. Le aree di contatto dei supporti dovrebbero essere, per quanto possibile, lontane dalle superfici estetiche e di accoppiamento; per i pezzi da verniciare conviene progettare punti di aggancio o zone di mascheratura; per i pezzi metallici da lavorare meccanicamente è opportuno lasciare un sovrametallo di 0,3-1,0 mm. Anticipare questi vincoli riduce rilavorazioni e costi di comunicazione.
5. Controllo qualità e documentazione di consegna
Dopo il post-processing, è necessario applicare una checklist di verifica: presenza di segni dei supporti, crepe, bolle o differenze di colore; controllo delle quote critiche; prova di montaggio per filetti, fori, scanalature e clip; uniformità del trattamento superficiale; imballaggio tale da evitare abrasioni durante il trasporto. Per i progetti in serie, si raccomanda di conservare lotto del materiale, numero di macchina, parametri di post-processing, foto di collaudo e registri delle anomalie. In questo modo, se il cliente segnala problemi in seguito, sarà possibile risalire rapidamente se la causa è da attribuire al design, alla stampa, al post-processing o al trasporto.
Conclusione
La scelta del percorso di post-processing è, in sostanza, una decisione ingegneristica: trovare il giusto equilibrio tra aspetto, dimensioni, prestazioni, costo e tempi di consegna. BlueMap 3D sottolinea l’importanza di pianificare il post-processing già dalla revisione di progetto, includendolo nella gestione del ciclo di vita del prodotto invece di intervenire con soluzioni tampone a stampa completata. Solo così la stampa 3D può evolvere dal semplice “realizzare un campione” a una soluzione produttiva stabile, verificabile e realmente consegnabile.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.