
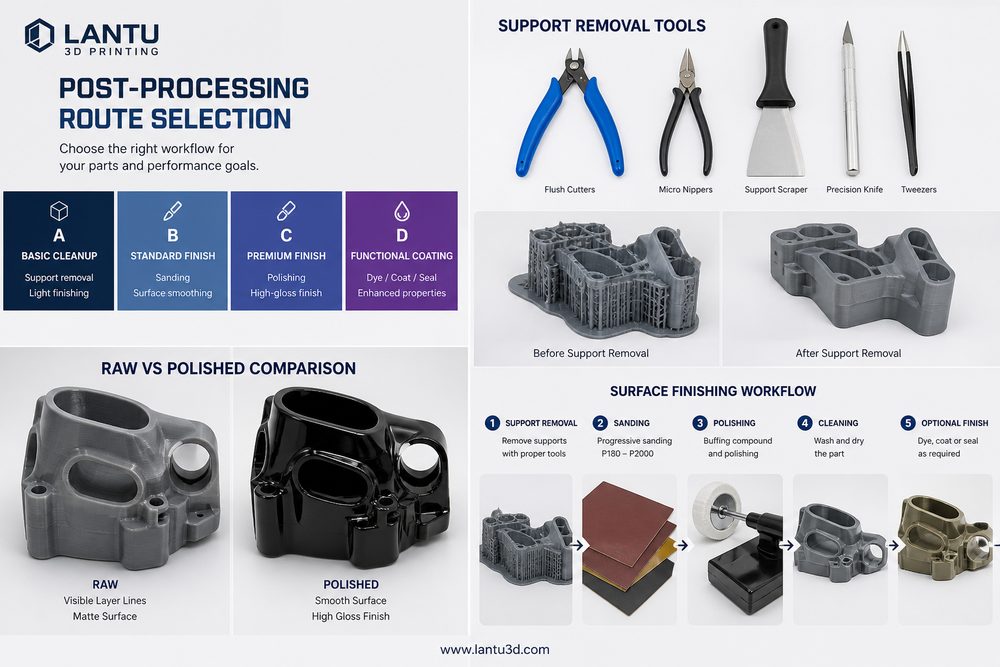
はじめに:後処理が「プリントできる」の先の納品品質を決める
3Dプリント案件では、多くのチームが設備、材料、単価に注意を向けますが、最終的な納品への影響という観点では後処理の重要性を過小評価しがちです。SLA樹脂の外観部品は、洗浄と簡易硬化だけで済ませると、2週間後に黄変、反り、表面のベタつきが出ることがあります。SLSナイロンの構造部品では、粉末除去が不十分だと、ねじ穴、スナップフィットの溝、放熱ダクトに粉が残り、組立時になって初めて問題が露呈します。金属SLM部品も、成形に成功しただけでは不十分で、サポート除去、熱処理、機械加工、非破壊検査を経て初めて実使用に投入できます。ブループリント・サンウェイでは、プロジェクト評価において後処理を「図面から実物納品へ移るための重要な工程」と位置づけ、印刷後の付随作業とは見なしません。
1. まず目的に応じて後処理レベルを定義する
後処理の選定は、まず部品の用途で決まります。外形確認用の展示サンプルでは、表面の均一性、色の安定性、エッジの欠けの少なさが重要です。組立検証用の部品では、穴位置、スナップフィット、ねじ、嵌合面の寸法精度がより重要になります。機能試験用の部品では、強度、耐熱性、疲労、気密性、長期劣化への配慮が必要です。発注前に後処理レベルをA、B、Cの3段階に分けることを推奨します。Aは外観重視で、塗装、研磨、テクスチャ統一を求めるレベルです。Bは組立検証向けで、主要寸法の再測定や必要に応じたCNC仕上げを含みます。Cは機能納品向けで、熱処理、含浸、ショットブラスト、表面強化、検査報告書を含めます。この段階分けにより、低リスク部位に高コスト工法を使う無駄を避け、重要な機能面の見落としも防げます。
2. 各工法で異なる後処理の要点
SLAやDLPの光造形部品では、一般にアルコール洗浄、二次UV硬化、サポート痕の整形、研磨、塗装が必要です。部品の肉厚が1.2mm未満、あるいは細長い片持ち形状を持つ場合、硬化時間が長すぎると脆さが増し、逆に硬化不足では表面安定性が損なわれます。SLSナイロン部品では、粉末除去、ショットブラスト、染色、穴や溝の確認が中心です。0.8mm以下の狭い流路がある場合は、事前に粉末除去リスクを評価するべきです。FDM部品は積層痕が目立ちやすいため、研磨、化学平滑化、塗装、コーティングが有効ですが、材料除去によって寸法精度は変化します。SLM金属部品では、サポート切断、残留応力除去の熱処理、ショットブラスト、機械加工、陽極酸化または不動態化が一般的で、重要な耐荷重部品にはCT、浸透探傷、三次元測定を追加すべきです。
3. コストとリスクのマトリクスでルートを選ぶ
後処理は多ければ多いほど良いわけではありません。民生電子機器の筐体試作が、構造レビューだけに使われるのであれば、SLSナイロンのショットブラストと軽い染色で十分です。一方、投資家向けデモに使うなら、樹脂プリント、精修、プライマー、上塗り、クリアコートが必要になり、リードタイムは2〜4日延びます。ドローン用ブラケットが荷重試験を受けるなら、ナイロン部品に含浸処理を追加するか、ガラス繊維強化材を選ぶべきで、単に表面を滑らかにすることを優先すべきではありません。プロジェクトマネージャーは、「外観要求、寸法要求、力学要求、環境要求、数量規模」の5軸でマトリクスを作り、各軸を1〜5点で評価するのが有効です。合計10点未満なら基礎的な後処理、10〜18点なら部分強化、18点超なら後処理と検査を納品仕様に組み込むべきです。
4. 後処理は設計段階で前倒しする
設計段階では、後処理用の余裕をあらかじめ確保する必要があります。塗装は一般に20〜80μmの膜厚が加わり、電解めっき層は5〜25μm程度になることがあります。研磨は局所的に材料を削り、熱処理は微小な変形を招くことがあります。組立穴、ガイドレール、スナップフィット、シール面については、「プリント寸法」「公差補正」「後処理後の最終寸法」の3種類のデータを明確にしておくべきです。サポート接触面は、できるだけ外観面や嵌合面を避けて配置します。塗装部品では吊り点やマスキング領域を設計し、金属部品を機械加工する場合は0.3〜1.0mmの加工代を確保します。こうした制約を前倒しで織り込めば、手戻りとコミュニケーションコストを大幅に減らせます。
5. 品質確認と納品記録
後処理完了後は、検査チェックリストを整備する必要があります。外観にサポート痕、亀裂、気泡、色ムラがないか。重要寸法が再測定されているか。ねじ、穴、溝、スナップフィットが試し組みされているか。表面処理が均一に施されているか。輸送時の擦れを防ぐ梱包になっているか。量産案件では、材料ロット、設備番号、後処理パラメータ、検査写真、異常処置記録を残すことを推奨します。こうしておけば、顧客から後日問題が指摘された場合でも、設計、印刷、後処理、輸送のどこに原因があるかを迅速に特定できます。
まとめ
後処理技術ルートの本質は、外観、寸法、性能、コスト、納期のバランスを取るエンジニアリング判断にあります。ブループリント・サンウェイは、後処理を「図面レビューの段階から計画し、ライフサイクル管理に組み込む」ことを重視しており、部品の印刷完了後に場当たり的に対応するやり方は推奨しません。そうして初めて、3Dプリントは「試作品を作る」段階から、安定し、再現性があり、確実に納品できる製造手段へと進化します。