
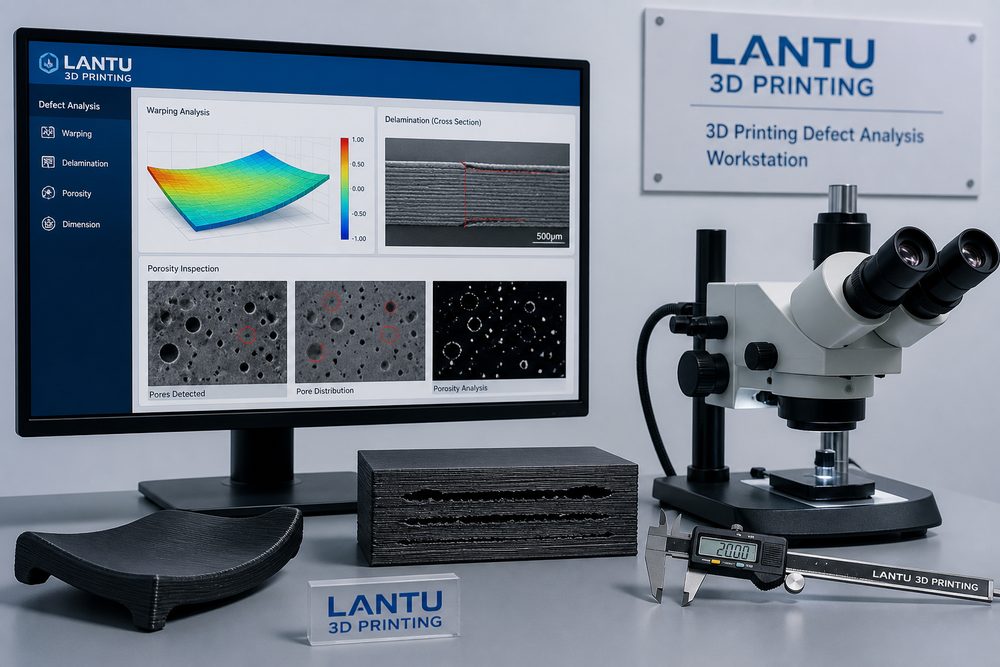
Giriş: Kusurlar tesadüf değil, sistemin bir sinyalidir
3D baskı projelerinde eğrilme, katman ayrılması, gözenek, yüzeyde ipliklenme veya boyutsal sapma görüldüğünde en yaygın hata, sorunun kendiliğinden kaybolmasını umarak hemen bir baskı daha almaktır. Gerçek mühendislikte kusurlar çoğu zaman model geometrisi, malzeme durumu, ekipman bakımı, parametre penceresi, çevresel kontrol ve son işlemin birlikte etkisinden doğar. Standart bir inceleme yapılmazsa ikinci baskı da başarısız olabilir ve hata malzemeye ya da makineye yanlış şekilde yüklenebilir. lantu3D, proje değerlendirmelerinde kusurları sistem sinyali olarak ele alır; veri kaydı ve katmanlı doğrulama ile kök nedeni belirlemeye çalışır.
1. Önce kusurun hangi aşamada oluştuğunu belirleyin
İlk adım, kusurun hangi aşamada ortaya çıktığını anlamaktır. Dilimleme önizlemesi aşamasında ince duvarlar, askıda kalan bölgeler, izole adalar, yetersiz destek ve dolgu anomalileri tespit edilebilir. Baskının erken aşamasında taban eğrilmesi görülüyorsa, sorun genellikle platform yapışması, ilk katman sıcaklığı, yatak ön ısıtması veya reçine pozlamasıyla ilişkilidir. Orta aşamada oluşan katman ayrılması; termal gerilim, malzeme nem oranı, lazer enerji yoğunluğu ya da ekstrüzyon dengesizliği ile bağlantılı olabilir. Son işlemden sonra ortaya çıkan çatlama, renk değişimi veya ölçüsel değişim ise kürleme, ısıl işlem, yıkama solventi ya da püskürtme kurutmasıyla ilgili olabilir. Zaman noktasını kaydetmek, inceleme alanını yarı yarıya daraltır.
2. Eğrilme sorununda kök neden zinciri
Eğrilme, özünde büzülme geriliminin yerel kısıtlama kapasitesini aşmasıdır. FDM'de ABS, PC gibi malzemeler soğurken belirgin şekilde büzülür; hazne sıcaklığı yetersizse, ilk katman çok gevşek bastırılmışsa veya parça büyük ve düz bir yüzeyle yatağa oturuyorsa köşeler kalkmaya başlar. SLS'de yatak sıcaklığı malzemenin kristalleşme aralığının altındaysa ya da soğutma fazla hızlıysa ince plakaların kenarları yukarı kıvrılabilir. SLA parçalarında ise duvar kalınlığındaki dengesizlik, kürleme büzülmesi ve uygun olmayan destek yerleşimi deformasyona yol açabilir. Uygulama önerileri arasında büyük düz yüzeyleri bölmek veya nervür eklemek, ilk katman temas alanını %10-20 artırmak, ince duvarlarda kalınlığı homojen tutmak, reçine parçalarında tek tarafta geniş desteklerden kaçınmak ve SLS parçalarında yavaş soğutma ile yerleşim yönünü optimize etmek bulunur.
3. Katman ayrılması ve yetersiz dayanımın teşhisi
Katman ayrılması genellikle katmanlar arası bağın zayıf olduğu yönde görülür. FDM'de nozzle sıcaklığı, soğutma fanı akışı, malzeme nemi ve katman yüksekliği kontrol edilmelidir. PLA'da 0,2 mm katman yüksekliğinde sıcaklık fazla düşükse katmanlar arası difüzyon yetersiz kalır; naylon nem aldıysa kabarcıklar ve mikrogözenekler oluşabilir, dayanım düşer. SLA'da katmanlar arası sorunlar pozlama enerjisi, reçinenin çökelmesi ve ayrılma kuvvetiyle ilgilidir. SLS'de katman dayanımı; toz yenileme oranı, lazer gücü ve tarama hızına bağlıdır. Teşhis sırasında aynı partiden numunelerle üç nokta eğme ya da çekme testleri yapmak ve kırık yüzeyleri fotoğraflayıp arşivlemek faydalıdır. Kırık yüzeyi tozumsu görünüyorsa ya da katman çizgileri belirginse bağlanma zayıftır; kırık parça malzemenin içinden geçiyorsa ana neden malzeme gövdesi veya tasarım olabilir.
4. Gözenek, yetersiz sinterleşme ve yüzey kusurları
Metal SLM'de gözenek oluşumu; toz tane boyutu dağılımı, oksijen içeriği, serme kalitesi, lazer gücü ve tarama stratejisiyle ilişkilidir. Enerji yoğunluğu çok düşükse birleşmemiş erime boşlukları oluşur; çok yüksekse anahtar deliği tipi boşluklar görülebilir. Reçine parçalarında yüzeydeki iğne delikleri hava kabarcıklarından, yetersiz temizlemeden veya kürleme sırasında uçucu maddelerden kaynaklanabilir. SLS naylon yüzeyindeki pürüzlülük ise toz partikülleri, sıcaklık alanı ve kumlama şiddetiyle ilgilidir. Gözenek türü kusurlarda yalnızca gözle kontrol yeterli değildir; kritik parçalar için CT, metalografi veya yoğunluk testi kullanılmalıdır. Görünüm parçalarında ise boyamadan önce astarla tesviye ve lokal dolgu yapmak, baskı kusurlarının son yüzeyde büyümesini önler.
5. Yeniden kullanılabilir bir kusur inceleme tablosu oluşturun
Her kusur değerlendirmesinde en az altı veri grubu kaydedilmelidir: model sürümü, dilimleme parametreleri, malzeme partisi, ekipman durumu, ortam sıcaklık ve nemi, son işlem parametreleri. Model kaydına duvar kalınlığı, askıda kalan açı, minimum delik çapı ve destek temas noktaları dahil edilir. Malzeme kaydında açılma tarihi, kurutma koşulları ve parti numarası yer alır. Ekipman kaydında nozzle, sıyırıcı, lazer penceresi ya da reçine haznesinin durumu bulunur. Çevresel kayıtlarda sıcaklık, nem ve havalandırma izlenir. Tablo halinde kayıt tutarak ekip, tekrar eden örüntüleri fark edebilir; örneğin aynı yerleşim yönündeki ince plakaların daha çok eğrilmesi veya nem %60'ın üzerine çıktığında belirli bir malzeme partisinde katman ayrılmasının artması gibi.
Sonuç
3D baskı kusur analizinin değeri, yalnızca tek bir hatayı çözmek değil, başarısızlığı süreç bilgisine dönüştürmektir. Aşama tespiti, kök neden zinciri, ölçüm yöntemleri ve kayıt sistemi sayesinde işletmeler tekrar eden deneme-yanılma maliyetini düşürebilir ve teslimat istikrarını artırabilir. lantu3D, kusur analizinin proje yaşam döngüsüne dahil edilmesini önerir; böylece her anomali, bir sonraki başarılı teslimat için veri sağlar.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.