
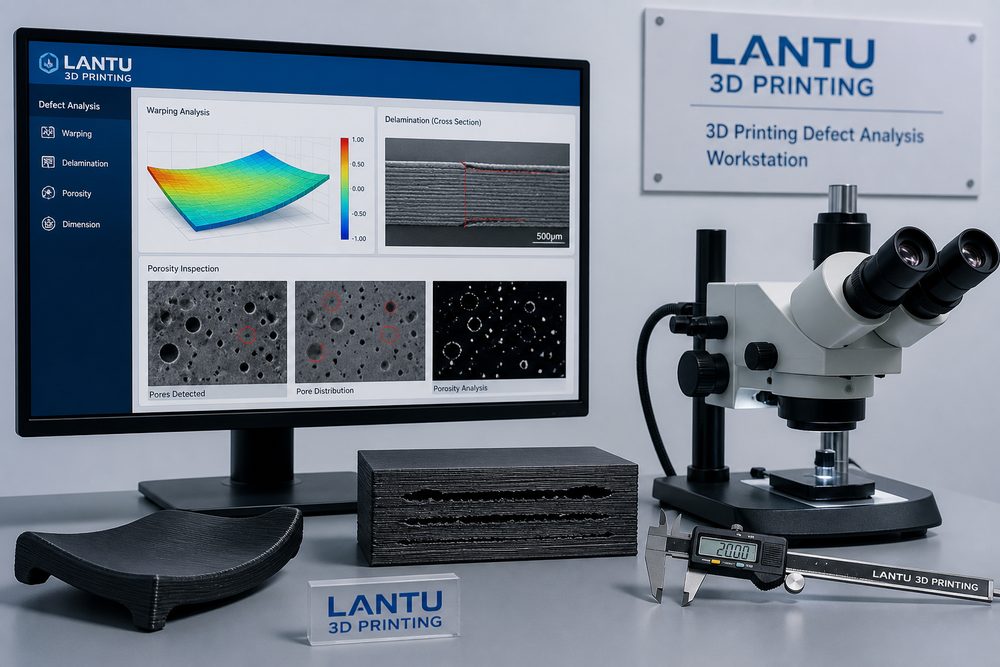
Einleitung: Fehler sind kein Zufall, sondern ein Systemsignal
Wenn bei einem 3D-Druckprojekt Verzug, Delamination, Poren, Fädenziehen an der Oberfläche oder Maßdrift auftreten, besteht der häufigste Fehler darin, sofort einfach noch einmal zu drucken und zu hoffen, dass das Problem von selbst verschwindet. In der Praxis entstehen Fehler meist durch das Zusammenspiel von Modellstruktur, Materialzustand, Maschinenwartung, Parameterfenster, Umgebungsbedingungen und Nachbearbeitung. Ohne standardisierte Analyse kann auch der zweite Druck scheitern, und das Problem wird womöglich dem Material oder der Maschine allein zugeschrieben. Im Projekt-Review betrachtet lantu3D Defekte typischerweise als Systemsignal und lokalisiert die Ursache über Datenerfassung und schrittweise Verifikation.
1. Zuerst den Fehlerzeitpunkt bestimmen
Der erste Schritt bei der Analyse ist zu prüfen, in welcher Phase der Defekt auftritt. In der Slicing-Vorschau lassen sich dünne Wände, Überhänge, Inseln, unzureichende Stützstrukturen und Auffälligkeiten bei der Füllung erkennen. Tritt früh im Druck ein Verzug an der Unterseite auf, hängt das meist mit Haftung auf dem Druckbett, der Temperatur der ersten Schicht, der Vorwärmung des Pulverbettbetts oder der Belichtung bei Harzsystemen zusammen. Delamination in der Mitte des Drucks steht häufig mit thermischer Spannung, Feuchtigkeit im Material, Laserenergiedichte oder instabilem Extrusionsverhalten in Verbindung. Wenn Risse, Verfärbungen oder Maßänderungen erst nach der Nachbearbeitung sichtbar werden, sind Aushärtung, Wärmebehandlung, Reinigungsmittel oder Trocknung beim Beschichten mögliche Ursachen. Wer den Zeitpunkt sauber dokumentiert, kann den Suchbereich oft um mehr als die Hälfte reduzieren.
2. Die Ursachen von Verzug
Verzug entsteht im Kern, wenn Schrumpfspannungen die lokale Haltekraft übersteigen. Bei FDM schrumpfen Materialien wie ABS oder PC beim Abkühlen deutlich. Ist die Kammer zu kühl, die erste Schicht zu locker oder das Bauteil mit großer flacher Fläche direkt auf dem Bett platziert, heben sich oft die Ecken an. Bei SLS kann eine zu niedrige Pulverbett-Temperatur unterhalb des Kristallisationsfensters oder ein zu schnelles Abkühlen dazu führen, dass sich die Kanten dünner Teile nach oben wölben. SLA-Bauteile können sich durch ungleichmäßige Wandstärken, Aushärtungsschrumpf und ungünstig platzierte Stützen verziehen. Zu den technischen Empfehlungen gehören: große Flächen aufteilen oder mit Rippen verstärken, die Haftfläche der ersten Schicht um 10 bis 20 Prozent erhöhen, Wandstärken dünner Bauteile gleichmäßig halten, Harzteile nicht nur einseitig großflächig abstützen und SLS-Teile langsam abkühlen sowie ihre Ausrichtung optimieren.
3. Diagnose von Delamination und unzureichender Festigkeit
Delamination tritt typischerweise entlang der Richtung mit schwacher Schichtverbindung auf. Bei FDM sollten Düsentemperatur, Lüfterleistung, Materialfeuchte und Schichthöhe geprüft werden. Bei PLA mit 0,2 mm Schichthöhe kann eine zu niedrige Temperatur die Diffusion zwischen den Schichten verringern. Bei feucht gewordenem Nylon entstehen Blasen und Mikrohohlräume, wodurch die Festigkeit abnimmt. Bei SLA-Bauteilen sind Belichtungsenergie, Harzabsenkung und Ablösekräfte zu kontrollieren; bei SLS hängen die Schichtfestigkeit, der Pulver-Aktualisierungsgrad, die Laserleistung und die Scan-Geschwindigkeit zusammen. Für die Diagnose empfiehlt es sich, Proben aus derselben Charge mit Drei-Punkt-Biegeversuch oder Zugversuch zu vergleichen und die Bruchflächen zu fotografieren und zu archivieren. Ist die Bruchfläche pulverig oder zeigt klare Schichtlinien, deutet das auf eine unzureichende Schichtbindung hin. Verläuft der Bruch durch das Vollmaterial, sind Materialeigenschaften oder die Konstruktion möglicherweise die Hauptursache.
4. Poren, unzureichendes Sintern und Oberflächenfehler
Poren bei Metall-MLM/SLM stehen häufig mit der Partikelgrößenverteilung des Pulvers, dem Sauerstoffgehalt, der Beschichtungsqualität, der Laserleistung und der Scanstrategie in Verbindung. Ist die Energiedichte zu niedrig, entstehen nicht verschmolzene Hohlräume; ist sie zu hoch, können Keyhole-Poren auftreten. Kleine Oberflächenlöcher bei Harzteilen können durch Luftblasen, unzureichendes Reinigen oder Ausgasen während der Aushärtung verursacht werden. Eine raue Oberfläche bei SLS-Nylon hängt wiederum mit der Partikelgröße, dem Temperaturfeld und der Strahlintensität beim Sandstrahlen zusammen. Bei porenartigen Defekten reicht eine Sichtprüfung nicht aus; kritische Bauteile sollten per CT, Metallografie oder Dichteprüfung untersucht werden. Bei Sichtteilen empfiehlt sich vor dem Lackieren eine Grundierung zum Egalisieren und eine lokale Spachtelung, damit Druckfehler nicht auf die Endoberfläche verstärkt werden.
5. Eine wiederverwendbare Fehler-Checkliste aufbauen
Bei jeder Fehleranalyse sollten mindestens sechs Datengruppen dokumentiert werden: Modellversion, Slicing-Parameter, Materialcharge, Maschinenzustand, Umgebungstemperatur und Luftfeuchtigkeit sowie Parameter der Nachbearbeitung. Zur Modell-Dokumentation gehören Wandstärke, Überhangwinkel, minimale Lochgröße und Position der Stützkontakte. Zur Material-Dokumentation gehören Zeitpunkt des Öffnens, Trocknungsbedingungen und Chargennummer. Zur Maschinen-Dokumentation zählen Düse, Abstreifer, Laserfenster oder Zustand des Harzbehälters. Zur Umgebungsdokumentation gehören Temperatur, Luftfeuchtigkeit und Belüftung. Mit tabellarischer Erfassung erkennt das Team wiederkehrende Muster, etwa dass eine bestimmte Art von Flachteilen in derselben Ausrichtung häufiger verzieht oder dass bei einer bestimmten Materialcharge ab einer Luftfeuchtigkeit von über 60 Prozent mehr Delamination auftritt.
Fazit
Der Wert der 3D-Druck-Fehleranalyse liegt nicht nur darin, einen einzelnen Fehldruck zu beheben, sondern aus dem Fehler Prozesswissen zu gewinnen. Mit Phasenbestimmung, Ursachenketten, Prüfmethoden und einem sauberen Dokumentationssystem können Unternehmen Wiederholungsfehler reduzieren und die Lieferstabilität erhöhen. lantu3D empfiehlt, die Fehleranalyse fest in den Projektlebenszyklus zu integrieren, damit jede Abweichung zu einer besseren nächsten Auslieferung beiträgt.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.