
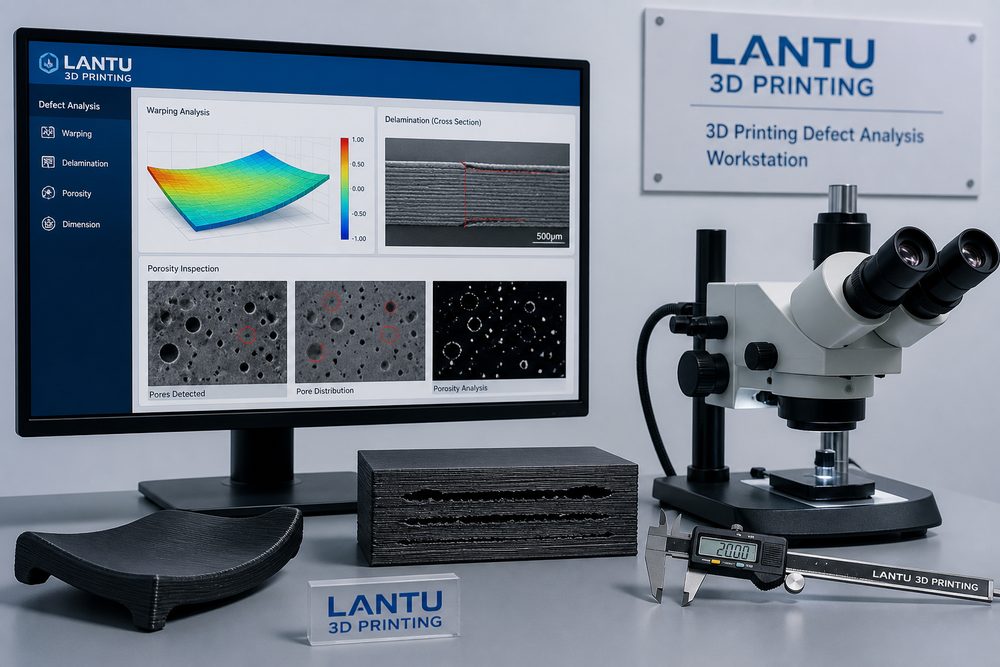
Pendahuluan: Cacat Bukan Kebetulan, Melainkan Sinyal Sistem
Ketika proyek cetak 3D mengalami warping, delaminasi lapisan, porositas, stringing pada permukaan, atau pergeseran dimensi, kesalahan yang paling umum adalah langsung mencetak ulang dan berharap masalahnya hilang dengan sendirinya. Dalam praktik rekayasa, cacat biasanya merupakan hasil gabungan dari struktur model, kondisi material, perawatan mesin, jendela parameter, kontrol lingkungan, dan pascaproses. Jika tidak ada prosedur pemeriksaan yang terstandarisasi, cetakan kedua pun masih bisa gagal, bahkan kesalahan dapat salah dituduhkan pada material atau mesin. lantu3D biasanya memandang cacat sebagai sinyal sistem, lalu menggunakan pencatatan data dan verifikasi bertahap untuk menemukan akar masalah.
1. Pertama, Pastikan Pada Tahap Mana Cacat Terjadi
Langkah awal pemeriksaan adalah menentukan pada tahap apa cacat muncul. Pada tahap pratinjau slicing, kita bisa menemukan dinding tipis, area menggantung, pulau cetak, dukungan yang kurang, dan anomali infill; pada awal pencetakan, warping di bagian dasar biasanya terkait dengan adhesi platform, suhu lapisan pertama, pemanasan awal bed serbuk, atau eksposur resin; delaminasi lapisan di tengah proses sering berhubungan dengan tegangan termal, kadar air material, densitas energi laser, atau ketidakstabilan ekstrusi; jika retak, perubahan warna, atau perubahan dimensi baru muncul setelah pascaproses, penyebabnya bisa terkait dengan curing, perlakuan panas, cairan pembersih, atau pengeringan coating. Mencatat titik waktunya dapat mempersempit area investigasi lebih dari separuh.
2. Rantai Akar Masalah Warping
Warping pada dasarnya terjadi ketika tegangan susut melebihi kemampuan penahan lokal. Pada FDM, material seperti ABS dan PC memiliki penyusutan saat mendingin yang cukup besar; jika suhu ruang cetak tidak memadai, lapisan pertama terlalu longgar, atau bagian memiliki bidang datar besar yang menempel ke bed, sudut-sudutnya mudah terangkat. Pada SLS, jika suhu bed serbuk berada di bawah jendela kristalisasi material atau pendinginan terlalu cepat, tepi komponen tipis bisa melengkung ke atas. Pada komponen SLA, deformasi dapat terjadi karena ketebalan dinding tidak merata, penyusutan saat curing, dan tata letak support yang kurang tepat. Rekomendasi rekayasa meliputi membagi bidang datar besar atau menambahkan rib, meningkatkan area adhesi lapisan pertama sebesar 10%-20%, menjaga ketebalan dinding agar seragam pada komponen tipis, menghindari support area besar hanya pada satu sisi untuk bagian resin, serta melakukan pendinginan lambat dan mengoptimalkan orientasi penempatan pada SLS.
3. Diagnosis Delaminasi Lapisan dan Kekuatan yang Rendah
Delaminasi lapisan biasanya terjadi pada arah dengan ikatan antar lapisan yang lemah. Pada FDM, periksa suhu nozzle, aliran kipas pendingin, kadar air material, dan tinggi layer. Jika PLA dicetak pada tinggi layer 0,2 mm tetapi suhu terlalu rendah, difusi antar lapisan menjadi kurang; jika nylon menyerap kelembapan, gelembung dan mikro-pori akan muncul sehingga kekuatan menurun. Pada SLA, masalah antar lapisan perlu memeriksa energi eksposur, sedimentasi resin, dan gaya pelepasan; pada SLS, kekuatan antar lapisan dipengaruhi oleh tingkat pembaruan serbuk, daya laser, dan kecepatan pemindaian. Saat diagnosis, disarankan mengambil spesimen dari batch yang sama untuk uji lentur tiga titik atau uji tarik, lalu mendokumentasikan foto permukaan patahan. Jika patahan tampak berbutir atau garis lapisan sangat jelas, itu menandakan ikatan antar lapisan yang lemah; jika patahan menembus bagian padat, berarti material dasar atau desain struktur kemungkinan menjadi penyebab utama.
4. Porositas, Sintering Kurang, dan Cacat Permukaan
Porositas pada SLM logam sering berkaitan dengan distribusi ukuran partikel serbuk, kadar oksigen, kualitas penyebaran serbuk, daya laser, dan strategi pemindaian. Densitas energi yang terlalu rendah akan menghasilkan pori akibat fusi tidak sempurna, sedangkan energi yang terlalu tinggi dapat memunculkan pori keyhole. Pada komponen resin, titik-titik kecil di permukaan bisa berasal dari gelembung, pembersihan yang tidak tuntas, atau penguapan selama curing; sedangkan kekasaran permukaan pada nylon SLS terkait dengan partikel serbuk, medan temperatur, dan intensitas sandblasting. Untuk cacat jenis pori, pemeriksaan visual saja jelas tidak cukup; komponen kritis sebaiknya diuji dengan CT scan, metalografi, atau pengukuran densitas. Untuk bagian estetis, disarankan melakukan perataan dengan primer dan pengisian lokal sebelum pengecatan agar cacat cetak tidak terlihat semakin besar pada permukaan akhir.
5. Bangun Daftar Pemeriksaan Cacat yang Dapat Digunakan Kembali
Setiap evaluasi kegagalan sebaiknya mencatat setidaknya enam jenis data: versi model, parameter slicing, batch material, status mesin, suhu dan kelembapan lingkungan, serta parameter pascaproses. Catatan model mencakup ketebalan dinding, sudut overhang, diameter lubang minimum, dan posisi kontak support; catatan material mencakup waktu pembukaan kemasan, kondisi pengeringan, dan nomor batch; catatan mesin mencakup status nozzle, scraper, jendela laser, atau tangki resin; catatan lingkungan mencakup suhu, kelembapan, dan ventilasi. Melalui pencatatan berbentuk tabel, tim dapat menemukan pola berulang, misalnya jenis komponen tipis tertentu mengalami warping lebih tinggi pada orientasi yang sama, atau batch material tertentu menunjukkan delaminasi meningkat ketika kelembapan di atas 60%.
Kesimpulan
Nilai analisis cacat cetak 3D bukan sekadar memperbaiki satu kegagalan, melainkan mengubah kegagalan menjadi pengetahuan proses. Dengan penentuan tahap, rantai akar masalah, metode inspeksi, dan sistem pencatatan, perusahaan dapat menurunkan biaya coba-coba berulang dan meningkatkan stabilitas pengiriman. lantu3D menyarankan agar analisis cacat dimasukkan ke dalam siklus hidup proyek, sehingga setiap anomali menjadi dasar untuk pengiriman yang lebih sukses berikutnya.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.