
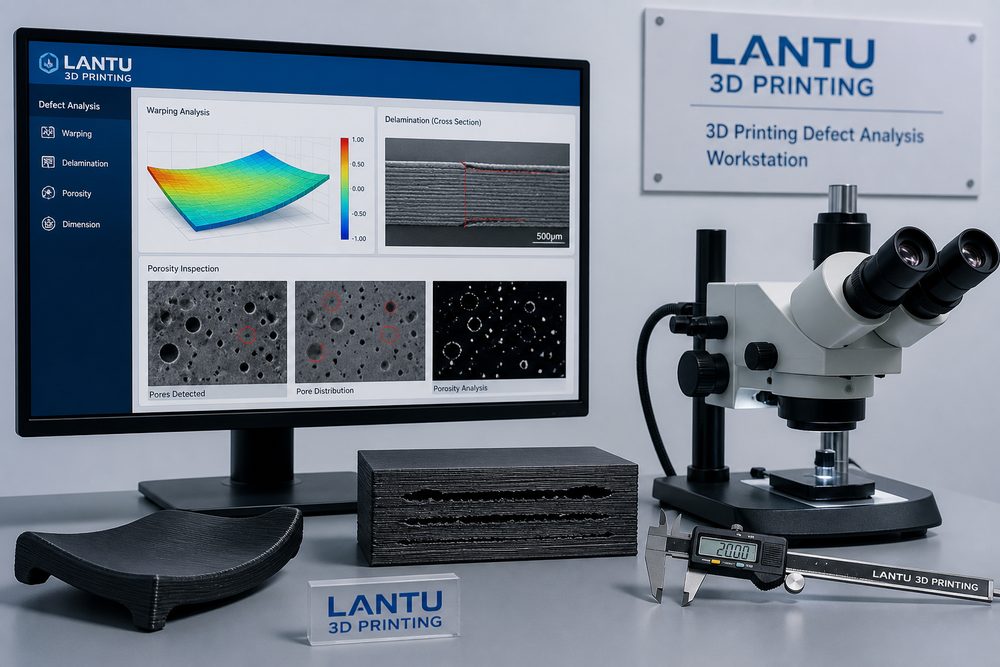
はじめに:欠陥は偶然ではなく、システムからのサイン
3Dプリントで反り、層間剥離、気孔、糸引き、寸法ドリフトが発生したとき、最もありがちなミスは、すぐにもう一度印刷し、問題が自然に消えることを期待することです。実務では、欠陥はモデル構造、材料状態、装置の保守、パラメータの許容範囲、環境制御、後処理が複合的に作用した結果であることが少なくありません。標準化された切り分けがなければ、2回目の印刷も失敗し、原因を材料や装置そのものに誤って帰結させる恐れがあります。ブループリント3Dでは、プロジェクトの振り返りにおいて欠陥をシステムからのサインと捉え、データ記録と段階的な検証によって根本原因を特定します。
一、欠陥が発生した段階をまず確認する
切り分けの最初のステップは、欠陥がどの段階で発生したかを判断することです。スライスのプレビュー段階では、薄肉、オーバーハング、アイランド、サポート不足、インフィル異常を発見できます。印刷初期に底面の反りが出る場合は、プラットフォームへの密着、初層温度、粉床の予熱、または樹脂の露光に関連していることが多いです。中盤で層間剥離が起きる場合は、熱応力、材料の含水率、レーザーのエネルギー密度、あるいは押出の不安定さが原因になり得ます。後処理後にようやく割れ、変色、寸法変化が現れるなら、硬化、熱処理、洗浄溶剤、塗装乾燥が関係している可能性があります。発生時点を記録するだけで、調査範囲は半分以上に絞り込めます。
二、反り問題の根本原因の連鎖
反りの本質は、収縮応力が局所的な拘束能力を上回ることにあります。FDMでは、ABSやPCのような材料は冷却収縮が大きく、チャンバー温度が不足していたり、初層の押し付けが弱かったり、部品の大きな平面がそのまま底面に接していたりすると、角が持ち上がりやすくなります。SLSでは、粉床温度が材料の結晶化ウィンドウを下回る、または冷却が速すぎると、薄板部品の端部が反りやすくなります。SLA部品は、壁厚の不均一、硬化収縮、サポート配置の不適切さによって変形することがあります。対策としては、大きな平面を分割する、またはリブを追加すること、初層の接触面積を10〜20%増やすこと、薄肉部の壁厚を均一に保つこと、樹脂部品で片側に大面積のサポートを集中させないこと、SLS部品では緩冷却を行い配置方向を最適化することが挙げられます。
三、層間剥離と強度不足の診断
層間剥離は通常、層同士の結合が弱い方向に発生します。FDMの層間剥離では、ノズル温度、冷却風量、材料の含水率、層高を確認する必要があります。PLAを層高0.2mmで造形する場合、温度が低すぎると層間拡散が不十分になります。ナイロンは吸湿すると気泡や微細孔が発生し、強度が低下します。SLAの層間問題では、露光エネルギー、樹脂の沈降、剥離力を確認します。SLSの層間強度は、粉末の更新率、レーザー出力、スキャン速度に左右されます。診断時には、同一ロットの試験片で三点曲げ試験または引張試験を比較し、破断面を撮影して保存するのが望ましいです。破断面が粉状で層模様が明瞭なら、層間結合不足が示唆されます。破断が実体を横切っているなら、材料自体や構造設計が主因である可能性があります。
四、気孔、焼結不足、表面欠陥
金属SLMの気孔は、粉末粒径分布、酸素含有量、粉末敷き、レーザー出力、スキャン戦略と関連することが多いです。エネルギー密度が低すぎると未融合孔が発生し、逆に高すぎるとキーホール孔が生じることがあります。樹脂部品の表面ピンホールは、気泡、洗浄不足、硬化過程での揮発が原因になる場合があります。SLSナイロンの表面粗さは、粉末粒子、温度場、サンドブラスト強度に左右されます。気孔系の欠陥では、目視確認だけでは不十分です。重要部品にはCT、金相観察、密度測定を適用すべきです。外観部品では、塗装前にプライマーで面出しを行い、部分的なパテ補修を施すことで、印刷欠陥が最終表面で過大に見えるのを防げます。
五、再利用できる欠陥切り分け表を作る
欠陥の振り返りでは、毎回少なくとも6種類のデータを記録します。モデルのバージョン、スライスパラメータ、材料ロット、設備状態、環境の温湿度、後処理パラメータです。モデル記録には、壁厚、オーバーハング角度、最小穴径、サポート接触位置を含めます。材料記録には、開封時刻、乾燥条件、ロット番号を含めます。設備記録には、ノズル、スクレーパー、レーザーウィンドウ、樹脂槽の状態を含めます。環境記録には、温度、湿度、換気状態を含めます。表形式で記録することで、チームは繰り返しパターンを見つけやすくなります。たとえば、同じ向きで配置した特定の薄板部品の反り率が高い、あるいは湿度が60%を超えると特定ロットの材料で層間剥離が増える、といった傾向を把握できます。
まとめ
3Dプリント欠陥分析の価値は、単に1回の失敗を解決することではなく、失敗を工程知識へ変えることにあります。段階の特定、根本原因の連鎖、検査手段、記録体系を組み合わせることで、企業は繰り返し試行錯誤するコストを下げ、納品の安定性を高められます。ブループリント3Dは、欠陥分析をプロジェクトのライフサイクルに組み込むことで、あらゆる異常を次回の確実な成功につなげるべきだと考えます。