
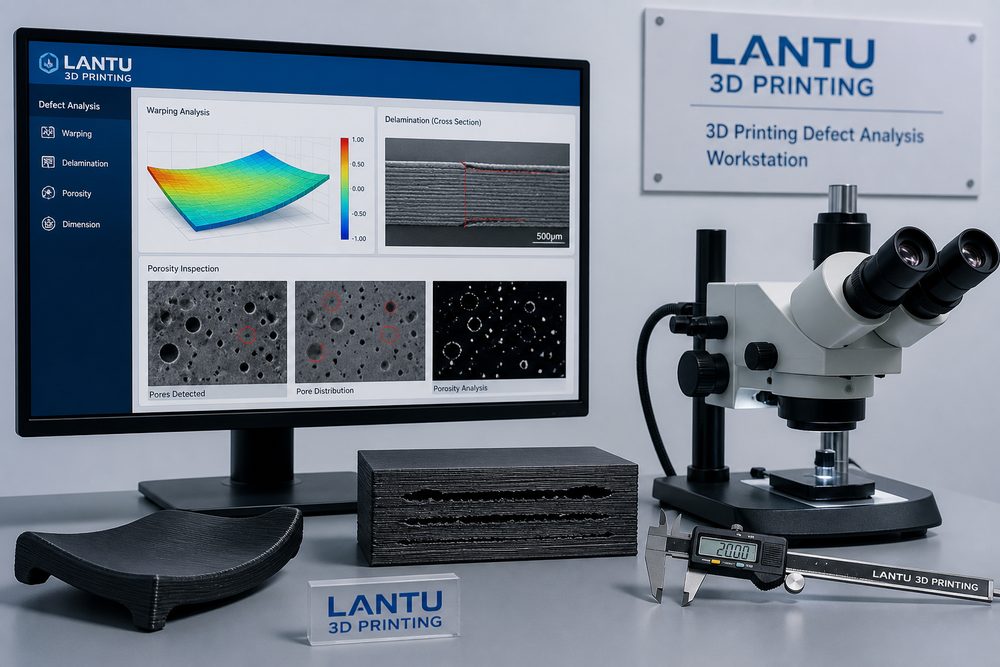
مقدمة: العيب ليس أمرًا عشوائيًا، بل إشارة من النظام
عندما تظهر في مشاريع الطباعة ثلاثية الأبعاد مشكلات مثل الالتواء، أو تشقق الطبقات، أو المسامية، أو سحب الخيوط على السطح، أو الانحراف البُعدي، فإن الخطأ الأكثر شيوعًا هو إعادة الطباعة فورًا على أمل أن تختفي المشكلة من تلقاء نفسها. في الواقع الهندسي، تكون العيوب غالبًا نتيجة تفاعل بين بنية النموذج، وحالة المادة، وصيانة الجهاز، ونطاق الإعدادات، والتحكم البيئي، وما بعد المعالجة. وإذا لم يكن هناك أسلوب فحص موحّد، فقد تفشل الطباعة الثانية أيضًا، بل وقد تُنسب المشكلة خطأً إلى المادة أو الجهاز نفسه. في مراجعات المشاريع، تتعامل بلو برنت ثلاثية الأبعاد مع العيوب باعتبارها إشارات نظامية، وتستخدم تسجيل البيانات والتحقق متعدد المراحل لتحديد السبب الجذري.
أولًا: تأكيد المرحلة التي ظهر فيها العيب
الخطوة الأولى في التشخيص هي تحديد المرحلة التي ظهر فيها العيب. في مرحلة المعاينة داخل برنامج التقسيم قد يمكن اكتشاف الجدران الرقيقة، والأجزاء المعلّقة، والجزر المنفصلة، ونقص الدعامات، واضطرابات الحشو. وإذا ظهر الالتواء مبكرًا عند قاعدة القطعة، فعادةً ما يرتبط ذلك بالالتصاق بالمنصة، أو حرارة الطبقة الأولى، أو التسخين المسبق لسرير المسحوق، أو تعرّض الراتنج. أما تشقق الطبقات في منتصف الطباعة فيرتبط غالبًا بالإجهاد الحراري، أو نسبة الرطوبة في المادة، أو كثافة طاقة الليزر، أو عدم استقرار البثق. وإذا ظهر التشقق أو تغيّر اللون أو تغيّر الأبعاد فقط بعد ما بعد المعالجة، فقد يكون السبب مرتبطًا بالتصلب، أو المعالجة الحرارية، أو مذيبات التنظيف، أو تجفيف الطلاء. إن تسجيل نقطة الزمن يساعد على تضييق نطاق التشخيص بأكثر من النصف.
ثانيًا: سلسلة الأسباب الجذرية لمشكلة الالتواء
الالتواء هو في جوهره حالة تتجاوز فيها إجهادات الانكماش قدرة التثبيت المحلية. في تقنية FDM، تنكمش مواد مثل ABS وPC بشكل ملحوظ عند التبريد، وإذا كانت درجة حرارة الحجرة غير كافية، أو كانت الطبقة الأولى غير مضغوطة بما فيه الكفاية، أو كانت القطعة ذات سطح مستوٍ كبير ملاصقًا للقاعدة، فإن الزوايا تميل إلى الارتفاع. وفي تقنية SLS، إذا كانت درجة حرارة سرير المسحوق أقل من نافذة التبلور للمادة أو كان التبريد سريعًا جدًا، فقد ترتفع حواف الأجزاء الرقيقة. أما في SLA، فقد يحدث التشوه بسبب عدم تجانس سماكة الجدار، وانكماش التصلب، وتوزيع الدعامات بشكل غير مناسب. ومن التوصيات الهندسية: تقسيم الأسطح المستوية الكبيرة أو إضافة أضلاع تقوية، وزيادة مساحة الالتصاق في الطبقة الأولى بنسبة 10% إلى 20%، والحفاظ على تجانس سماكة الجدران في الأجزاء الرقيقة، وتجنب الدعامات الكبيرة أحادية الجانب في قطع الراتنج، واعتماد تبريد بطيء وتحسين اتجاه الوضع في أجزاء SLS.
ثالثًا: تشخيص تشقق الطبقات وضعف المتانة
يحدث تشقق الطبقات عادةً في الاتجاه الذي تكون فيه قوة الالتحام بين الطبقات ضعيفة. في FDM يجب فحص درجة حرارة الفوهة، وتدفق التبريد، ورطوبة المادة، وارتفاع الطبقة. فإذا كان ارتفاع الطبقة في PLA هو 0.2 مم وكانت الحرارة منخفضة جدًا، فلن يحدث انتشار كافٍ بين الطبقات. وإذا امتص النايلون الرطوبة، فقد تتكون فقاعات ومسام دقيقة تنخفض معها المتانة. وفي SLA يجب فحص طاقة التعريض، وترسب الراتنج، وقوة الفصل. أما في SLS فتتأثر المتانة بين الطبقات بمعدل تجديد المسحوق، وقدرة الليزر، وسرعة المسح. أثناء التشخيص، يُنصح بأخذ عينات من الدفعة نفسها وإجراء اختبار الانحناء ثلاثي النقاط أو اختبار الشد للمقارنة، مع توثيق صورة للكسر. فإذا كان سطح الكسر مسحوقيًا أو كانت خطوط الطبقات واضحة جدًا، فهذا يدل على ضعف الالتحام بين الطبقات؛ أما إذا مر الكسر عبر جسم المادة نفسه، فهذا يعني أن المادة أو التصميم البنيوي قد يكونان السبب الرئيسي.
رابعًا: المسامية، وضعف التلبيد، والعيوب السطحية
ترتبط المسامية في الطباعة المعدنية بتقنية SLM غالبًا بتوزيع حجم الجسيمات، ومحتوى الأكسجين، وجودة فرد المسحوق، وقدرة الليزر، واستراتيجية المسح. فخفض كثافة الطاقة أكثر من اللازم يؤدي إلى مسام عدم الانصهار، بينما زيادتها كثيرًا قد تسبب مسامات مفتاح الثقب. وفي الأجزاء الراتنجية، قد تنتج الثقوب الدقيقة السطحية عن الفقاعات، أو عدم كفاية التنظيف، أو تبخر المواد أثناء التصلب. أما خشونة سطح أجزاء SLS المصنوعة من النايلون فترتبط بحبيبات المسحوق، ومجال الحرارة، وشدة السفع الرملي. وفي عيوب المسامية، لا يكفي الفحص البصري؛ فالقطع الحرجة يجب أن تُفحص بتصوير CT أو الفحص المعدني أو اختبار الكثافة. أما القطع الخارجية الشكل، فيُستحسن قبل الطلاء استخدام طبقة أساس للتسوية ومعجون محلي لسد العيوب، حتى لا تتضخم عيوب الطباعة وتظهر بوضوح في السطح النهائي.
خامسًا: إنشاء قائمة فحص قابلة لإعادة الاستخدام للعيوب
في كل مراجعة لعيبٍ ما، يجب تسجيل ست فئات من البيانات على الأقل: إصدار النموذج، ومعلمات التقسيم، ورقم دفعة المادة، وحالة الجهاز، ودرجة الحرارة والرطوبة في البيئة، ومعلمات ما بعد المعالجة. وتشمل بيانات النموذج سماكة الجدار، وزاوية الأجزاء المعلّقة، والقطر الأدنى للفتحات، وموقع تلامس الدعامات. وتشمل بيانات المادة وقت الفتح، وظروف التجفيف، ورقم الدفعة. وتشمل بيانات الجهاز حالة الفوهة، أو الشفرة، أو نافذة الليزر، أو حوض الراتنج. وتشمل بيانات البيئة درجة الحرارة، والرطوبة، والتهوية. ومن خلال التسجيل المنظم في جداول، تستطيع الفرق اكتشاف الأنماط المتكررة، مثل ارتفاع معدل الالتواء لنوع معين من الأجزاء الرقيقة عند وضعها في الاتجاه نفسه، أو زيادة تشقق الطبقات في دفعة مادة معينة عندما تتجاوز الرطوبة 60%.
الخلاصة
تكمن قيمة تحليل عيوب الطباعة ثلاثية الأبعاد في أنه لا يكتفي بحل فشل واحد، بل يحوّل الفشل إلى معرفة تصنيعية. ومن خلال تحديد المرحلة، وسلسلة الأسباب الجذرية، ووسائل الفحص، ونظام التسجيل، يمكن للشركات تقليل كلفة المحاولة والخطأ المتكرر، ورفع استقرار التسليم. توصي بلو برنت ثلاثية الأبعاد بدمج تحليل العيوب ضمن دورة حياة المشروع، بحيث تصبح كل حالة غير طبيعية أساسًا لنجاح تسليم لاحق.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.