
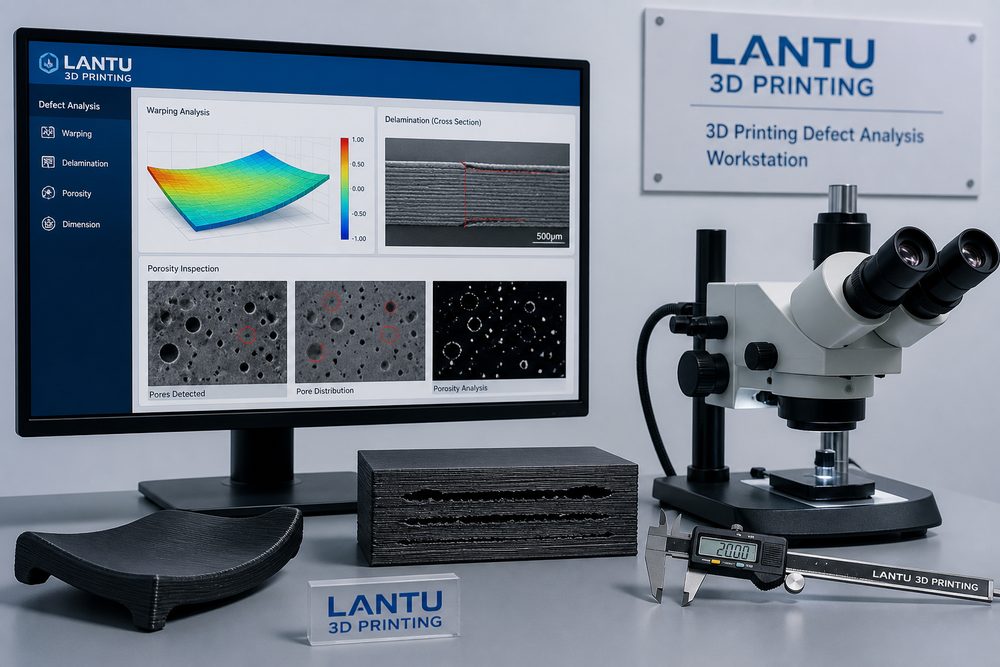
Mở đầu: Lỗi không phải ngẫu nhiên, mà là tín hiệu của hệ thống
Khi dự án in 3D xuất hiện cong vênh, tách lớp, lỗ rỗng, kéo sợi bề mặt hoặc trôi kích thước, sai lầm phổ biến nhất là in lại ngay với hy vọng vấn đề tự biến mất. Trong thực tế kỹ thuật, các lỗi này thường là kết quả cộng hưởng của cấu trúc mô hình, trạng thái vật liệu, bảo trì thiết bị, cửa sổ thông số, kiểm soát môi trường và hậu xử lý. Nếu không có quy trình truy lỗi chuẩn hóa, bản in thứ hai vẫn có thể thất bại, thậm chí làm quy trách nhiệm sai cho vật liệu hoặc máy móc. Trong quá trình tổng kết dự án, Blue lantu3D thường xem lỗi như một tín hiệu hệ thống, dùng dữ liệu ghi nhận và xác minh theo từng lớp để xác định nguyên nhân gốc.
1. Trước hết xác nhận lỗi phát sinh ở giai đoạn nào
Bước đầu tiên của truy lỗi là xác định lỗi xuất hiện ở công đoạn nào. Ở giai đoạn xem trước trong phần cắt lát, có thể phát hiện thành mỏng, phần treo, vùng cô lập, thiếu đỡ và bất thường về độ đặc; nếu cong vênh xuất hiện sớm ở đáy bản in, thường liên quan đến độ bám bàn in, nhiệt độ lớp đầu, gia nhiệt buồng bột hoặc thời gian phơi sáng của nhựa; nếu tách lớp xảy ra ở giữa quá trình, thường liên quan đến ứng suất nhiệt, độ ẩm của vật liệu, mật độ năng lượng laser hoặc sự không ổn định của quá trình đùn; nếu chỉ sau hậu xử lý mới xuất hiện nứt, đổi màu hoặc thay đổi kích thước, nguyên nhân có thể đến từ đóng rắn, xử lý nhiệt, dung môi rửa hoặc sấy lớp phủ. Việc ghi lại mốc thời gian giúp thu hẹp phạm vi kiểm tra hơn một nửa.
2. Chuỗi nguyên nhân gốc của hiện tượng cong vênh
Cong vênh về bản chất là khi ứng suất co ngót vượt quá khả năng ràng buộc cục bộ. Trong FDM, các vật liệu như ABS, PC có độ co khi nguội rõ rệt; nếu nhiệt độ khoang không đủ, lớp đầu ép quá nhẹ hoặc chi tiết có bề mặt phẳng lớn tiếp xúc trực tiếp với bàn, các góc rất dễ bị nhấc lên. Trong SLS, nếu nhiệt độ giường bột thấp hơn vùng kết tinh của vật liệu hoặc làm nguội quá nhanh, mép của các chi tiết dạng tấm mỏng sẽ dễ bị cong lên. Với chi tiết SLA, biến dạng có thể do chiều dày thành không đồng đều, co ngót khi đóng rắn và bố trí support không hợp lý. Khuyến nghị kỹ thuật gồm: chia nhỏ các bề mặt phẳng lớn hoặc bổ sung gân tăng cứng; tăng diện tích bám của lớp đầu thêm 10%–20%; giữ chiều dày thành đều; tránh hỗ trợ một phía trên diện tích lớn đối với chi tiết nhựa quang học; và với chi tiết SLS, nên làm nguội chậm và tối ưu hướng đặt.
3. Chẩn đoán tách lớp và thiếu bền cơ học
Tách lớp thường xảy ra theo hướng có liên kết giữa các lớp yếu. Với FDM, cần kiểm tra nhiệt độ đầu phun, lưu lượng làm mát, độ ẩm vật liệu và chiều cao lớp. Khi in PLA ở chiều cao lớp 0,2 mm mà nhiệt độ quá thấp, sự khuếch tán giữa các lớp không đủ; nylon hút ẩm sẽ tạo bọt khí và vi lỗ, làm giảm độ bền. Với SLA, cần kiểm tra năng lượng phơi sáng, hiện tượng lắng của nhựa và lực bóc tách; còn trong SLS, độ bền giữa các lớp phụ thuộc vào tỷ lệ làm mới bột, công suất laser và tốc độ quét. Khi chẩn đoán, nên lấy mẫu cùng lô để thử so sánh uốn ba điểm hoặc kéo, đồng thời chụp ảnh và lưu trữ mặt gãy. Nếu mặt gãy có dạng bột hoặc vân lớp rất rõ, điều đó cho thấy liên kết giữa các lớp yếu; nếu vết gãy đi xuyên qua thân vật liệu, thì bản thân vật liệu hoặc thiết kế kết cấu có thể là nguyên nhân chính.
4. Lỗ rỗng, thiêu kết thiếu và khuyết tật bề mặt
Lỗ rỗng trong SLM kim loại thường liên quan đến phân bố kích thước hạt bột, hàm lượng oxy, chất lượng rải bột, công suất laser và chiến lược quét. Mật độ năng lượng quá thấp sẽ tạo ra lỗ do không nóng chảy hoàn toàn; quá cao lại có thể sinh lỗ kiểu keyhole. Các lỗ kim trên bề mặt chi tiết nhựa có thể đến từ bọt khí, rửa không sạch hoặc bay hơi trong quá trình đóng rắn; còn bề mặt nylon in SLS bị nhám nhiều thường liên quan đến hạt bột, trường nhiệt và cường độ phun cát. Với các lỗi dạng lỗ rỗng, kiểm tra bằng mắt là không đủ; chi tiết quan trọng nên dùng CT, kim tương hoặc kiểm tra mật độ. Với chi tiết ngoại quan, nên làm phẳng bằng sơn lót và trám cục bộ trước khi sơn phủ để tránh khuếch đại lỗi in thành khuyết tật bề mặt cuối cùng.
5. Xây dựng bảng truy lỗi có thể tái sử dụng
Mỗi lần phân tích lỗi nên ghi tối thiểu sáu nhóm dữ liệu: phiên bản mô hình, thông số cắt lát, lô vật liệu, trạng thái thiết bị, nhiệt độ và độ ẩm môi trường, cùng tham số hậu xử lý. Dữ liệu mô hình gồm độ dày thành, góc phần treo, đường kính lỗ nhỏ nhất và vị trí tiếp xúc support; dữ liệu vật liệu gồm thời điểm mở bao, điều kiện sấy và số lô; dữ liệu thiết bị gồm tình trạng đầu phun, dao gạt, cửa sổ laser hoặc bể nhựa; dữ liệu môi trường gồm nhiệt độ, độ ẩm và thông gió. Khi ghi chép thành bảng, đội ngũ có thể phát hiện các mẫu lặp lại, chẳng hạn một loại chi tiết tấm mỏng thường cong vênh nhiều hơn ở cùng một hướng đặt, hoặc một lô vật liệu bị tách lớp tăng lên khi độ ẩm vượt quá 60%.
Kết luận
Giá trị của phân tích lỗi in 3D không chỉ là xử lý một lần in hỏng, mà là biến thất bại thành tri thức quy trình. Thông qua định vị theo giai đoạn, chuỗi nguyên nhân gốc, phương pháp kiểm tra và hệ thống ghi nhận, doanh nghiệp có thể giảm chi phí thử sai lặp lại và nâng cao độ ổn định giao hàng. Blue lantu3D khuyến nghị đưa phân tích lỗi vào toàn bộ vòng đời dự án, để mỗi bất thường đều trở thành cơ sở cho lần giao hàng thành công tiếp theo.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.