
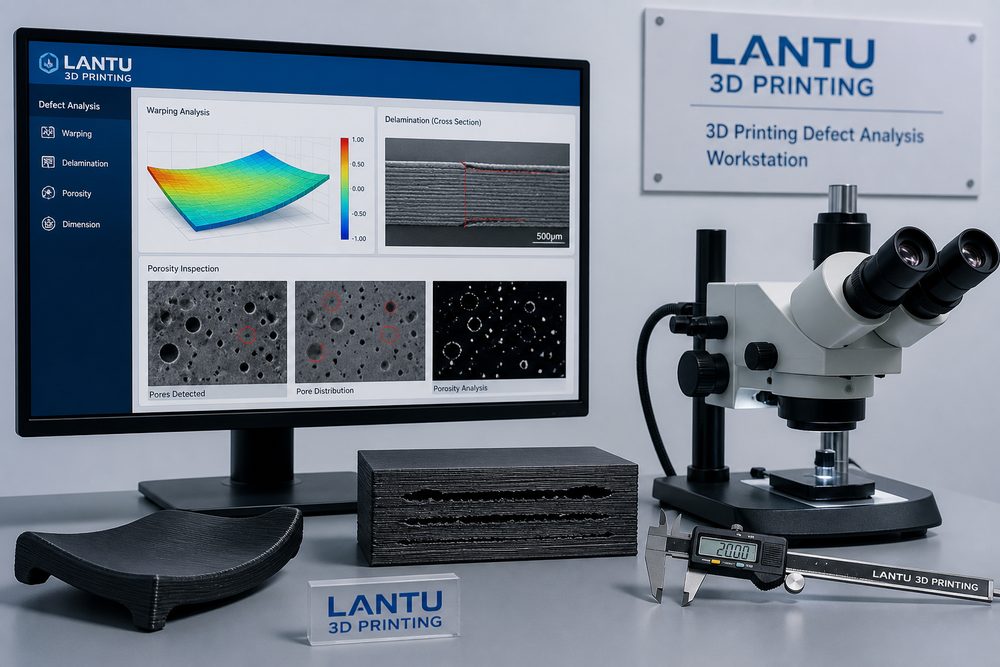
Introduzione: i difetti non sono casuali, ma segnali di sistema
Quando in un progetto di stampa 3D compaiono warping, delaminazione, porosità, stringing superficiale o deriva dimensionale, l’errore più comune è ristampare subito, sperando che il problema sparisca da solo. In realtà, i difetti sono spesso il risultato combinato di geometria del modello, stato del materiale, manutenzione della macchina, finestra dei parametri, controllo dell’ambiente e post-processing. Senza una diagnosi standardizzata, la seconda stampa può fallire di nuovo e persino portare ad attribuire la causa in modo errato al materiale o all’attrezzatura. Nei riesami di progetto, lantu3D considera i difetti come segnali di sistema, individuando la causa radice attraverso la raccolta dei dati e verifiche a più livelli.
1. Per prima cosa: identificare la fase in cui si è manifestato il difetto
Il primo passo della verifica è stabilire in quale fase è comparso il difetto. Nella fase di anteprima dello slicing si possono individuare pareti sottili, sporgenze, isole, supporti insufficienti e anomalie di riempimento; se il problema appare nelle prime fasi di stampa, come il sollevamento della base, di solito è legato all’adesione al piano, alla temperatura del primo strato, al preriscaldamento del letto di polvere o all’esposizione della resina; la delaminazione a metà processo è spesso connessa a tensioni termiche, umidità del materiale, densità di energia del laser o instabilità dell’estrusione; se crepe, variazioni cromatiche o cambi di dimensione compaiono solo dopo il post-processing, la causa può essere la polimerizzazione, il trattamento termico, i solventi di lavaggio o l’asciugatura della vernice. Registrare con precisione il momento di comparsa consente di restringere di molto il campo di indagine.
2. Catena delle cause del warping
Il warping è, in sostanza, il risultato di una contrazione che supera la capacità di contenimento locale. Nella FDM, materiali come ABS e PC mostrano un forte ritiro in raffreddamento; se la temperatura della camera è insufficiente, il primo strato è troppo poco compresso o il pezzo presenta grandi superfici piane a contatto con il piano, gli angoli tendono a sollevarsi. Nella SLS, se la temperatura del letto di polvere è inferiore alla finestra di cristallizzazione del materiale o il raffreddamento è troppo rapido, i bordi dei pezzi sottili possono imbarcarsi verso l’alto. Nei pezzi SLA, invece, possono comparire deformazioni dovute a spessori non uniformi, ritiro di polimerizzazione e una disposizione dei supporti non ottimale. Le raccomandazioni pratiche includono: suddividere le grandi superfici piane o aggiungere nervature, aumentare del 10%-20% l’area di adesione del primo strato, mantenere uniforme lo spessore delle pareti nei pezzi sottili, evitare supporti estesi su un solo lato nelle parti in resina e, per la SLS, adottare un raffreddamento lento e ottimizzare l’orientamento del pezzo.
3. Diagnosi della delaminazione e della scarsa resistenza
La delaminazione si manifesta di solito nella direzione in cui l’adesione tra gli strati è più debole. Nella FDM occorre controllare temperatura dell’ugello, portata dell’aria di raffreddamento, umidità del materiale e altezza layer. Con PLA a 0,2 mm di layer, una temperatura troppo bassa riduce la diffusione tra strati; il nylon assorbente di umidità può generare bolle e microvuoti, con conseguente calo di resistenza. Nei processi SLA bisogna verificare energia di esposizione, sedimentazione della resina e forza di distacco; nella SLS la resistenza interstrato dipende da tasso di ricambio della polvere, potenza del laser e velocità di scansione. Durante la diagnosi è consigliabile confrontare provini della stessa serie con prove di flessione a tre punti o trazione e documentare le superfici di frattura. Se la frattura appare polverosa o con striature di strato molto evidenti, significa che l’adesione interstrato è insufficiente; se la frattura attraversa il materiale pieno, la causa può essere nel materiale stesso o nella progettazione strutturale.
4. Porosità, sinterizzazione insufficiente e difetti superficiali
La porosità nei processi SLM per metalli è spesso legata alla distribuzione granulometrica della polvere, al contenuto di ossigeno, alla qualità della stesura del powder bed, alla potenza del laser e alla strategia di scansione. Una densità di energia troppo bassa può generare pori da mancata fusione; una densità troppo alta può invece produrre pori da keyhole. Nei pezzi in resina, i micropori superficiali possono derivare da bolle, lavaggio insufficiente o volatilizzazione durante la cura; nelle parti SLS in nylon, invece, la rugosità superficiale dipende dalla granulometria della polvere, dal campo termico e dall’intensità della sabbiatura. Per i difetti di porosità, il controllo visivo non è sufficiente: per i componenti critici è necessario ricorrere a CT, metallografia o test di densità. Per i pezzi estetici, è consigliabile applicare primer livellante e stuccatura locale prima della verniciatura, così da evitare che il difetto di stampa venga amplificato sulla superficie finale.
5. Costruire una tabella di analisi dei difetti riutilizzabile
Ogni revisione di un difetto dovrebbe registrare almeno sei categorie di dati: versione del modello, parametri di slicing, lotto del materiale, stato della macchina, temperatura e umidità ambientali e parametri di post-processing. La scheda del modello deve includere spessore delle pareti, angolo delle sporgenze, diametro minimo dei fori e posizione di contatto dei supporti; quella del materiale deve riportare data di apertura, condizioni di asciugatura e numero di lotto; la scheda macchina deve registrare ugello, lama raschiante, finestra del laser o stato del serbatoio della resina; i dati ambientali comprendono temperatura, umidità e ventilazione. Con una registrazione strutturata in forma tabellare, il team può individuare schemi ricorrenti, ad esempio parti sottili che si deformano di più in una certa orientazione, oppure un aumento della delaminazione quando l’umidità supera il 60%.
Conclusione
Il valore dell’analisi dei difetti nella stampa 3D non sta solo nel risolvere un singolo fallimento, ma nel trasformare l’errore in conoscenza di processo. Attraverso la localizzazione per fase, la catena delle cause, i metodi di ispezione e un sistema di registrazione, le aziende possono ridurre il costo dei tentativi ripetuti e aumentare la stabilità delle consegne. lantu3D consiglia di integrare l’analisi dei difetti nel ciclo di vita del progetto, così che ogni anomalia diventi una base utile per la consegna successiva.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.