
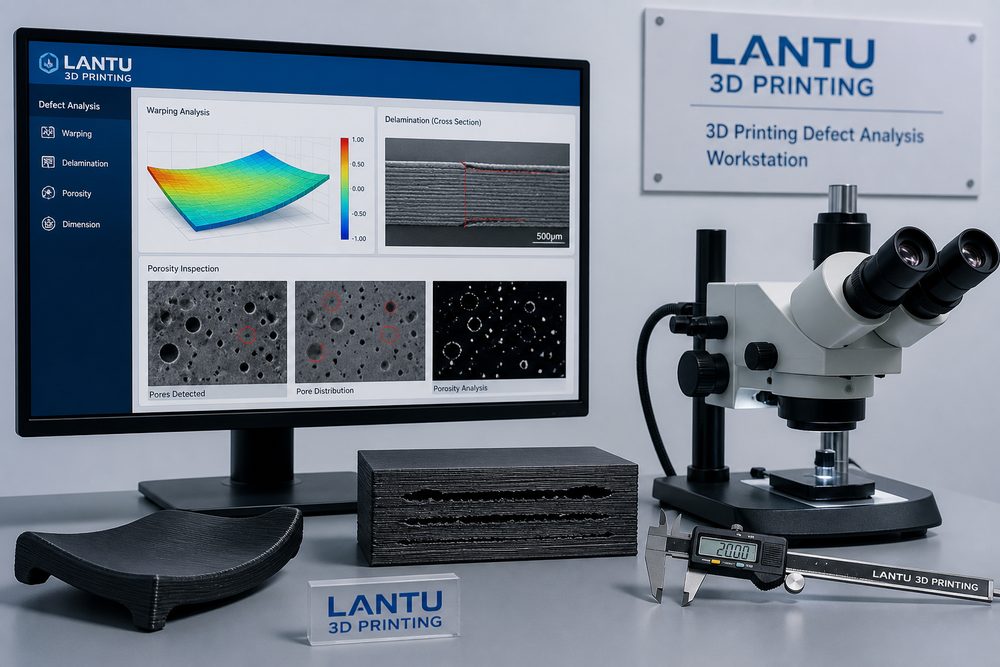
Introdução: defeitos não são acidentes, mas sinais sistêmicos
Quando um projeto de impressão 3D apresenta empenamento, delaminação, porosidade, fios na superfície ou desvio dimensional, o erro mais comum é simplesmente mandar imprimir de novo, esperando que o problema desapareça por conta própria. Na prática de engenharia, os defeitos geralmente resultam da ação combinada da estrutura do modelo, do estado do material, da manutenção do equipamento, da janela de parâmetros, do controle ambiental e do pós-processamento. Sem uma investigação padronizada, a segunda impressão ainda pode falhar — e até levar a conclusões erradas sobre o material ou o equipamento. Na lantu3D, as revisões de projeto costumam tratar os defeitos como sinais sistêmicos, usando registros de dados e validação em camadas para localizar a causa raiz.
1. Primeiro, confirme em que etapa o defeito ocorre
O primeiro passo da análise é identificar em qual etapa o defeito aparece. Na pré-visualização do fatiamento, é possível detectar paredes finas, saliências sem suporte, ilhas, suporte insuficiente e anomalias de preenchimento. Se o problema surge logo no início da impressão, com empenamento na base, normalmente está ligado à adesão à plataforma, à temperatura da primeira camada, ao pré-aquecimento do leito de pó ou à exposição da resina. A delaminação no meio do processo costuma estar associada a tensões térmicas, teor de umidade do material, densidade de energia do laser ou instabilidade na extrusão. Se fissuras, descoloração ou alterações dimensionais aparecem apenas após o pós-processamento, a causa pode estar na cura, no tratamento térmico, no solvente de limpeza ou na secagem do revestimento. Registrar o momento de ocorrência reduz o escopo da investigação em mais da metade.
2. Cadeia de causas raiz para o empenamento
O empenamento, em essência, ocorre quando a tensão de retração supera a capacidade de restrição local. Em FDM, materiais como ABS e PC apresentam retração de resfriamento acentuada; se a temperatura da câmara for insuficiente, a primeira camada estiver pouco comprimida ou a peça tiver uma grande área plana em contato com a base, os cantos tendem a se levantar. Em SLS, se a temperatura do leito de pó ficar abaixo da janela de cristalização do material ou se o resfriamento for rápido demais, as bordas de peças finas podem curvar para cima. Em peças SLA, a deformação pode surgir por espessura de parede irregular, retração de cura e layout inadequado dos suportes. As recomendações incluem dividir grandes superfícies planas ou adicionar nervuras, aumentar a área de adesão da primeira camada em 10% a 20%, manter espessuras de parede uniformes em peças de resina, evitar grandes áreas suportadas em apenas um lado e, em SLS, aplicar resfriamento lento e otimizar a orientação de posicionamento.
3. Diagnóstico de delaminação e baixa resistência
A delaminação geralmente ocorre na direção em que a união entre camadas é mais fraca. Na FDM, é preciso verificar a temperatura do bico, o fluxo de ventilação, a umidade do material e a altura da camada. Com altura de camada de 0,2 mm em PLA, uma temperatura baixa demais reduz a difusão entre camadas; em nylon, a absorção de umidade gera bolhas e microvazios, diminuindo a resistência. Em SLA, problemas entre camadas devem levar à verificação da energia de exposição, da sedimentação da resina e da força de descolamento. Em SLS, a resistência entre camadas depende da taxa de renovação do pó, da potência do laser e da velocidade de varredura. Na diagnose, recomenda-se imprimir corpos de prova da mesma remessa e compará-los por ensaio de flexão em três pontos ou tração, arquivando fotos da fratura. Se a fratura parecer pulverulenta ou com linhas de camada bem definidas, a união entre camadas é insuficiente. Se a fratura atravessar o volume sólido, o material em si ou o projeto estrutural pode ser a principal causa.
4. Porosidade, sub-sinterização e defeitos de superfície
A porosidade em metais por SLM costuma estar relacionada à distribuição granulométrica do pó, ao teor de oxigênio, à qualidade da deposição, à potência do laser e à estratégia de varredura. Energia insuficiente gera poros de falta de fusão; energia excessiva pode provocar poros de keyhole. Em peças de resina, microfuros superficiais podem vir de bolhas de ar, limpeza incompleta ou volatilização durante a cura. Já a rugosidade superficial em nylon SLS depende das partículas do pó, do campo de temperatura e da intensidade do jateamento. Para defeitos do tipo poro, a inspeção visual não é suficiente: componentes críticos devem ser avaliados por CT, metalografia ou teste de densidade. Em peças estéticas, recomenda-se nivelamento com primer e correção localizada com massa antes da pintura, para evitar que os defeitos de impressão sejam amplificados na superfície final.
5. Crie uma tabela reutilizável de investigação de defeitos
Em cada revisão de defeito, registre ao menos seis categorias de dados: versão do modelo, parâmetros de fatiamento, lote do material, estado do equipamento, temperatura e umidade ambientais, e parâmetros do pós-processamento. Os registros do modelo devem incluir espessura de parede, ângulo de saliência, diâmetro mínimo de furo e posição de contato dos suportes. Os registros do material devem incluir data de abertura, condições de secagem e número do lote. Os registros do equipamento devem incluir estado do bico, da lâmina raspadora, da janela do laser ou do tanque de resina. Os registros ambientais devem incluir temperatura, umidade e ventilação. Com registros em formato de tabela, a equipe consegue identificar padrões recorrentes, como um tipo de peça de parede fina que empena mais quando orientado sempre na mesma direção, ou um lote de material que apresenta mais delaminação quando a umidade ultrapassa 60%.
Conclusão
O valor da análise de defeitos na impressão 3D não está apenas em resolver uma falha pontual, mas em transformar a falha em conhecimento de processo. Com localização por etapa, cadeia de causas raiz, métodos de inspeção e um sistema de registros, as empresas podem reduzir o custo de tentativa e erro e aumentar a estabilidade das entregas. A lantu3D recomenda incorporar a análise de defeitos ao ciclo de vida do projeto, para que cada anomalia se torne a base de uma entrega bem-sucedida no próximo trabalho.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.