
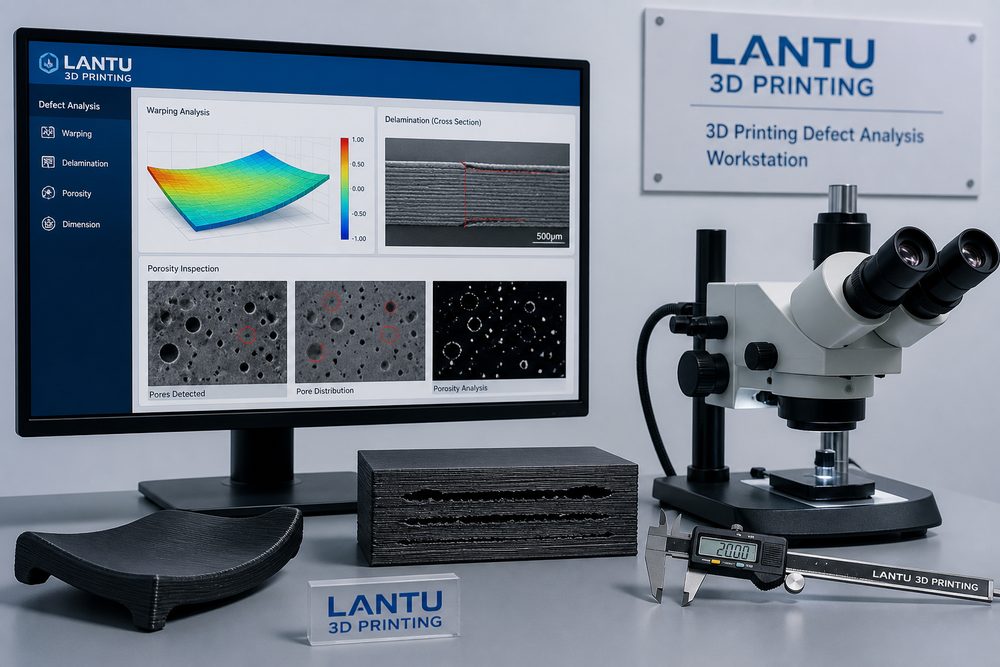
서론: 결함은 우연이 아니라 시스템의 신호다
3D 프린팅 프로젝트에서 뒤틀림, 층간 박리, 기공, 표면 실뭉침 또는 치수 드리프트가 나타나면, 가장 흔한 실수는 곧바로 다시 출력해 보며 문제가 저절로 사라지길 기대하는 것입니다. 실제 공정에서는 결함이 모델 구조, 소재 상태, 장비 유지보수, 파라미터 윈도우, 환경 제어, 후처리가 함께 작용한 결과인 경우가 많습니다. 표준화된 점검이 없으면 두 번째 출력도 실패할 수 있고, 원인을 소재나 장비 자체로 잘못 돌릴 위험도 있습니다. 블루프린트 3D는 프로젝트 회고에서 결함을 시스템 신호로 간주하고, 데이터 기록과 단계별 검증을 통해 근본 원인을 찾는 방식을 사용합니다.
1. 먼저 결함이 발생한 단계부터 확인한다
점검의 첫 단계는 결함이 어느 시점에서 발생했는지 판단하는 것입니다. 슬라이싱 미리보기 단계에서는 얇은 벽, 서포트가 필요한 돌출부, 고립 섹션, 서포트 부족, 비정상적인 인필을 발견할 수 있습니다. 출력 초기 단계에서 바닥 뒤틀림이 나타난다면, 이는 대체로 빌드 플레이트 접착, 첫 층 온도, 파우더 베드 예열 또는 레진 노광과 관련이 있습니다. 중간층에서 층간 박리가 생긴다면 열응력, 소재 수분 함량, 레이저 에너지 밀도, 압출 불안정이 원인일 수 있습니다. 후처리 이후에만 균열, 변색, 치수 변화가 나타난다면 경화, 열처리, 세정 용제, 도장 건조와 관련된 문제일 가능성이 큽니다. 발생 시점을 기록하면 점검 범위를 절반 이상 줄일 수 있습니다.
2. 뒤틀림 문제의 근본 원인 연결고리
뒤틀림은 본질적으로 수축 응력이 국부적 구속 능력을 초과할 때 발생합니다. FDM에서는 ABS, PC 같은 소재가 냉각 수축이 큰 편이어서 챔버 온도가 충분하지 않거나 첫 층이 너무 느슨하게 눌렸거나, 부품의 넓은 평면이 바닥에 직접 닿으면 모서리가 들리기 쉽습니다. SLS에서는 파우더 베드 온도가 재료의 결정화 윈도우보다 낮거나 냉각이 너무 빠르면 얇은 판재의 가장자리가 위로 휘어질 수 있습니다. SLA 부품은 벽 두께 불균일, 경화 수축, 서포트 배치 불량으로 인해 변형이 발생할 수 있습니다. 공정 개선 방안으로는 넓은 평면을 분할하거나 리브를 추가하고, 첫 층 접촉 면적을 10%~20% 늘리며, 얇은 벽은 균일한 두께로 설계하고, 레진 부품은 한쪽 면에 과도한 서포트를 두지 않으며, SLS 부품은 서서히 냉각시키고 배치 방향을 최적화하는 방법이 있습니다.
3. 층간 박리와 강도 저하 진단
층간 박리는 보통 층간 결합이 약한 방향에서 발생합니다. FDM의 경우 노즐 온도, 냉각 팬 풍량, 소재 수분 함량, 레이어 높이를 확인해야 합니다. PLA에서 레이어 높이가 0.2mm일 때 온도가 너무 낮으면 층간 확산이 부족해집니다. 나일론은 습기를 먹으면 기포와 미세 공극이 생겨 강도가 떨어집니다. SLA의 층간 문제는 노광 에너지, 레진 침강, 박리력과 관련이 있으며, SLS의 층간 강도는 분말 갱신율, 레이저 출력, 스캔 속도에 영향을 받습니다. 진단 시에는 같은 배치에서 시편을 뽑아 3점 굽힘 또는 인장 시험으로 비교하고, 파단면을 사진으로 남겨 보관하는 것이 좋습니다. 파단면이 가루처럼 보이거나 층무늬가 뚜렷하면 층간 결합 부족을 의미하고, 파단이 본체를 관통한다면 소재 자체나 구조 설계가 주된 원인일 수 있습니다.
4. 기공, 미소결, 표면 결함
금속 SLM에서의 기공은 분말 입도 분포, 산소 함량, 적층 품질, 레이저 출력, 스캔 전략과 관련이 깊습니다. 에너지 밀도가 너무 낮으면 미융합 기공이 생기고, 너무 높으면 키홀 형태의 기공이 발생할 수 있습니다. 레진 부품의 표면 핀홀은 기포, 불충분한 세정, 경화 과정의 휘발과 관련될 수 있으며, SLS 나일론의 거친 표면은 분말 입자, 온도장, 샌드블라스팅 강도와 연관됩니다. 기공 계열 결함은 육안 검사만으로는 부족하므로, 핵심 부품은 CT, 금속 조직 관찰, 밀도 시험을 병행해야 합니다. 외관 부품의 경우 도장 전 프라이머 레벨링과 국부 퍼티 작업을 통해 출력 결함이 최종 표면에서 과도하게 드러나는 것을 방지하는 것이 좋습니다.
5. 재사용 가능한 결함 점검표를 만든다
매번 결함을 회고할 때는 최소한 여섯 가지 데이터를 기록해야 합니다. 모델 버전, 슬라이싱 파라미터, 소재 배치, 장비 상태, 환경의 온습도, 후처리 파라미터입니다. 모델 기록에는 벽 두께, 돌출 각도, 최소 구멍 직경, 서포트 접촉 위치를 포함하고, 소재 기록에는 개봉 시점, 건조 조건, 배치 번호를 포함합니다. 장비 기록에는 노즐, 와이퍼, 레이저 윈도우 또는 레진 탱크 상태를, 환경 기록에는 온도, 습도, 환기를 적습니다. 표 형식으로 관리하면 팀은 반복 패턴을 발견할 수 있습니다. 예를 들어 특정 얇은 판재가 같은 배치 방향에서 더 쉽게 뒤틀린다거나, 특정 소재 배치가 습도 60%를 넘을 때 층간 박리가 늘어나는 식입니다.
결론
3D 프린팅 결함 분석의 가치는 한 번의 실패를 해결하는 데 그치지 않고, 실패를 공정 지식으로 전환하는 데 있습니다. 단계별 위치 파악, 근본 원인 연결, 검사 수단, 기록 체계를 통해 기업은 반복적인 시행착오 비용을 줄이고 납품 안정성을 높일 수 있습니다. 블루프린트 3D는 결함 분석을 프로젝트 생애주기에 포함시켜, 모든 이상 현상이 다음 성공적인 납품의 근거가 되도록 권장합니다.