
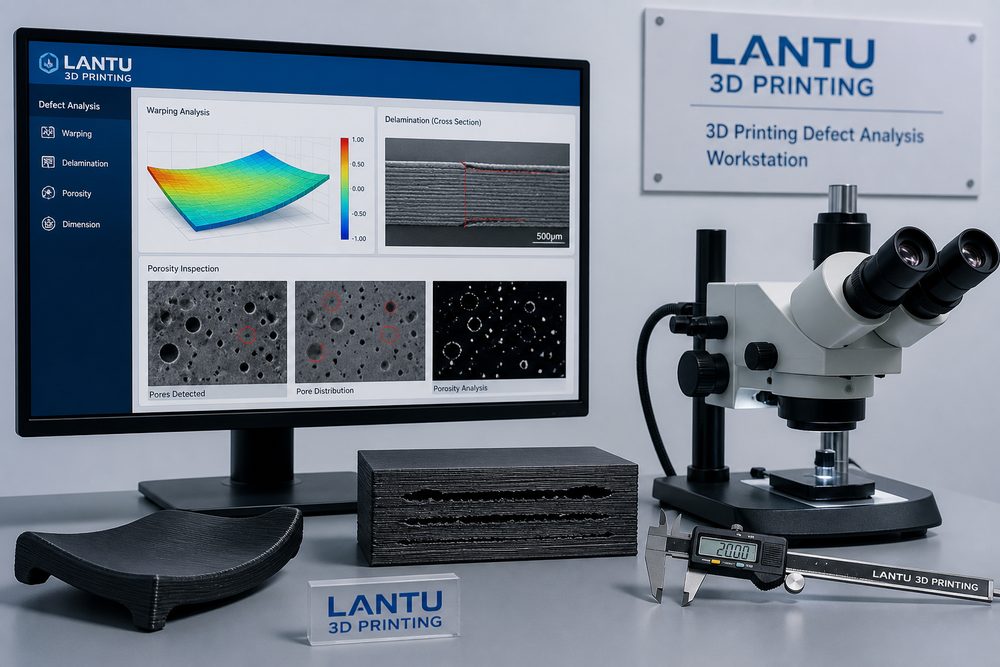
Introducción: los defectos no son casuales, sino señales del sistema
Cuando en un proyecto de impresión 3D aparecen deformaciones, delaminación, porosidad, hilos en la superficie o deriva dimensional, el error más común es volver a imprimir de inmediato con la esperanza de que el problema desaparezca por sí solo. En la práctica, los defectos suelen ser el resultado combinado de la estructura del modelo, el estado del material, el mantenimiento del equipo, la ventana de parámetros, el control ambiental y el posprocesado. Si no existe una metodología de diagnóstico estandarizada, la segunda impresión puede fallar de nuevo e incluso llevar a atribuir el problema al material o al equipo sin fundamento. lantu3D suele tratar los defectos, en las revisiones de proyecto, como señales del sistema, y los localiza mediante registro de datos y verificación por capas.
1. Confirmar primero en qué fase aparece el defecto
El primer paso del análisis es determinar en qué etapa surge el defecto. En la vista previa del laminado pueden detectarse paredes delgadas, voladizos, islas, soporte insuficiente y anomalías de relleno; la deformación en las primeras capas suele estar relacionada con la adhesión a la plataforma, la temperatura de la primera capa, el precalentamiento del lecho de polvo o la exposición de la resina; la delaminación a mitad de impresión suele asociarse con tensiones térmicas, contenido de humedad del material, densidad de energía del láser o inestabilidad de la extrusión; si las grietas, la decoloración o los cambios dimensionales aparecen solo después del posprocesado, la causa puede estar en el curado, el tratamiento térmico, el disolvente de limpieza o el secado del recubrimiento. Registrar el momento exacto puede reducir el alcance del diagnóstico en más de la mitad.
2. Cadena de causas raíz para la deformación
La deformación, en esencia, ocurre cuando la tensión de contracción supera la capacidad de restricción local. En FDM, materiales como ABS o PC presentan una contracción notable al enfriarse; si la temperatura de la cámara es insuficiente, la primera capa queda demasiado suelta o la pieza presenta grandes superficies planas en contacto con la base, las esquinas tienden a levantarse. En SLS, si la temperatura del lecho de polvo está por debajo de la ventana de cristalización del material o el enfriamiento es demasiado rápido, los bordes de piezas finas pueden curvarse hacia arriba. En piezas SLA, la deformación puede deberse a espesores de pared desiguales, contracción durante el curado y una disposición inadecuada de los soportes. Las recomendaciones de ingeniería incluyen dividir grandes superficies planas o añadir nervaduras, aumentar el área de adhesión de la primera capa entre un 10 % y un 20 %, mantener uniforme el espesor de pared en piezas de pared delgada, evitar soportes en una sola cara para piezas de resina y aplicar enfriamiento lento con optimización de la orientación en piezas SLS.
3. Diagnóstico de la delaminación y la falta de resistencia
La delaminación suele aparecer en la dirección donde la unión entre capas es débil. En FDM, conviene revisar la temperatura de la boquilla, el caudal de ventilación de refrigeración, la humedad del material y la altura de capa. Si con PLA a 0,2 mm de altura de capa la temperatura es demasiado baja, la difusión entre capas resulta insuficiente; si el nailon absorbe humedad, se generan burbujas y microvacíos, y la resistencia disminuye. En SLA, los problemas entre capas requieren revisar la energía de exposición, la sedimentación de la resina y la fuerza de separación; en SLS, la resistencia entre capas depende de la tasa de renovación del polvo, la potencia del láser y la velocidad de escaneo. Durante el diagnóstico, se recomienda tomar probetas de la misma serie y compararlas mediante ensayo de flexión en tres puntos o tracción, dejando fotografiada la superficie de fractura. Si la fractura presenta aspecto pulverulento o líneas de capa muy marcadas, indica una unión interlaminar deficiente; si la rotura atraviesa el material macizo, la causa principal podría ser el material base o el diseño estructural.
4. Porosidad, sinterización insuficiente y defectos superficiales
En metal SLM, la porosidad suele relacionarse con la distribución del tamaño de partícula del polvo, el contenido de oxígeno, la calidad del extendido de polvo, la potencia del láser y la estrategia de escaneo. Una densidad de energía demasiado baja genera poros por falta de fusión, mientras que un valor excesivo puede producir poros de ojo de cerradura. Los microporos en la superficie de piezas de resina pueden originarse por burbujas, una limpieza insuficiente o la liberación de volátiles durante el curado; la rugosidad superficial en nylon SLS, por su parte, está ligada al tamaño de partícula del polvo, al campo térmico y a la intensidad del granallado. Para defectos de este tipo, la inspección visual no es suficiente: las piezas críticas deben evaluarse mediante CT, metalografía o ensayo de densidad. En piezas de apariencia, se recomienda aplicar imprimación niveladora y masilla localizada antes de pintar, para evitar que los defectos de impresión se amplifiquen en la superficie final.
5. Crear una tabla de diagnóstico reutilizable
En cada revisión de defecto deben registrarse, como mínimo, seis categorías de datos: versión del modelo, parámetros de laminado, lote de material, estado del equipo, temperatura y humedad ambiente, y parámetros de posprocesado. El registro del modelo incluye espesor de pared, ángulo de voladizo, diámetro mínimo de agujero y posición de contacto del soporte; el registro del material incluye fecha de apertura, condiciones de secado y número de lote; el registro del equipo incluye el estado de la boquilla, la cuchilla, la ventana del láser o el depósito de resina; y el registro ambiental incluye temperatura, humedad y ventilación. Con estos datos tabulados, el equipo puede descubrir patrones repetitivos, como una tendencia mayor a la deformación en cierto tipo de piezas finas cuando se orientan de la misma manera, o un aumento de la delaminación cuando la humedad supera el 60 % en un lote concreto de material.
Conclusión
El valor del análisis de defectos en impresión 3D no consiste solo en resolver un fallo puntual, sino en convertir el fallo en conocimiento de proceso. Mediante la localización por etapa, la cadena de causas raíz, los métodos de inspección y un sistema de registro, las empresas pueden reducir el coste de los intentos repetidos y mejorar la estabilidad de la entrega. lantu3D recomienda integrar el análisis de defectos en el ciclo de vida del proyecto, de modo que cada anomalía se convierta en la base de la siguiente entrega exitosa.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.