
引言:缺陷不是偶然,而是系统信号
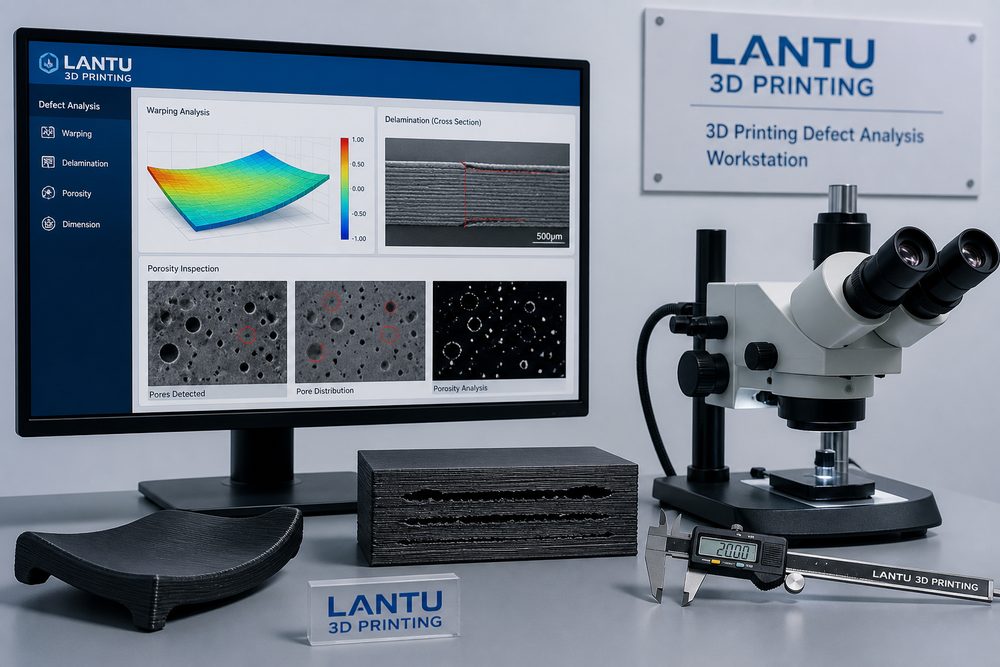
3D打印项目出现翘曲、层裂、气孔、表面拉丝或尺寸漂移时,最常见的错误是立即重打一次,希望问题自然消失。实际工程中,缺陷往往是模型结构、材料状态、设备维护、参数窗口、环境控制和后处理共同作用的结果。若没有标准化排查,第二次打印仍可能失败,甚至把错误归因到材料或设备本身。蓝图三维在项目复盘中通常把缺陷看作系统信号,通过数据记录和分层验证定位根因。
一、先确认缺陷发生的阶段
排查第一步是判断缺陷出现在哪个阶段。切片预览阶段能发现薄壁、悬空、孤岛、支撑不足和填充异常;打印早期出现底部翘曲,通常与平台附着、首层温度、粉床预热或树脂曝光有关;中段层裂常与热应力、材料含水率、激光能量密度或挤出不稳定有关;后处理后才出现开裂、变色或尺寸变化,则可能与固化、热处理、清洗溶剂或喷涂干燥有关。把时间点记录下来,可以把排查范围缩小一半以上。
二、翘曲问题的根因链条
翘曲本质上是收缩应力超过局部约束能力。FDM中,ABS、PC等材料冷却收缩明显,若腔体温度不足、首层压得过松或零件大平面贴底,角部容易抬起。SLS中,粉床温度低于材料结晶窗口或冷却过快,会导致薄板件边缘上翘。SLA件则可能因壁厚不均、固化收缩和支撑布局不合理产生变形。工程建议包括:把大平面拆分或增加肋板,首层附着面积增加10%-20%,薄壁件壁厚保持均匀,树脂件避免单侧大面积支撑,SLS件采用缓冷并优化摆放方向。
三、层裂和强度不足的诊断
层裂通常发生在层间结合弱的方向。FDM层裂要检查喷嘴温度、冷却风量、材料含水率和层高。PLA层高0.2mm时若温度过低,层间扩散不足;尼龙受潮后会产生气泡和微孔,强度下降。SLA层间问题要检查曝光能量、树脂沉降和剥离力;SLS层间强度与粉末更新率、激光功率和扫描速度有关。诊断时建议取同批样条做三点弯曲或拉伸对比,并把断口拍照归档。若断口呈粉状或层纹明显,说明层间结合不足;若断口穿过实体,说明材料本体或结构设计可能是主因。
四、气孔、欠烧结与表面缺陷
金属SLM气孔常与粉末粒径分布、氧含量、铺粉质量、激光功率和扫描策略有关。能量密度过低会形成未熔合孔,过高可能出现钥孔孔洞。树脂件表面针孔可能来自气泡、清洗不彻底或固化过程挥发;SLS尼龙表面粗糙则与粉末颗粒、温度场和喷砂强度有关。对于气孔类缺陷,肉眼检查远远不够,关键零件应采用CT、金相或密度测试。对于外观件,建议在喷涂前进行底漆找平和局部补土,避免把打印缺陷放大到最终表面。
五、建立可复用的缺陷排查表
每次缺陷复盘至少记录六类数据:模型版本、切片参数、材料批次、设备状态、环境温湿度、后处理参数。模型记录包括壁厚、悬空角度、最小孔径和支撑接触位置;材料记录包括开封时间、干燥条件和批号;设备记录包括喷嘴、刮刀、激光窗口或树脂槽状态;环境记录包括温度、湿度和通风。通过表格化记录,团队可以发现重复模式,例如某类薄板件在同一摆放方向下翘曲率较高,或某批材料在湿度超过60%时层裂增加。
总结
3D打印缺陷分析的价值不只是解决一次失败,而是把失败转化为工艺知识。通过阶段定位、根因链条、检测手段和记录体系,企业可以降低重复试错成本,提高交付稳定性。蓝图三维建议把缺陷分析纳入项目生命周期,让每一次异常都成为下一次成功交付的依据。