
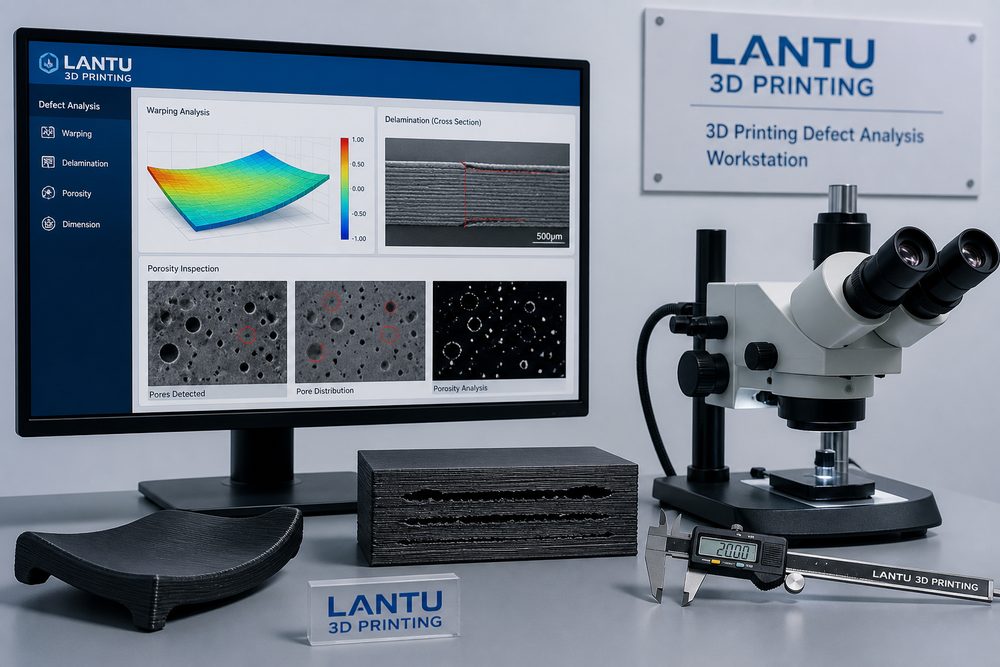
Pengenalan: Kecacatan bukan kebetulan, tetapi isyarat sistem
Apabila projek pencetakan 3D mengalami warping, delaminasi, liang pori, benang halus pada permukaan atau hanyutan dimensi, kesilapan paling biasa ialah terus mencetak semula dengan harapan masalah itu hilang dengan sendirinya. Dalam amalan kejuruteraan, kecacatan selalunya berpunca daripada gabungan struktur model, keadaan bahan, penyelenggaraan peralatan, tetingkap parameter, kawalan persekitaran dan pasca pemprosesan. Jika tiada proses semakan yang piawai, cetakan kali kedua juga boleh gagal, malah punca masalah mungkin tersasar kepada bahan atau mesin semata-mata. Dalam semakan semula projek, Bluprint 3D biasanya menganggap kecacatan sebagai isyarat sistem, dan mengenal pasti punca akar melalui rekod data serta pengesahan berlapis.
1. Sahkan dahulu pada tahap mana kecacatan berlaku
Langkah pertama dalam pemeriksaan ialah menentukan pada tahap mana kecacatan muncul. Pada peringkat pratonton slicer, kita boleh mengesan dinding nipis, kawasan overhang, pulau terpencil, sokongan tidak mencukupi dan keabnormalan infill; jika warping muncul pada awal cetakan di bahagian dasar, ia biasanya berkaitan dengan lekatan platform, suhu lapisan pertama, prapanas katil serbuk atau pendedahan resin; delaminasi pada pertengahan proses sering berkait dengan tekanan terma, kandungan lembapan bahan, ketumpatan tenaga laser atau ketidakstabilan penyemperitan; jika retak, perubahan warna atau perubahan dimensi hanya muncul selepas pasca pemprosesan, puncanya mungkin pengerasan, rawatan haba, pelarut pencucian atau pengeringan salutan semburan. Dengan merekodkan titik masa kejadian, skop pemeriksaan boleh dikecilkan lebih daripada separuh.
2. Rantaian punca akar bagi masalah warping
Warping pada asasnya berlaku apabila tegasan pengecutan melebihi keupayaan pengekangan setempat. Dalam FDM, bahan seperti ABS dan PC menunjukkan pengecutan penyejukan yang ketara; jika suhu ruang tidak mencukupi, lapisan pertama terlalu longgar, atau bahagian mempunyai permukaan rata yang besar bersentuhan terus dengan dasar, penjuru mudah terangkat. Dalam SLS, jika suhu katil serbuk berada di bawah tingkap penghabluran bahan atau penyejukan terlalu cepat, pinggir komponen nipis cenderung melengkung ke atas. Bagi bahagian SLA pula, ubah bentuk boleh berlaku akibat ketebalan dinding yang tidak seragam, pengecutan semasa pengerasan dan susun atur sokongan yang tidak sesuai. Cadangan kejuruteraan termasuk membahagikan permukaan rata yang besar atau menambah rusuk penguat, meningkatkan kawasan lekatan lapisan pertama sebanyak 10%-20%, mengekalkan ketebalan dinding yang seragam untuk komponen berdinding nipis, mengelakkan sokongan berskala besar pada satu sisi bagi bahagian resin, serta menggunakan penyejukan perlahan dan mengoptimumkan orientasi susunan untuk komponen SLS.
3. Diagnosis delaminasi dan kekuatan yang tidak mencukupi
Delaminasi biasanya berlaku pada arah yang mempunyai ikatan antara lapisan yang lemah. Untuk FDM, periksa suhu muncung, kadar udara penyejukan, kandungan lembapan bahan dan ketinggian lapisan. Apabila PLA dicetak pada ketinggian lapisan 0.2 mm tetapi suhu terlalu rendah, resapan antara lapisan tidak mencukupi; nylon yang menyerap lembapan boleh menghasilkan gelembung dan mikro liang, lalu menurunkan kekuatan. Masalah antara lapisan bagi SLA perlu menyemak tenaga pendedahan, pemendapan resin dan daya pengelupasan; kekuatan antara lapisan bagi SLS pula berkait dengan kadar pembaharuan serbuk, kuasa laser dan kelajuan pengimbasan. Semasa diagnosis, disarankan mengambil spesimen daripada kelompok yang sama untuk perbandingan lenturan tiga titik atau ujian tegangan, serta memotret dan mengarkibkan permukaan patah. Jika permukaan patah kelihatan berdebu atau corak lapisan sangat jelas, ini menunjukkan ikatan antara lapisan yang lemah; jika patah menembusi badan pepejal, bahan asas atau reka bentuk struktur mungkin menjadi punca utama.
4. Liang pori, pensinteran tidak lengkap dan kecacatan permukaan
Liang pori dalam SLM logam sering berkaitan dengan taburan saiz serbuk, kandungan oksigen, kualiti hamparan serbuk, kuasa laser dan strategi pengimbasan. Ketumpatan tenaga yang terlalu rendah akan menghasilkan liang akibat peleburan tidak sempurna, manakala terlalu tinggi boleh menyebabkan liang keyhole. Lubang halus pada permukaan bahagian resin mungkin berpunca daripada gelembung, pencucian yang tidak bersih atau penyejatan semasa proses pengerasan; kekasaran permukaan pada komponen SLS nylon pula berkaitan dengan partikel serbuk, medan suhu dan kekuatan sand blasting. Untuk kecacatan jenis liang, pemeriksaan mata kasar sahaja tidak mencukupi; komponen kritikal perlu dinilai menggunakan CT, metalografi atau ujian ketumpatan. Bagi komponen estetika, disarankan melakukan primer meratakan permukaan dan tampalan setempat sebelum semburan cat supaya kecacatan cetakan tidak diperbesar pada permukaan akhir.
5. Bina senarai semak kecacatan yang boleh digunakan semula
Setiap semakan semula kecacatan sekurang-kurangnya perlu merekodkan enam kategori data: versi model, parameter slicer, kelompok bahan, keadaan peralatan, suhu dan kelembapan persekitaran, serta parameter pasca pemprosesan. Rekod model termasuk ketebalan dinding, sudut overhang, diameter minimum lubang dan kedudukan sentuhan sokongan; rekod bahan termasuk masa pembukaan bungkusan, keadaan pengeringan dan nombor kelompok; rekod peralatan termasuk keadaan muncung, pengikis, tingkap laser atau tangki resin; rekod persekitaran termasuk suhu, kelembapan dan pengudaraan. Melalui rekod berjadual, pasukan boleh mengesan corak berulang, contohnya sejenis komponen nipis yang kadar warping lebih tinggi apabila disusun pada arah yang sama, atau kelompok bahan tertentu yang menunjukkan peningkatan delaminasi apabila kelembapan melebihi 60%.
Kesimpulan
Nilai analisis kecacatan pencetakan 3D bukan sekadar menyelesaikan satu kegagalan, tetapi menukar kegagalan menjadi pengetahuan proses. Melalui penentuan tahap berlaku, rantaian punca akar, kaedah pemeriksaan dan sistem rekod, perusahaan boleh mengurangkan kos cuba-cuba berulang dan meningkatkan kestabilan penghantaran. Bluprint 3D mencadangkan agar analisis kecacatan dimasukkan ke dalam kitaran hayat projek, supaya setiap anomali menjadi asas kepada kejayaan penghantaran seterusnya.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.