
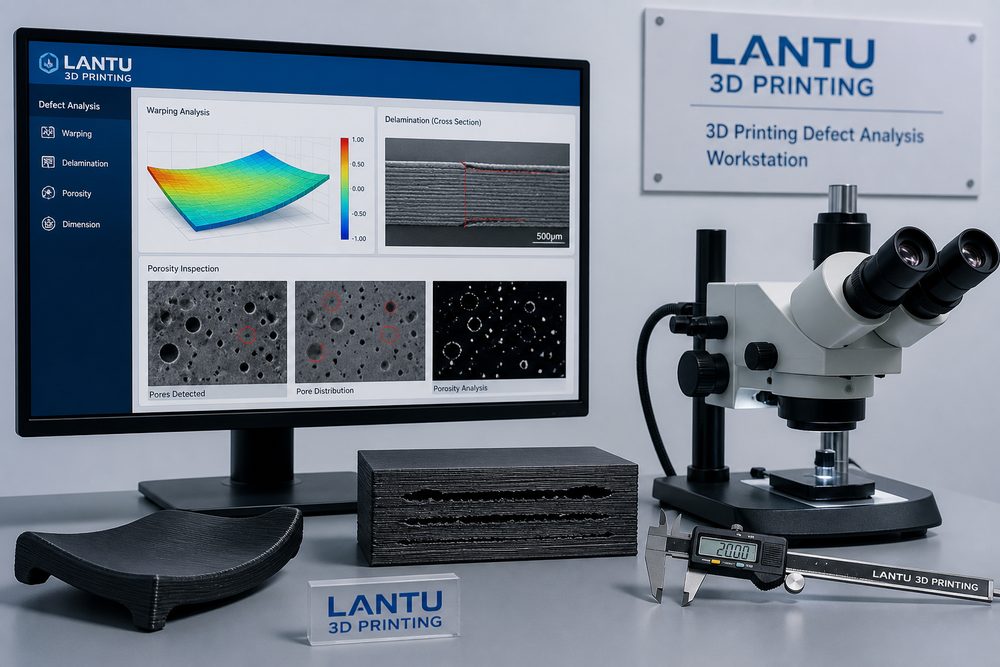
Inleiding: defecten zijn geen toeval, maar systeem-signalen
Wanneer een 3D-printproject last krijgt van warping, laagbreuk, porositeit, oppervlaktestrengen of maatdrift, is de meest voorkomende fout om direct nog eens te printen in de hoop dat het probleem vanzelf verdwijnt. In de praktijk zijn defecten vaak het resultaat van een samenspel tussen modelstructuur, materiaaltoestand, machine-onderhoud, parameterinstellingen, omgevingscontrole en nabewerking. Zonder gestandaardiseerde diagnose kan ook de tweede print mislukken, en wordt het probleem onterecht aan materiaal of machine toegeschreven. lantu3D ziet defecten in projectevaluaties doorgaans als systeem-signalen, en gebruikt datalogging en stapsgewijze verificatie om de grondoorzaak te achterhalen.
1. Bepaal eerst in welke fase het defect ontstaat
De eerste stap in de analyse is vaststellen in welke fase het defect optreedt. In de slicer-preview kunnen dunne wanden, overhangs, eilanden, onvoldoende support en afwijkingen in infill worden ontdekt; als tijdens de vroege printfase de onderzijde opkrult, wijst dat meestal op bedhechting, temperatuur van de eerste laag, voorverwarming van het poederbed of harsbelichting; laagbreuk in het midden van het proces hangt vaak samen met thermische spanning, vochtgehalte van het materiaal, laser-energiedichtheid of instabiele extrusie; en als pas na nabewerking scheuren, verkleuring of maatverandering optreden, kan dat komen door uitharding, warmtebehandeling, reinigingsmiddelen of droogcondities bij coating. Door het tijdstip vast te leggen, kan de zoekruimte met meer dan de helft worden verkleind.
2. De oorzakenketen achter warping
Warping is in wezen het gevolg van krimpspanning die groter wordt dan de lokale begrenzing kan opvangen. Bij FDM krimpen materialen zoals ABS en PC duidelijk tijdens afkoeling; als de kamertemperatuur te laag is, de eerste laag te los wordt neergelegd of het onderdeel een groot vlak contact met het bed heeft, kunnen de hoeken omhoogkomen. Bij SLS kan een poederbedtemperatuur onder het kristallisatievenster van het materiaal, of te snelle afkoeling, leiden tot opkrullende randen bij dunwandige onderdelen. Bij SLA kunnen onregelmatige wanddiktes, uithardingskrimp en een ongunstige supportopbouw vervorming veroorzaken. Praktische maatregelen zijn onder meer: grote vlakke oppervlakken opdelen of ribben toevoegen, het hechtoppervlak van de eerste laag met 10%-20% vergroten, de wanddikte van dunne delen gelijkmatig houden, harsdelen vermijden met support aan slechts één zijde, en SLS-onderdelen langzaam laten afkoelen en de oriëntatie optimaliseren.
3. Diagnose van laagbreuk en onvoldoende sterkte
Laagbreuk ontstaat meestal in de richting waarin de hechting tussen de lagen zwak is. Bij FDM moet worden gecontroleerd op nozzletemperatuur, koellucht, vochtgehalte van het materiaal en laaghoogte. Als PLA bij een laaghoogte van 0,2 mm te koud wordt verwerkt, is de interlaag-diffusie onvoldoende; nylon dat vocht heeft opgenomen kan luchtbellen en microholtes vormen, waardoor de sterkte afneemt. Bij SLA moeten belichtingsenergie, harsbezinking en loslaatkracht worden gecontroleerd; bij SLS hangen de interlaagsterkte en de kwaliteit van de hechting samen met de poedervernieuwingsgraad, laservermogen en scansnelheid. Voor een goede diagnose is het verstandig om proefstaven uit dezelfde batch te testen met een driepuntsbuigproef of trekproef en de breukvlakken te fotograferen en te archiveren. Als het breukvlak poederachtig is of de laagstructuur duidelijk zichtbaar blijft, wijst dat op onvoldoende interlaaghechting; als de breuk door het volle materiaal loopt, is het basismateriaal of het ontwerp mogelijk de hoofdreden.
4. Porositeit, onderverzinking en oppervlaktedefecten
Porositeit bij metaal-SLM hangt vaak samen met de korrelverdeling van het poeder, het zuurstofgehalte, de kwaliteit van het aanbrengen van de poederlaag, het laservermogen en de scanstrategie. Een te lage energiedichtheid veroorzaakt ongelegeerde poriën, terwijl een te hoge energiedichtheid juist keyhole-poriën kan opleveren. Oppervlakkige putjes in harsdelen kunnen ontstaan door luchtbellen, onvoldoende reinigen of vluchtige stoffen tijdens het uitharden; de ruwe oppervlakte van SLS-nylon hangt dan weer samen met poederdeeltjes, temperatuurverdeling en de intensiteit van stralen. Voor defecten als porositeit is visuele inspectie niet voldoende: kritieke onderdelen moeten worden onderzocht met CT, metallografie of dichtheidsmeting. Voor esthetische onderdelen is het aan te raden om vóór het spuiten een primer voor nivellering en lokale plamuur toe te passen, zodat printdefecten niet worden uitvergroot in het eindoppervlak.
5. Bouw een herbruikbare defecten-checklist
Bij elke evaluatie van een defect moeten ten minste zes soorten gegevens worden vastgelegd: modelversie, slicerparameters, materiaalbatch, machineconditie, temperatuur en vochtigheid van de omgeving, en nabewerkingsparameters. Modelgegevens omvatten wanddikte, overhanghoek, minimale gatdiameter en de positie van supportcontacten; materiaalgegevens omvatten openingsdatum van de verpakking, droogcondities en batchnummer; machinegegevens omvatten de status van nozzle, scraper, laser-window of harsvat; omgevingsgegevens omvatten temperatuur, luchtvochtigheid en ventilatie. Door deze gegevens in tabelvorm vast te leggen, kan het team terugkerende patronen herkennen, zoals dunwandige onderdelen die in een bepaalde oriëntatie vaker warpen, of een materiaalbatch die bij een luchtvochtigheid boven 60% vaker laagbreuk vertoont.
Samenvatting
De waarde van defectanalyse bij 3D-printen zit niet alleen in het oplossen van één mislukking, maar in het omzetten van fouten naar proceskennis. Door fasebepaling, oorzakenketens, meetmethoden en registratiesystemen kunnen bedrijven de kosten van herhaald proberen verlagen en de leveringsstabiliteit verhogen. lantu3D adviseert om defectanalyse onderdeel te maken van de volledige projectlevenscyclus, zodat elke afwijking een basis wordt voor een volgende succesvolle levering.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.