
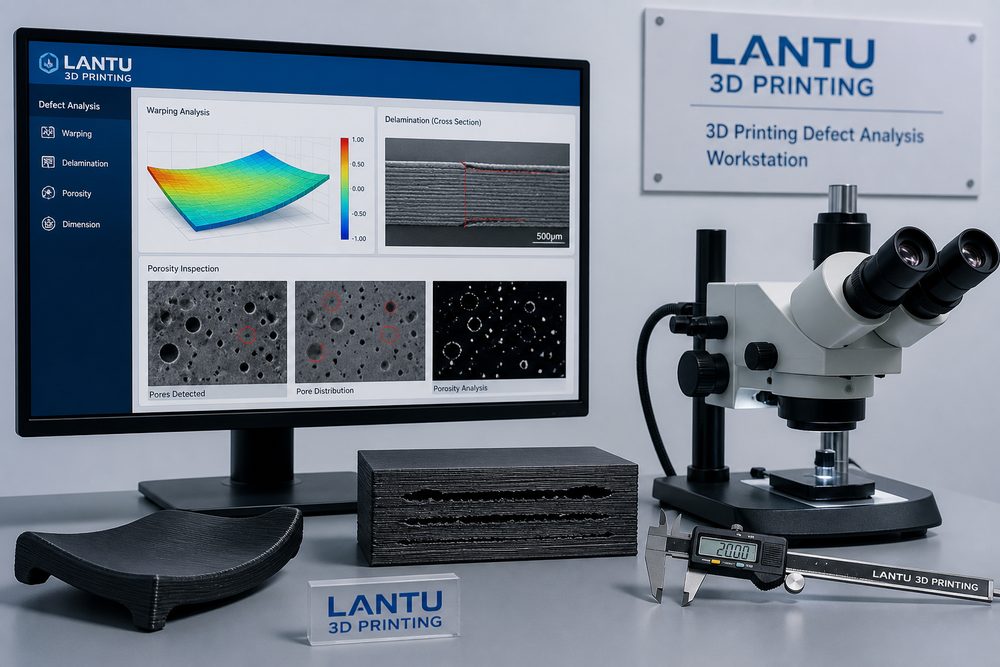
Introduction : les défauts ne sont pas accidentels, ce sont des signaux du système
Lorsqu’un projet d’impression 3D présente du gauchissement, de la délamination, de la porosité, du stringing ou une dérive dimensionnelle, l’erreur la plus courante consiste à relancer immédiatement une impression en espérant que le problème disparaisse de lui-même. En pratique, les défauts résultent souvent de l’action combinée de la géométrie du modèle, de l’état du matériau, de la maintenance de la machine, de la fenêtre de paramètres, du contrôle environnemental et du post-traitement. Sans méthode de diagnostic standardisée, la deuxième impression peut échouer à nouveau, et l’on risque même d’attribuer à tort le défaut au matériau ou à la machine elle-même. Lors des revues de projet, lantu3D considère généralement les défauts comme des signaux du système, et s’appuie sur l’enregistrement des données et la validation par étapes pour remonter à la cause racine.
1. Commencer par confirmer à quelle étape le défaut apparaît
La première étape du diagnostic consiste à déterminer à quel moment le défaut se produit. La phase d’aperçu du tranchage permet de détecter les parois trop fines, les surplombs, les îlots, le manque de supports et les anomalies de remplissage ; un gauchissement de la base au début de l’impression est généralement lié à l’adhérence au plateau, à la température de la première couche, au préchauffage du lit de poudre ou à l’exposition en résine ; une délamination en cours d’impression est souvent associée aux contraintes thermiques, à l’humidité du matériau, à la densité d’énergie du laser ou à une extrusion instable ; si des fissures, des changements de couleur ou des variations dimensionnelles apparaissent après coup, la cause peut venir du durcissement, du traitement thermique, des solvants de nettoyage ou du séchage du revêtement. Noter précisément le moment d’apparition du défaut permet de réduire de plus de moitié le périmètre d’investigation.
2. Chaîne des causes du gauchissement
Le gauchissement provient essentiellement du fait que les contraintes de retrait dépassent la capacité de maintien locale. En FDM, des matériaux comme l’ABS ou le PC présentent un retrait marqué au refroidissement ; si la température de la chambre est insuffisante, si la première couche est trop peu écrasée ou si la pièce comporte de grandes surfaces planes au contact du plateau, les angles ont tendance à se relever. En SLS, une température du lit de poudre inférieure à la fenêtre de cristallisation du matériau, ou un refroidissement trop rapide, peut provoquer le relèvement des bords de pièces minces. En SLA, une pièce peut se déformer en raison d’une épaisseur de paroi irrégulière, du retrait à la polymérisation et d’une disposition inadéquate des supports. Les recommandations d’ingénierie incluent : fractionner les grandes surfaces planes ou ajouter des nervures, augmenter de 10 % à 20 % la surface d’adhérence de la première couche, maintenir une épaisseur homogène sur les pièces à paroi mince, éviter les supports massifs d’un seul côté sur les pièces en résine, et en SLS adopter un refroidissement lent avec une orientation de pose optimisée.
3. Diagnostic de la délamination et du manque de résistance
La délamination apparaît généralement dans la direction où l’adhésion entre couches est faible. En FDM, il faut vérifier la température de la buse, le débit de refroidissement, l’humidité du matériau et la hauteur de couche. À 0,2 mm de hauteur de couche, si la température est trop basse pour du PLA, la diffusion inter-couches est insuffisante ; un nylon ayant absorbé de l’humidité génère des bulles et des microvides, ce qui réduit la résistance. En SLA, les problèmes inter-couches exigent un contrôle de l’énergie d’exposition, de la sédimentation de la résine et des forces de séparation ; en SLS, la résistance entre couches dépend du taux de renouvellement de la poudre, de la puissance laser et de la vitesse de balayage. Pour le diagnostic, il est conseillé d’imprimer des éprouvettes de la même série pour réaliser des comparaisons en flexion trois points ou en traction, puis d’archiver des photos de la surface de rupture. Si la rupture est poudreuse ou que les stries de couche sont très visibles, cela indique une liaison inter-couches insuffisante ; si la rupture traverse la matière pleine, la cause principale peut être le matériau lui-même ou la conception de la pièce.
4. Porosité, frittage insuffisant et défauts de surface
Dans la fusion laser sur lit de poudre métallique, la porosité est souvent liée à la distribution de la granulométrie, à la teneur en oxygène, à la qualité d’étalement de la poudre, à la puissance laser et à la stratégie de balayage. Une densité d’énergie trop faible conduit à des pores de non-fusion, tandis qu’une densité trop élevée peut provoquer des cavités de type keyhole. Sur les pièces en résine, les micro-trous de surface peuvent provenir de bulles d’air, d’un nettoyage insuffisant ou de composés volatils libérés pendant le durcissement ; sur les pièces SLS en nylon, la rugosité de surface est liée aux particules de poudre, au champ de température et à l’intensité du sablage. Pour les défauts de porosité, l’inspection visuelle ne suffit pas : les pièces critiques doivent être contrôlées par tomographie, métallographie ou mesure de densité. Pour les pièces esthétiques, il est recommandé d’appliquer un apprêt de nivellement et un mastic local avant la peinture, afin d’éviter d’amplifier les défauts d’impression sur la surface finale.
5. Mettre en place une fiche de diagnostic réutilisable
Chaque analyse de défaut doit consigner au minimum six catégories de données : version du modèle, paramètres de tranchage, lot de matériau, état de la machine, température et humidité ambiantes, et paramètres de post-traitement. Les données du modèle incluent l’épaisseur des parois, l’angle des surplombs, le diamètre minimal des trous et la position des points de contact des supports ; les données matière comprennent la date d’ouverture, les conditions de séchage et le numéro de lot ; les données machine comprennent l’état de la buse, de la raclette, de la fenêtre laser ou du bac de résine ; les données environnementales incluent la température, l’humidité et la ventilation. Grâce à cet enregistrement structuré, l’équipe peut identifier des schémas récurrents, par exemple une certaine famille de pièces à parois minces qui se déforme davantage dans une même orientation de pose, ou un lot de matériau dont la délamination augmente lorsque l’humidité dépasse 60 %.
Conclusion
L’intérêt de l’analyse des défauts en impression 3D ne se limite pas à corriger un échec ponctuel : il s’agit de transformer l’échec en connaissance de procédé. En combinant repérage par étape, chaîne de causes racines, méthodes de contrôle et système de consignation, les entreprises peuvent réduire les coûts de répétition des essais et améliorer la stabilité des livraisons. lantu3D recommande d’intégrer l’analyse des défauts dans le cycle de vie du projet, afin que chaque anomalie serve de base à la réussite de la prochaine livraison.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.