
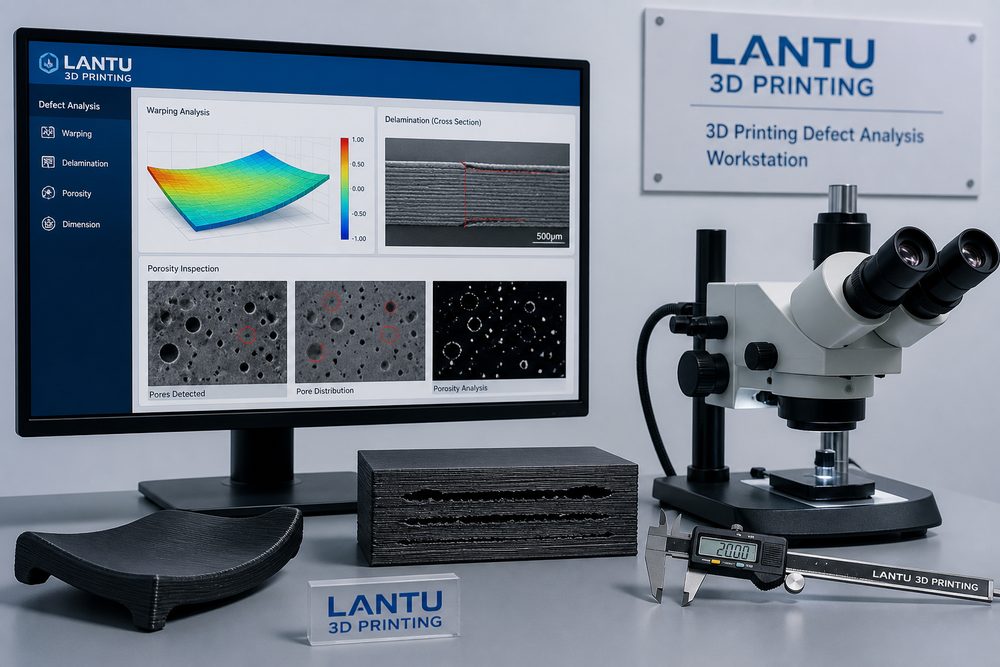
บทนำ: ข้อบกพร่องไม่ใช่เรื่องบังเอิญ แต่เป็นสัญญาณของระบบ
เมื่อโครงการพิมพ์ 3D เกิดปัญหาเช่น การโก่งงอ การแยกชั้น รูพรุน เส้นใยยืดบนผิวงาน หรือขนาดเพี้ยน ข้อผิดพลาดที่พบบ่อยที่สุดคือรีบพิมพ์ใหม่ทันทีโดยหวังว่าปัญหาจะหายไปเอง ในงานวิศวกรรมจริง ข้อบกพร่องมักเกิดจากปัจจัยร่วมกันของโครงสร้างโมเดล สภาพวัสดุ การบำรุงรักษาเครื่องจักร ช่วงค่าพารามิเตอร์ การควบคุมสภาพแวดล้อม และกระบวนการหลังการพิมพ์ หากไม่มีการตรวจสอบอย่างเป็นระบบ การพิมพ์ครั้งที่สองก็อาจล้มเหลวได้อีก และอาจโทษวัสดุหรือเครื่องจักรโดยไม่ตรงจุด บลูพรินต์ 3D มักมองข้อบกพร่องเป็นสัญญาณของระบบ และใช้การบันทึกข้อมูลร่วมกับการตรวจสอบแบบแบ่งชั้นเพื่อหาต้นตอที่แท้จริง
1. เริ่มจากระบุว่า ข้อบกพร่องเกิดขึ้นในขั้นตอนไหน
ขั้นตอนแรกของการตรวจสอบคือการระบุว่าข้อบกพร่องเกิดขึ้นในช่วงใด ช่วงดูตัวอย่างจากซอฟต์แวร์สไลซ์สามารถพบผนังบาง ส่วนที่ลอยกลางอากาศ เกาะชิ้นงานที่เป็นเกาะเดี่ยว ๆ การค้ำยันไม่พอ และความผิดปกติของอินฟิลล์ได้ ส่วนการโก่งงอที่เกิดตั้งแต่ต้นงานมักเกี่ยวข้องกับการยึดติดกับแท่นพิมพ์ อุณหภูมิชั้นแรก อุณหภูมิการอุ่นเตียงผง หรือการรับแสงของเรซิน หากเกิดรอยแยกของชั้นในช่วงกลางงาน มักสัมพันธ์กับความเค้นจากความร้อน ความชื้นของวัสดุ พลังงานของเลเซอร์ หรือความไม่เสถียรของการอัดเส้น ส่วนถ้ารอยร้าว การเปลี่ยนสี หรือการเปลี่ยนขนาดเกิดหลังงานหลังการพิมพ์ อาจเกี่ยวข้องกับการบ่มความร้อน การอบ การล้างด้วยตัวทำละลาย หรือการแห้งของสีเคลือบ การบันทึกจุดเวลาที่เกิดปัญหาจะช่วยลดขอบเขตการตรวจสอบลงได้มากกว่าครึ่ง
2. โซ่สาเหตุของปัญหาการโก่งงอ
การโก่งงอเกิดจากความเค้นการหดตัวที่มากกว่าความสามารถในการยึดรั้งของบริเวณนั้น ในกระบวนการ FDM วัสดุอย่าง ABS หรือ PC มีการหดตัวขณะเย็นลงค่อนข้างมาก หากอุณหภูมิในห้องพิมพ์ไม่พอ ชั้นแรกกดติดไม่แน่น หรือชิ้นงานมีพื้นผิวแบนขนาดใหญ่สัมผัสฐานโดยตรง มุมชิ้นงานจะยกตัวได้ง่าย สำหรับ SLS หากอุณหภูมิของเตียงผงต่ำกว่าช่วงการตกผลึกของวัสดุ หรือเย็นตัวเร็วเกินไป จะทำให้แผ่นบาง ๆ โก่งที่ขอบได้ ส่วนชิ้นงาน SLA อาจเกิดการบิดงอจากความหนาผนังที่ไม่สม่ำเสมอ การหดตัวระหว่างการบ่ม และการจัดวางซัพพอร์ตที่ไม่เหมาะสม แนวทางทางวิศวกรรม ได้แก่ การแบ่งพื้นผิวแบนขนาดใหญ่ออกเป็นหลายส่วนหรือเพิ่มครีบเสริม เพิ่มพื้นที่ยึดติดชั้นแรก 10%-20% รักษาความหนาผนังให้สม่ำเสมอ หลีกเลี่ยงการค้ำยันด้านเดียวในชิ้นงานเรซิน และสำหรับ SLS ให้ใช้การเย็นตัวช้า ๆ พร้อมปรับทิศทางการวางชิ้นงานให้เหมาะสม
3. การวินิจฉัยปัญหาการแยกชั้นและความแข็งแรงไม่พอ
การแยกชั้นมักเกิดในทิศทางที่การยึดเกาะระหว่างชั้นอ่อนแอ สำหรับ FDM ควรตรวจสอบอุณหภูมิหัวฉีด ปริมาณลมเย็น ความชื้นของวัสดุ และความสูงชั้นพิมพ์ หากพิมพ์ PLA ที่ความสูงชั้น 0.2 มม. แต่ใช้อุณหภูมิต่ำเกินไป การแพร่รวมของชั้นจะไม่ดี ส่วนไนลอนที่ดูดความชื้นจะเกิดฟองและรูพรุนเล็ก ๆ ทำให้ความแข็งแรงลดลง ปัญหาระหว่างชั้นของ SLA ต้องตรวจสอบพลังงานการรับแสง การตกตะกอนของเรซิน และแรงลอกชิ้นงาน ส่วนความแข็งแรงของ SLS จะขึ้นอยู่กับอัตราการเติมผงใหม่ กำลังเลเซอร์ และความเร็วในการสแกน ระหว่างวินิจฉัย แนะนำให้ใช้ชิ้นทดสอบจากล็อตเดียวกันเพื่อทดสอบดัดสามจุดหรือดึงเปรียบเทียบ และบันทึกภาพผิวแตกไว้เป็นข้อมูล หากผิวแตกเป็นผงหรือเห็นเส้นชั้นชัด แสดงว่าการยึดเกาะระหว่างชั้นไม่เพียงพอ แต่ถ้ารอยแตกทะลุเนื้อวัสดุ อาจหมายถึงตัววัสดุหรือการออกแบบโครงสร้างเป็นสาเหตุหลัก
4. รูพรุน การเผาไม่สมบูรณ์ และข้อบกพร่องบนผิว
รูพรุนในงาน SLM ของโลหะมักเกี่ยวข้องกับการกระจายขนาดอนุภาคของผง ค่าออกซิเจน คุณภาพการปูผง กำลังเลเซอร์ และกลยุทธ์การสแกน หากพลังงานต่ำเกินไปจะเกิดรูจากการหลอมไม่ติดกัน ส่วนพลังงานสูงเกินไปอาจทำให้เกิดโพรงแบบ keyhole ชิ้นงานเรซินที่มีรูเข็มบนผิวอาจเกิดจากฟองอากาศ การล้างไม่สะอาด หรือการระเหยระหว่างกระบวนการบ่ม ขณะที่ผิวหยาบของไนลอนใน SLS มักเกี่ยวข้องกับขนาดอนุภาคผง สนามอุณหภูมิ และความรุนแรงของการพ่นทราย สำหรับข้อบกพร่องประเภทโพรง การตรวจด้วยตาเปล่าไม่เพียงพอ ชิ้นส่วนสำคัญควรใช้ CT การตรวจโลหวิทยา หรือการทดสอบความหนาแน่น สำหรับงานที่เน้นความสวยงาม ควรทำการรองพื้นเพื่อปรับผิวและโป๊วเฉพาะจุดก่อนพ่นสี เพื่อไม่ให้ข้อบกพร่องจากการพิมพ์ถูกขยายจนเห็นชัดบนผิวสุดท้าย
5. สร้างตารางตรวจสอบข้อบกพร่องที่ใช้ซ้ำได้
ทุกครั้งที่ทบทวนปัญหา ควรบันทึกข้อมูลอย่างน้อย 6 หมวด ได้แก่ เวอร์ชันของโมเดล พารามิเตอร์การสไลซ์ รุ่นหรือล็อตของวัสดุ สถานะของเครื่องจักร อุณหภูมิและความชื้นของสภาพแวดล้อม และพารามิเตอร์หลังการพิมพ์ รายการโมเดลควรระบุความหนาผนัง มุมของส่วนยื่น ขนาดรูขั้นต่ำ และตำแหน่งการสัมผัสของซัพพอร์ต รายการวัสดุควรระบุเวลาเปิดใช้งาน เงื่อนไขการอบแห้ง และหมายเลขล็อต รายการเครื่องจักรควรระบุสภาพหัวฉีด ใบปาด หน้าต่างเลเซอร์ หรือถังเรซิน ส่วนรายการสภาพแวดล้อมควรระบุอุณหภูมิ ความชื้น และการระบายอากาศ เมื่อบันทึกเป็นตาราง ทีมจะเริ่มเห็นรูปแบบที่เกิดซ้ำ เช่น ชิ้นงานแผ่นบางชนิดโก่งงอมากขึ้นเมื่อวางในทิศทางเดียวกัน หรือวัสดุบางล็อตเกิดการแยกชั้นเพิ่มขึ้นเมื่อความชื้นเกิน 60%
สรุป
คุณค่าของการวิเคราะห์ข้อบกพร่องในการพิมพ์ 3D ไม่ได้อยู่แค่การแก้ความล้มเหลวครั้งหนึ่ง แต่คือการเปลี่ยนความล้มเหลวให้กลายเป็นความรู้ด้านกระบวนการ ด้วยการระบุช่วงที่เกิดปัญหา การไล่โซ่สาเหตุ วิธีตรวจสอบ และระบบบันทึกข้อมูล องค์กรสามารถลดต้นทุนจากการลองผิดลองถูกซ้ำ ๆ และเพิ่มความเสถียรในการส่งมอบงาน บลูพรินต์ 3D แนะนำให้นำการวิเคราะห์ข้อบกพร่องเข้าไปอยู่ในวงจรชีวิตของโครงการ เพื่อให้ทุกความผิดปกติกลายเป็นหลักฐานสำหรับความสำเร็จครั้งถัดไป
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง