
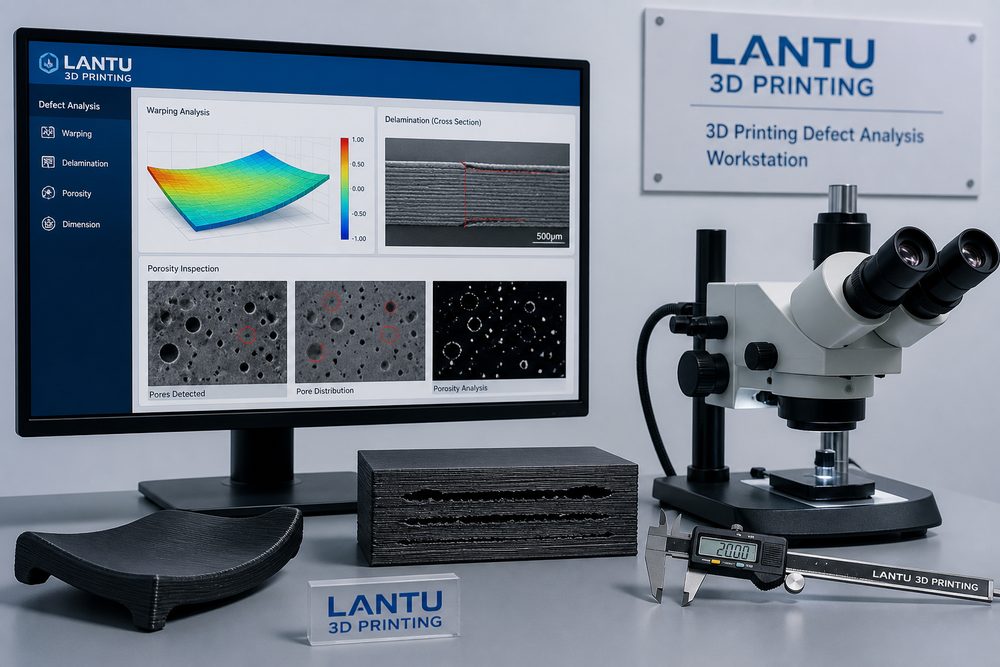
Введение: дефект — это не случайность, а системный сигнал
Когда в проекте 3D-печати появляются коробление, расслоение, пористость, нитевидные артефакты на поверхности или дрейф размеров, самая распространенная ошибка — сразу запустить печать повторно, надеясь, что проблема исчезнет сама. На практике дефекты обычно возникают как результат совместного влияния конструкции модели, состояния материала, обслуживания оборудования, окна параметров, контроля среды и постобработки. Если не использовать стандартизированный разбор, вторая попытка может снова завершиться неудачей, а причина будет ошибочно приписана материалу или самому принтеру. В проектных разборках lantu3D обычно рассматривает дефекты как системные сигналы и с помощью фиксации данных и поэтапной проверки определяет первопричину.
1. Сначала определите, на каком этапе возник дефект
Первый шаг диагностики — понять, на каком этапе появился дефект. На стадии предпросмотра слайсинга можно выявить тонкие стенки, нависания, островки, недостаточную поддержку и аномалии заполнения; если коробление возникает на раннем этапе печати, это обычно связано с адгезией к платформе, температурой первого слоя, предварительным подогревом порошкового слоя или экспозицией смолы; расслоение в середине процесса часто обусловлено термическими напряжениями, влажностью материала, плотностью энергии лазера или нестабильной экструзией; а если трещины, изменение цвета или размеры проявляются уже после постобработки, причина может быть в отверждении, термообработке, моющем растворителе или сушке покрытия. Фиксация момента возникновения позволяет сократить область поиска более чем вдвое.
2. Цепочка первопричин коробления
По сути коробление возникает тогда, когда напряжения усадки превышают способность локального удержания. В FDM материалы вроде ABS и PC заметно усаживаются при охлаждении; если температура камеры недостаточна, первый слой прижат слишком слабо или деталь имеет большую плоскую поверхность, края легко поднимаются. В SLS, если температура порошкового слоя ниже окна кристаллизации материала или охлаждение слишком быстрое, края тонких пластин могут выгибаться вверх. В деталях SLA деформация может возникать из-за неравномерной толщины стенок, усадки при отверждении и неудачного размещения поддержек. Практические меры включают разбиение больших плоскостей или добавление ребер жесткости, увеличение площади сцепления первого слоя на 10–20%, поддержание равномерной толщины стенок у тонкостенных изделий, избегание односторонней большой площади поддержек у смоляных деталей и применение медленного охлаждения с оптимизацией ориентации у SLS-изделий.
3. Диагностика расслоения и недостаточной прочности
Расслоение обычно возникает в направлении, где межслойное соединение слабое. Для FDM необходимо проверить температуру сопла, интенсивность обдува, влажность материала и высоту слоя. Например, при высоте слоя PLA 0,2 мм и слишком низкой температуре диффузия между слоями недостаточна; нейлон после впитывания влаги образует пузырьки и микропоры, из-за чего прочность падает. Для SLA нужно проверить энергию экспозиции, оседание смолы и силу отрыва; прочность между слоями в SLS зависит от коэффициента обновления порошка, мощности лазера и скорости сканирования. При диагностике рекомендуется изготовить контрольные образцы из той же партии и сравнить их по трехточечному изгибу или растяжению, а также сфотографировать поверхность излома и сохранить в архиве. Если излом имеет порошкообразный вид или отчетливо заметны слои, значит, сцепление между слоями недостаточно; если излом проходит через тело детали, вероятнее всего, первопричина кроется в самом материале или в конструкции.
4. Поры, недоспекание и поверхностные дефекты
Пористость в металле при SLM часто связана с распределением частиц порошка по размеру, содержанием кислорода, качеством раскладки порошка, мощностью лазера и стратегией сканирования. Недостаточная энергия приводит к порам непровара, а избыточная — к ключевым порам. Микропоры на поверхности смоляных деталей могут возникать из-за пузырьков воздуха, недостаточной промывки или испарения во время отверждения; а шероховатость поверхности нейлона в SLS зависит от размера частиц порошка, температурного поля и интенсивности пескоструйной обработки. Для дефектов типа пор обычного визуального осмотра недостаточно: для ответственных деталей следует использовать КТ, металлографию или измерение плотности. Для изделий с высокими требованиями к внешнему виду рекомендуется перед окраской выравнивать поверхность грунтом и локально зашпаклевывать неровности, чтобы не усиливать исходные дефекты печати на финальной поверхности.
5. Создайте повторно используемую таблицу диагностики дефектов
При каждом разборе дефекта следует фиксировать как минимум шесть групп данных: версию модели, параметры слайсинга, партию материала, состояние оборудования, температуру и влажность среды, а также параметры постобработки. В данных модели должны быть указаны толщина стенок, угол нависания, минимальный диаметр отверстий и положение точек контакта поддержек; в данных материала — время вскрытия упаковки, условия сушки и номер партии; в данных оборудования — состояние сопла, скребка, лазерного окна или ванны со смолой; в данных среды — температура, влажность и вентиляция. Благодаря табличной фиксации команда может выявлять повторяющиеся закономерности, например, что определенные тонкостенные детали коробятся сильнее при одной и той же ориентации, или что у конкретной партии материала расслоение усиливается при влажности выше 60%.
Заключение
Ценность анализа дефектов 3D-печати состоит не только в том, чтобы устранить одну неудачу, но и в том, чтобы превратить ее в технологическое знание. С помощью определения этапа возникновения, цепочки первопричин, методов контроля и системы записей компания может сократить затраты на повторные попытки и повысить стабильность поставок. lantu3D рекомендует включать анализ дефектов в жизненный цикл проекта, чтобы каждое отклонение становилось основанием для следующей успешной поставки.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.