
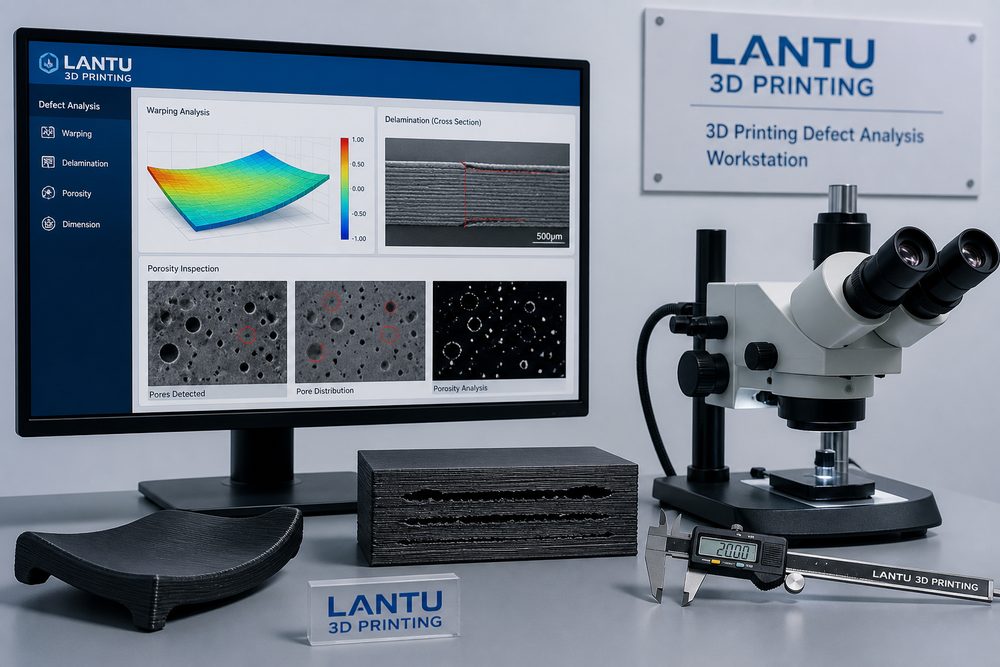
परिचय: दोष संयोग नहीं, बल्कि प्रणाली के संकेत हैं
जब किसी 3D मुद्रण परियोजना में मुड़ाव, परत-फटना, छिद्र, सतह पर धागे जैसी लकीरें या आयामी विचलन दिखाई देता है, तो सबसे आम गलती तुरंत फिर से प्रिंट करना होती है, यह उम्मीद करते हुए कि समस्या अपने-आप समाप्त हो जाएगी। वास्तविक इंजीनियरिंग में, दोष अक्सर मॉडल की संरचना, सामग्री की स्थिति, उपकरण के रखरखाव, पैरामीटर विंडो, पर्यावरणीय नियंत्रण और पोस्ट-प्रोसेसिंग के संयुक्त प्रभाव से पैदा होते हैं। यदि मानकीकृत जाँच न हो, तो दूसरी बार प्रिंट भी असफल हो सकता है, और गलती का कारण सामग्री या उपकरण को मान लिया जाता है। ब्लूप्रिंट 3D जैसी टीमें परियोजना समीक्षा में दोष को अक्सर एक प्रणालीगत संकेत मानती हैं, और डेटा रिकॉर्डिंग व स्तरित सत्यापन के माध्यम से मूल कारण खोजती हैं।
1. पहले यह पुष्टि करें कि दोष किस चरण में हुआ
जाँच का पहला कदम यह तय करना है कि दोष किस चरण में उत्पन्न हुआ। स्लाइसिंग पूर्वावलोकन चरण में पतली दीवारें, ओवरहैंग, आइसलैंड, अपर्याप्त सपोर्ट और असामान्य इन्फिल पहचाने जा सकते हैं; मुद्रण के शुरुआती चरण में यदि आधार मुड़ता है, तो वह आमतौर पर प्लेटफॉर्म पर चिपकाव, पहली परत का तापमान, पाउडर बेड प्रीहीट या रेज़िन एक्सपोज़र से जुड़ा होता है; मध्य चरण में परत-फटना अक्सर तापीय तनाव, सामग्री की नमी, लेज़र ऊर्जा घनत्व या एक्सट्रूज़न अस्थिरता से संबंधित होता है; और यदि पोस्ट-प्रोसेसिंग के बाद ही दरार, रंग परिवर्तन या आयामी बदलाव दिखे, तो कारण क्योरिंग, हीट ट्रीटमेंट, सफाई विलायक या कोटिंग सुखाने से जुड़ा हो सकता है। समय बिंदु दर्ज करने से जाँच का दायरा आधे से भी अधिक घट सकता है।
2. मुड़ाव समस्या की मूल-कारण श्रृंखला
मुड़ाव का मूल अर्थ है कि संकुचन तनाव स्थानीय बाधा क्षमता से अधिक हो गया। FDM में ABS, PC जैसी सामग्रियाँ ठंडी होने पर अधिक सिकुड़ती हैं; यदि चैम्बर तापमान पर्याप्त न हो, पहली परत बहुत ढीली हो, या भाग का बड़ा समतल भाग सीधे प्लेट पर रखा गया हो, तो किनारे ऊपर उठ सकते हैं। SLS में यदि पाउडर बेड तापमान सामग्री के क्रिस्टलीकरण विंडो से नीचे हो या ठंडा होने की प्रक्रिया बहुत तेज़ हो, तो पतली प्लेट जैसी वस्तुओं के किनारे मुड़ सकते हैं। SLA भागों में भी असमान दीवार मोटाई, क्योरिंग संकुचन और गलत सपोर्ट लेआउट के कारण विकृति हो सकती है। व्यावहारिक सुझावों में शामिल है: बड़े समतल भागों को विभाजित करना या रिब्स जोड़ना, पहली परत के संपर्क क्षेत्र को 10%-20% बढ़ाना, पतली दीवारों में समान मोटाई बनाए रखना, रेज़िन भागों में एक तरफा बड़े क्षेत्र के सपोर्ट से बचना, और SLS भागों में धीमी शीतलन तथा बेहतर दिशा-निर्धारण अपनाना।
3. परत-फटना और कम मजबूती का निदान
परत-फटना आमतौर पर उस दिशा में होता है जहाँ परतों के बीच जुड़ाव कमजोर हो। FDM में नोज़ल तापमान, कूलिंग फैन की मात्रा, सामग्री की नमी और परत ऊँचाई की जाँच करनी चाहिए। यदि PLA में 0.2 मिमी परत ऊँचाई के साथ तापमान बहुत कम हो, तो परतों के बीच प्रसार पर्याप्त नहीं होता; यदि नायलॉन नमी सोख ले, तो उसमें बुलबुले और सूक्ष्म छिद्र बनते हैं और मजबूती घटती है। SLA में परतों की समस्या एक्सपोज़र ऊर्जा, रेज़िन के बैठने और अलग होने के बल से जुड़ी हो सकती है; SLS में परत-स्तरीय मजबूती पाउडर नवीनीकरण दर, लेज़र शक्ति और स्कैन गति पर निर्भर करती है। निदान के लिए उसी बैच के नमूनों पर तीन-बिंदु मोड़ या तन्यता परीक्षण करें और फ्रैक्चर सतह की तस्वीरें सुरक्षित रखें। यदि फ्रैक्चर सतह भुरभुरी हो या परतों की रेखाएँ स्पष्ट हों, तो परत-जुड़ाव कमजोर है; यदि फ्रैक्चर ठोस शरीर को काटता हुआ दिखे, तो सामग्री स्वयं या संरचनात्मक डिज़ाइन मुख्य कारण हो सकता है।
4. छिद्र, अपूर्ण सिंटरिंग और सतही दोष
धातु SLM में छिद्र अक्सर पाउडर कण आकार वितरण, ऑक्सीजन मात्रा, पाउडर फैलाने की गुणवत्ता, लेज़र शक्ति और स्कैन रणनीति से जुड़े होते हैं। ऊर्जा घनत्व बहुत कम होने पर अनफ्यूज़न छिद्र बनते हैं, जबकि बहुत अधिक होने पर कीहोल प्रकार के छिद्र उत्पन्न हो सकते हैं। रेज़िन भागों की सतह पर सूक्ष्म छिद्र बुलबुलों, अधूरी सफाई या क्योरिंग के दौरान वाष्पीकरण से आ सकते हैं; SLS नायलॉन की सतह खुरदरी होना पाउडर कण, तापमान क्षेत्र और सैंडब्लास्टिंग तीव्रता से संबंधित हो सकता है। छिद्र प्रकार के दोषों के लिए केवल आँखों से जाँच पर्याप्त नहीं है; महत्वपूर्ण भागों पर CT, धातुविज्ञान विश्लेषण या घनत्व परीक्षण करना चाहिए। बाहरी रूप वाले भागों के लिए, स्प्रे पेंटिंग से पहले प्राइमर लेवलिंग और स्थानीय भराई करना उचित है, ताकि मुद्रण दोष अंतिम सतह पर और अधिक न उभरें।
5. पुन: उपयोग योग्य दोष-जाँच तालिका बनाएं
हर दोष समीक्षा में कम से कम छह प्रकार का डेटा दर्ज होना चाहिए: मॉडल संस्करण, स्लाइसिंग पैरामीटर, सामग्री बैच, उपकरण की स्थिति, वातावरण की तापमान-आर्द्रता, और पोस्ट-प्रोसेसिंग पैरामीटर। मॉडल रिकॉर्ड में दीवार मोटाई, ओवरहैंग कोण, न्यूनतम छेद व्यास और सपोर्ट संपर्क स्थान शामिल हों; सामग्री रिकॉर्ड में खोलने की तारीख, सुखाने की शर्तें और बैच नंबर शामिल हों; उपकरण रिकॉर्ड में नोज़ल, स्क्रेपर, लेज़र विंडो या रेज़िन टैंक की स्थिति दर्ज हो; वातावरण रिकॉर्ड में तापमान, आर्द्रता और वेंटिलेशन दर्ज हो। तालिका-आधारित रिकॉर्डिंग से टीम दोहराए जाने वाले पैटर्न पहचान सकती है, जैसे किसी विशेष प्लेट का एक ही दिशा में रखने पर मुड़ाव अधिक होना, या किसी बैच की सामग्री में आर्द्रता 60% से ऊपर होने पर परत-फटना बढ़ जाना।
निष्कर्ष
3D मुद्रण दोष विश्लेषण का मूल्य केवल एक बार की विफलता को ठीक करना नहीं है, बल्कि विफलता को प्रक्रिया ज्ञान में बदलना है। चरण पहचान, मूल-कारण श्रृंखला, जाँच विधियों और रिकॉर्डिंग प्रणाली के माध्यम से, कंपनियाँ दोहराए जाने वाले प्रयोगों की लागत कम कर सकती हैं और डिलीवरी की स्थिरता बढ़ा सकती हैं। ब्लूप्रिंट 3D सुझाव देता है कि दोष विश्लेषण को परियोजना जीवनचक्र का हिस्सा बनाया जाए, ताकि हर असामान्यता अगली सफल डिलीवरी का आधार बन सके।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।