
บทนำ: เหตุใดหนังสือแจ้งการเปลี่ยนแปลงเพียงฉบับเดียวจากซัพพลายเออร์จึงอาจทำให้ชิ้นส่วนทั้งล็อตใช้การไม่ได้
ห่วงโซ่วัสดุและการจ้างผลิตภายนอกของการพิมพ์ 3 มิติมีความเชื่อมโยงกันอย่างสูง ไม่ว่าจะเป็นการกระจายขนาดอนุภาค ปริมาณออกซิเจน และสัดส่วนผงรีไซเคิลของผงโลหะเกรดเดียวกัน จุดหลอมเหลวและความสามารถในการไหลของผง PA12 เกรดเดียวกัน หรือแม้แต่แหล่งกระบวนการของเลนส์ป้องกัน น้ำยาทำความสะอาด หรือเตาอบชุบความร้อนรุ่นเดียวกัน ล้วนสามารถเปลี่ยนแปลงได้เมื่อซัพพลายเออร์เปลี่ยนประเทศผู้ผลิต อุปกรณ์ สูตร หรือยุติการผลิตโดยไม่ได้รับการควบคุมอย่างเหมาะสม สำหรับแพลตฟอร์มอย่าง lantu3D ที่ครอบคลุมการจัดการตลอดวงจรชีวิตตั้งแต่แบบพิมพ์เขียว/การออกแบบจนถึงการส่งมอบชิ้นงานจริง ประเด็นไม่ได้อยู่ที่ “ได้รับหนังสือแจ้งหรือไม่” แต่อยู่ที่หนังสือแจ้งนั้นสามารถแปลงเป็นเหตุการณ์ทางวิศวกรรมที่ตัดสินได้ แยกล็อตได้ และตรวจสอบย้อนกลับได้หรือไม่ หากหนังสือแจ้งการเปลี่ยนแปลงจากซัพพลายเออร์ (PCN) ถูกเก็บไว้เพียงในอีเมลฝ่ายจัดซื้อ ขณะที่หน้างานยังใช้ใบกำหนดกระบวนการเดิม และล็อตตรวจสอบยังจัดกลุ่มตามเวอร์ชันพารามิเตอร์เดิม ชิ้นส่วนที่ส่งถึงลูกค้าอาจมีจุดขาดของสมบัติเชิงกล เสถียรภาพทางมิติ หรือคำประกาศการปฏิบัติตามข้อกำหนด แม้มีลักษณะภายนอกเหมือนเดิมก็ตาม
1. กำหนดวัตถุให้ชัดเจนก่อน: PCN ไม่ใช่ ECN ภายใน และไม่ใช่ใบเปลี่ยนแปลงของลูกค้า
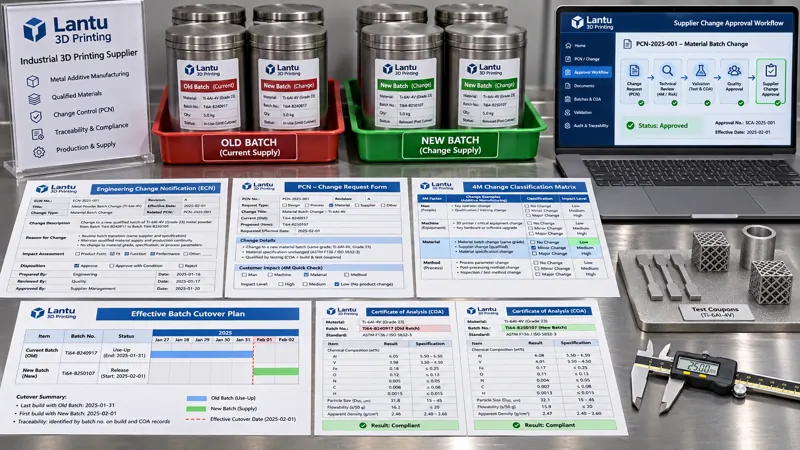
PCN หมายถึงการเปลี่ยนแปลงที่ริเริ่มโดยซัพพลายเออร์ภายนอก ซึ่งองค์กรของเราได้รับและดำเนินการจัดการ ส่วน ECN ภายใน (การเปลี่ยนแปลงทางวิศวกรรม) โดยทั่วไปตอบคำถามว่า “หลังลูกค้าหรือองค์กรแก้ไขแบบแล้ว จะเปลี่ยนผ่านโมเดล งานระหว่างผลิต สินค้าคงคลัง เครื่องมือ และใบเสนอราคาอย่างไร” การเปลี่ยนแปลงความต้องการของลูกค้าตอบว่า “จะปรับข้อกำหนดการรับมอบอย่างไร” ขณะที่การอนุมัติซัพพลายเออร์และการคัดเลือกด้านราคา ตอบว่า “จะเลือกใครและซื้อภายใต้เงื่อนไขใด” แต่ PCN ตอบว่า “ซัพพลายเออร์ที่ได้รับการคัดเลือกแล้วเปลี่ยนอะไรจากสถานะเดิมเป็นสถานะใหม่ เริ่มตั้งแต่ล็อตมีผลบังคับใช้ใด องค์กรของเรายอมรับหรือไม่ ต้องทำการทวนสอบการเปลี่ยนแปลงหรือไม่ และต้องแจ้งลูกค้าหรือไม่” แบบฟอร์ม PCN ที่ใช้งานได้ควรเชื่อมโยงอย่างน้อยกับรหัสซัพพลายเออร์ รหัสวัสดุ เวอร์ชันวัสดุ ประเภทการเปลี่ยนแปลง คำอธิบายก่อนและหลังการเปลี่ยนแปลง เหตุผล หมายเลขการเปลี่ยนแปลงภายในของซัพพลายเออร์ ล็อตหรือวันที่เสนอให้มีผลบังคับใช้ หมายเลขตัวอย่างและ COA/COC วันสิ้นสุดการสั่งซื้อวัสดุเดิมในล็อตสุดท้าย ผู้ติดต่อ และเวลาประทับการออกเอกสาร “หนังสือแจ้งการเปลี่ยนแปลง” ที่ไม่มีฟิลด์ล็อตมีผลบังคับใช้ ไม่สามารถระบุขอบเขตของสต็อกและงานระหว่างผลิตได้ และในเชิงวิศวกรรมควรถูกมองเป็นเพียงข้อมูล ไม่ใช่เอกสารควบคุม
2. จัดระดับการเปลี่ยนแปลงตาม 4M1E แทนการตรวจซ้ำทั้งหมดหรือปล่อยผ่านทั้งหมด
แนะนำให้แยกการเปลี่ยนแปลงออกเป็น 5 ประเภทตามคน เครื่องจักร วัสดุ วิธีการ และสภาพแวดล้อม (4M1E): ประเภทวัสดุ (แหล่งผลิตผง กระบวนการทำผงแบบอะตอมไมซ์ ช่วงขนาดอนุภาค สัดส่วนผงรีไซเคิล สูตรเรซิน กฎหมายเลขล็อตเส้นพลาสติก); ประเภทอุปกรณ์และแม่พิมพ์ (อุปกรณ์การผลิตของซัพพลายเออร์ อุปกรณ์ร่อน เตาอบชุบความร้อน หมายเลขโพรงแม่พิมพ์); ประเภทวิธีการ (มาตรฐานหรือช่วงพารามิเตอร์สำหรับการทำความสะอาด พาสซิเวชัน บรรจุภัณฑ์ และวิธีทดสอบ); ประเภทบุคลากรและสถานที่ (การย้ายโรงงานของกระบวนการสำคัญ การจ้างช่วงต่อสำหรับกระบวนการภายนอก การย้ายที่อยู่การผลิต); และประเภทสิ่งแวดล้อม/การปฏิบัติตามข้อกำหนด (คำประกาศ REACH/SVHC ข้อยกเว้น RoHS การเปลี่ยนผู้รับกำจัดของเสียอันตราย) สำหรับแต่ละประเภท ให้ประเมินก่อนว่า “ส่งผลต่อ CTQ และช่วงหน้าต่างกระบวนการที่ล็อกไว้หรือไม่” จากนั้นกำหนดการดำเนินการ 3 ระดับ ได้แก่ A/B/C ระดับ A อาจส่งผลต่อความปลอดภัย ความล้า คุณลักษณะที่อยู่ภายใต้การกำกับดูแล เช่น งานฝังในร่างกายหรืออากาศยาน โดยค่าเริ่มต้นต้องระงับการใช้งานล็อตใหม่ในเครื่องจนกว่าจะผ่านตัวอย่างขนาดเล็ก ชิ้นทดสอบที่อบร่วม CTQ แบบตรวจครบทุกชิ้น และการอนุมัติเป็นลายลักษณ์อักษรจากลูกค้าเมื่อจำเป็น ระดับ B ส่งผลต่อเสถียรภาพของกระบวนการแต่ไม่เปลี่ยนเกณฑ์การรับมอบ ต้องทำการทวนสอบเปรียบเทียบอย่างน้อย 3 build ที่เป็นอิสระต่อกัน และเพิ่มความเข้มงวดในการตรวจล็อตแรก ระดับ C เป็นเพียงการเปลี่ยนแปลงเอกสารหรือฉลากบรรจุภัณฑ์ ให้ตรวจสอบความสอดคล้องของเอกสารและยืนยันฉลากของล็อตแรกก็เพียงพอ ข้อสรุปการจัดระดับต้องบันทึกในบัญชี PCN และเชื่อมโยงกับเวอร์ชันข้อมูลหลักของวัสดุ
3. การทวนสอบการเปลี่ยนแปลง: ใช้ข้อมูลที่ตรวจทานซ้ำได้เพื่อพิสูจน์ว่า “เก่าและใหม่เทียบเท่ากัน” หรือ “ต้องเปลี่ยนเวอร์ชัน”
สำหรับผงโลหะ ควรเปรียบเทียบอย่างน้อย D10/D50/D90 อัตราการไหลแบบฮอลล์ ความหนาแน่นหลวม/ความหนาแน่นหลังการกระแทก ปริมาณออกซิเจนและไนโตรเจนที่เพิ่มขึ้น รวมถึงสัดส่วนผงดาวเทียม/ผงกลวง และพิมพ์ชิ้นทดสอบมาตรฐานด้วยชุดพารามิเตอร์เดียวกันเพื่อวัดความหนาแน่น สมบัติแรงดึง และมิติสำคัญ สำหรับพอลิเมอร์ เช่น PA12 ให้เปรียบเทียบช่วงการหลอม/การตกผลึก ความหนืดหรือการไหลของหลอม ปริมาณความชื้น และความแข็งแรงของชิ้นงานมาตรฐาน การทวนสอบไม่ควรทำเพียง “ค่า COA ของซัพพลายเออร์อยู่ในสเปก” แต่ต้องทำซ้ำบนอุปกรณ์ ชุดพารามิเตอร์ และสายโซ่กระบวนการหลังการพิมพ์ขององค์กรเอง แนะนำให้ใช้ตัวอย่างเก็บรักษาของล็อตเดิมเป็นตัวเปรียบเทียบ: สถานะเดิม 3 ชิ้น สถานะใหม่ 3 ชิ้น และตัดสินคุณลักษณะสำคัญด้วยเครื่องมือวัด ทิศทางการเก็บตัวอย่าง และกฎล็อตตรวจสอบเดียวกัน หากค่าเฉลี่ยระหว่างล็อตของ build อิสระ 3 ครั้งต่อเนื่องมีการเบี่ยงเบนน้อยกว่าหนึ่งในสามของส่วนเบี่ยงเบนมาตรฐานในอดีต และไม่มีค่าใดอยู่ภายใน 10% ของขอบเขตค่าคลาดเคลื่อน CTQ จึงจะถือว่าเทียบเท่าสำหรับระดับ B ได้ หากความแตกต่างมีนัยสำคัญ ไม่ใช่เพียง “รับทราบหนังสือแจ้งแล้ว” แต่ต้องกระตุ้น ECN ภายในเพื่ออัปเดตใบกำหนดกระบวนการ เวอร์ชันชุดพารามิเตอร์ กฎล็อตตรวจสอบ ตารางทบทวนราคาใบเสนอราคา และเอกสารอ้างอิงในข้อตกลงทางเทคนิค พร้อมระบุอย่างชัดเจนว่าพารามิเตอร์ใหม่มีผลตั้งแต่ build หมายเลขใด
4. การตัดล็อตและสต็อก: เปลี่ยนคำว่า “เริ่มจากถุงใด” ให้เป็นสถานะ 4 สี
จุดที่ PCN สูญเสียการควบคุมได้ง่ายที่สุด คือการปะปนกันของวัสดุเดิม วัสดุใหม่ งานระหว่างผลิต และชิ้นงานที่ส่งมอบแล้วภายใต้หมายเลขล็อตเดียวกัน แนะนำให้สร้างสถานะ 4 สีสำหรับวัสดุที่ได้รับผลกระทบแต่ละรายการใน WMS/MES ได้แก่ ล็อตเดิมที่ปล่อยใช้แล้ว ล็อตเดิมที่แช่แข็งรอใช้ ล็อตใหม่รอการทวนสอบ และล็อตใหม่ที่ปล่อยใช้แล้ว ให้ตรวจนับสต็อกแยกตามหมายเลขซีลภาชนะและหมายเลขล็อตทีละถุง โดยบันทึกน้ำหนักรวม น้ำหนักภาชนะ น้ำหนักสุทธิ ตำแหน่งจัดเก็บ หมายเลขรายงานตรวจสอบ และหมายเลข PCN สำหรับ build ระหว่างผลิต ให้ตรวจสอบย้อนกลับด้วย “เวลาประทับการเริ่มใช้งานเครื่อง + รหัสล็อตเดิม + หมายเลขอุปกรณ์ + แฮชชุดพารามิเตอร์” ชิ้นงานใน build เดียวที่คร่อมจุดเปลี่ยนผ่านต้องไม่รวมในล็อตตรวจสอบเดียวกัน แต่ต้องแยกเป็นล็อตย่อยของวัสดุเดิมและวัสดุใหม่ พร้อมเก็บชิ้นทดสอบที่อบร่วมแยกต่างหาก การอนุญาตให้ใช้ล็อตเดิมจนหมดหรือไม่นั้น ต้องพิจารณาร่วมกันจากข้อสรุปการจัดระดับ เงื่อนไขสัญญาลูกค้า และปริมาณคงเหลือ โดยทั่วไปการเปลี่ยนแปลงระดับ A ไม่อนุญาตให้ใช้ล็อตเดิมต่อโดยไม่มีการอนุมัติ ส่วนการเปลี่ยนแปลงระดับ C สามารถใช้ตามหลักเข้าก่อนออกก่อน แต่รายการจัดส่งต้องระบุล็อตมีผลบังคับใช้ ล็อตที่ส่งมอบแล้วไม่ต้องเรียกคืนโดยอัตโนมัติเนื่องจาก PCN แต่ต้องสามารถตรวจสอบย้อนกลับจากหมายเลขลำดับชิ้นส่วนไปยังหมายเลข PCN ของซัพพลายเออร์ COA ของล็อตเดิม หมายเลขล็อตตรวจสอบ และเวอร์ชันรายงานได้ภายใน 30 นาที เพื่อรองรับการตรวจสอบของลูกค้าหรือการทดสอบซ้ำกรณีมีข้อพิพาท
5. ขอบเขตลูกค้าและสัญญา: เมื่อใดจึงต้องได้รับการอนุมัติเป็นลายลักษณ์อักษร
การต้องแจ้งลูกค้าหรือไม่ ไม่ได้ขึ้นอยู่กับขนาดของการเปลี่ยนแปลง แต่ขึ้นอยู่กับว่าการเปลี่ยนแปลงนั้นกระทบ “รายการที่ล็อกไว้” ในข้อตกลงทางเทคนิคหรือไม่ หากข้อตกลงระบุเกรดวัสดุ + ซัพพลายเออร์ + แหล่งผลิต การล็อกล็อตผง ขีดจำกัดสูงสุดของสัดส่วนผงรีไซเคิล เตาอบชุบความร้อนที่ระบุ หรือวิธีทดสอบที่ระบุ การเปลี่ยนแปลงใด ๆ ของฟิลด์เหล่านี้ถือเป็นเรื่องที่ต้องได้รับการอนุมัติเป็นลายลักษณ์อักษรจากลูกค้า หากข้อตกลงระบุเพียงตัวชี้วัดสมรรถนะและเกณฑ์การรับมอบ และการทวนสอบ A/B/C สามารถพิสูจน์ได้ว่าทั้งสถานะเดิมและใหม่เป็นไปตามเกณฑ์ ก็สามารถปิดวงจรภายในและเก็บหลักฐานในบันทึกล็อตได้ แต่เอกสารการจัดส่งต้องคงความสามารถในการตรวจสอบย้อนกลับไว้ เงื่อนไขการจัดซื้อควรกำหนดล่วงหน้าถึงระยะเวลาแจ้ง PCN ล่วงหน้า (ปกติ 30–90 วัน และกรณียุติการผลิต/EOL แนะนำไม่น้อยกว่า 120 วัน) ช่วงเวลาสั่งซื้อครั้งสุดท้าย ภาระหน้าที่ในการแนบตัวอย่างและ COA การห้ามจ้างช่วงต่อเป็นค่าเริ่มต้น การเปลี่ยนแปลงคุณลักษณะสำคัญที่ห้ามดำเนินการฝ่ายเดียว และขอบเขตความรับผิดชอบต่อค่าใช้จ่ายจากการทดสอบซ้ำ งานแก้ไข หรือความสูญเสียด้านกำหนดส่งอันเกิดจากการไม่แจ้ง การกำหนดเช่นนี้ช่วยเปลี่ยนข้อโต้แย้งว่า “ซัพพลายเออร์เปลี่ยนล็อตโดยไม่บอก” ให้เป็นข้อกำหนดที่บังคับใช้ได้
6. รายการตรวจสอบสำหรับการนำไปใช้และรูปแบบความล้มเหลวที่พบบ่อย
ฟิลด์ขั้นต่ำของบัญชีรายการ: หมายเลข PCN รหัสซัพพลายเออร์ รหัสวัสดุ ประเภทการเปลี่ยนแปลง สาเหตุอ้างอิง 4M1E ระดับ A/B/C ล็อต/วันที่มีผลบังคับใช้ หมายเลขรายงานการทวนสอบ หมายเลข ECN ภายใน หมายเลขเอกสารการดำเนินการสต็อก หมายเลขการอนุมัติจากลูกค้า บันทึกการยกเลิกเอกสารเวอร์ชันเดิม ผลการตรวจเข้มงวดล็อตแรก และวันที่ปิดงาน ด่านควบคุม 5 ขั้น: D1 ฝ่ายจัดซื้อรับเอกสารและกำหนดหมายเลข; D2 ฝ่ายเทคนิค/คุณภาพจัดระดับร่วมกัน; D3 ทวนสอบและล็อกเวอร์ชันข้อมูลหลักของวัสดุ; D4 แยกสต็อก งานระหว่างผลิต และล็อตตรวจสอบ; D5 ทบทวนผลภายใน 30 วันหลังปล่อยล็อตแรก รูปแบบความล้มเหลวที่พบบ่อยมี 5 ประการ: เก็บ PCN เป็นอีเมลใบเสนอราคาโดยไม่เข้าสู่เอกสารควบคุม; ตรวจเฉพาะ COA ของซัพพลายเออร์แต่ไม่ตรวจสายโซ่กระบวนการขององค์กร; ระบุล็อตมีผลบังคับใช้ว่า “เริ่มเดือนหน้า” จนทำให้ผงปะปนในกระบอกเดียวกัน; ข้อตกลงทางเทคนิคของลูกค้าล็อกแหล่งผลิตของซัพพลายเออร์ แต่ภายในปล่อยผ่านโดยถือว่า “เกรดเทียบเท่า”; และหลังปิด PCN แล้ว ชุดพารามิเตอร์เดิมยังสามารถเรียกใช้จากอุปกรณ์ได้ ให้สุ่มเลือก PCN ที่ปิดแล้ว 1–2 รายการทุกสัปดาห์เพื่อฝึกตรวจสอบย้อนกลับ โดยกำหนดให้สามารถย้อนจากชิ้นงานสำเร็จรูปใดก็ได้ไปยังหมายเลข PCN, COA ล็อตเดิม/ใหม่, รายงานการทวนสอบ และบันทึกการอนุมัติ ภายใน 30 นาที โดยตั้งเป้าอัตราการผ่านครั้งเดียวไม่น้อยกว่า 95%
สรุป
คุณค่าทางวิศวกรรมของหนังสือแจ้งการเปลี่ยนแปลงทางวิศวกรรมจากซัพพลายเออร์ไม่ได้อยู่ที่ “การได้รับเอกสาร” แต่อยู่ที่การเปลี่ยนแปลงภายนอกให้เป็นวัตถุที่ควบคุมได้: มีหมายเลขเฉพาะ มีสาเหตุอ้างอิง 4M1E มีการจัดระดับ A/B/C มีการทวนสอบความเทียบเท่า มีล็อตมีผลบังคับใช้และสถานะสต็อก 4 สี มีขอบเขตการอนุมัติจากลูกค้า และมีห่วงโซ่หลักฐานที่ตรวจสอบย้อนกลับได้ ด้วยวิธีนี้ lantu3D จึงสามารถรักษาวัสดุ กระบวนการ การตรวจสอบ การส่งมอบ และเงื่อนไขทางการค้าให้อยู่ในห่วงโซ่วงจรชีวิตเดียวกัน เพื่อให้การเปลี่ยนแปลงของซัพพลายเออร์ภายนอกไม่ทำลายความสอดคล้องตั้งแต่การออกแบบจนถึงการส่งมอบชิ้นงานจริง
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง