
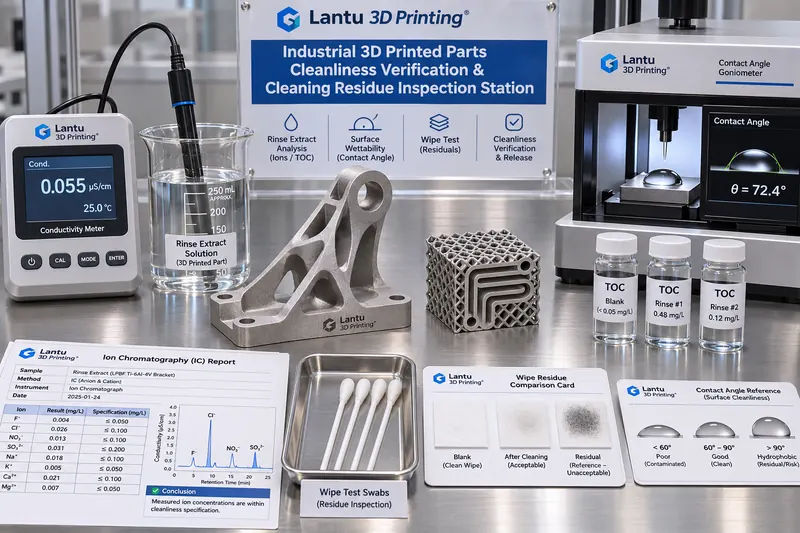
Введение: вымыть — не значит очистить; чистота перед поставкой должна быть подтверждаема
После удаления поддержек, пескоструйной обработки, ультразвуковой очистки и сушки металлические детали LPBF могут выглядеть чистыми, однако во внутренних каналах, ячейках решетчатых структур и на поверхностях контакта с поддержками все еще могут оставаться металлический порошок, поверхностно-активные вещества моющих средств, солевые ионы и масляные пленки СОЖ. Такие остатки не обязательно сразу влияют на отчет по размерам, но при последующем анодировании, гальваническом покрытии, склеивании, пайке или сборке могут проявиться как вздутие покрытия, недостаточная адгезия, микропротечки уплотнительных поверхностей и коррозия в эксплуатации. Например, в гидравлическом клапанном блоке из Ti6Al4V с конформными внутренними каналами повышенное содержание хлорид-ионов после очистки часто приводит к тому, что после 96 часов испытаний в солевом тумане точечная коррозия сначала возникает на изгибах каналов, а не на внешней поверхности. Проблема в том, что на большинстве производств процедура очистки ограничивается действиями вроде «мыть несколько минут, сменить воду несколько раз», без доказательств того, почему данная деталь считается чистой и может ли она быть подписана к передаче на следующую операцию. lantu3D рассматривает путь от чертежа до поставки физического изделия как управление полным жизненным циклом: чистота — это не операция, а проверяемый статус выпуска.
I. Сначала определите остатки как измеряемые объекты, а не как описательное понятие
Первый шаг к подтверждаемому выпуску — разложить понятие «чисто» на четыре категории измеряемых загрязнений и соответствующие пути их переноса. Первая категория — твердые частицы: не удаленный порошок и абразив после пескоструйной обработки; риск заключается в закупорке каналов и повреждении сопрягаемых поверхностей. Вторая — ионные остатки от моющих средств, водопроводной воды и следов пота; особое внимание уделяется Cl⁻, Na⁺ и SO₄²⁻, поскольку они создают риск электрохимической коррозии. Третья — органические остатки от СОЖ, антиадгезионных составов и жидкостей для ультразвуковой очистки, снижающие адгезию покрытий и прочность склеивания. Четвертая — нелетучий остаток NVR, то есть общая масса перечисленных веществ после сушки. Для каждой категории необходимо отдельно установить метод отбора проб, предел обнаружения и критерий приемки; нельзя заменять это формулировкой «визуально загрязнений нет». На практике рекомендуется сначала разделить детали по назначению на три класса чистоты: обычные конструкционные детали (G1), функциональные детали с покрытием или склеиванием (G2), а также работающие под давлением либо связанные с имплантацией детали с внутренними каналами (G3). Чем выше класс, тем больше точек отбора и критериев, что предотвращает избыточный контроль всех деталей по единому шаблону.
II. Сначала зафиксируйте метод отбора проб: экстракция, промывка, протирка и комплект из трех контролей
Достоверность критериев зависит от контроля самого метода отбора проб. Обычно применяются четыре метода: полная экстракция, при которой деталь погружают в заданный объем деионизированной воды, проводят ультразвуковую обработку или встряхивание в течение установленного времени и измеряют экстракт; промывка внутренних каналов заданным объемом деионизированной воды при фиксированных расходе и объеме со сбором выходящей жидкости; протирка поверхности предварительно смоченной безворсовой салфеткой по заданной площади 100 см² с последующим извлечением загрязнений; а также определение разности массы после сушки. Каждый отбор проб должен сопровождаться комплектом из трех контролей: холостой пробой — деионизированная вода той же партии, та же емкость и те же операции без детали; пробой с добавкой известного количества стандартного вещества для расчета извлечения; и параллельной пробой из двух смежных зон одной детали. Степень извлечения при добавке должна составлять 80–120%; в противном случае метод отбора или анализа считается недействительным, и эти данные нельзя использовать для выпуска. Объем жидкости V, время экстракции t, температура воды T и смоченная площадь поверхности детали A должны быть внесены в запись, поскольку все критерии концентрации в итоге необходимо пересчитывать в остаток на единицу площади, мкг/см², чтобы сопоставлять детали разных размеров.
III. Критерии и пороги: запишите «чисто» как пересчитываемые числовые значения
Рекомендуется создать таблицу классифицированных критериев и зафиксировать ее номер версии. Для функциональных деталей G2 можно использовать следующие ориентиры: увеличение электропроводности экстракта относительно холостой пробы Δκ ≤ 2 мкСм/см при 25 °C; общий органический углерод TOC ≤ 0,5 мг/л либо в пересчете ≤ 0,05 мкг/см²; по ионной хроматографии Cl⁻ ≤ 5 ppm и Na⁺ ≤ 2 ppm; NVR после протирки ≤ 0,1 мг/100 см²; разница между двумя последовательными взвешиваниями после сушки ≤ 0,05%; краевой угол воды ≤ 30° для экспресс-скрининга масляных пленок. Краевой угол применяется только для скрининга, но не как единственное основание для выпуска. Для деталей G3 с внутренними каналами дополнительно устанавливаются: мутность промывочной жидкости ≤ 1 NTU, число частиц размером ≥10 мкм не выше установленного предела, а разность Δκ между выходом и входом канала ≤ 1 мкСм/см, подтверждающая отсутствие заметных остатков в застойных зонах. Для каждого порога необходимо указать основание — номер пункта технического соглашения с заказчиком, номер внутреннего стандарта предприятия или версию применяемого стандарта — а также модель измерительного прибора и срок действия его калибровки. Пороги без источника являются лишь практическим опытом и не могут служить критерием при споре.
IV. Внутренние каналы и решетчатые детали: решение о выпуске определяет наиболее трудноочищаемая зона
Конформные каналы охлаждения, решетчатые прослойки и глубокие глухие отверстия — зоны повышенного риска потери контроля чистоты, поскольку в них трудно полностью заменить моющую жидкость, а порошок легко образует перемычки в углах. Инженерный подход состоит в предварительной верификации: по тому же пакету параметров и в той же ориентации печатают верификационную деталь с окнами для разрезания. После очистки ее вскрывают и отдельно отбирают пробы в трех точках: входной участок, изгиб в средней части и конечная глухая зона, определяя уровень остатков в наиболее неблагоприятной точке. Схема этой точки и последовательность отбора фиксируются в технологической карте; серийные детали обрабатываются с тем же объемом и расходом промывки без вскрытия каждой единицы. Для серийных деталей, которые нельзя разрезать, применяется трассерный метод: в жидкость финального ополаскивания вводится инертный трассер, а замещение считается достаточным лишь после снижения его концентрации в выходящей жидкости ниже установленной доли. При нескольких деталях в одной сборке отбора пробы по чистоте ведется отдельно по каждому номеру детали; запрещено представлять всю сборку одним образцом. При смене партии моющей жидкости или ультразвуковой ванны между партиями необходимо повторно подтвердить процесс на верификационной детали: это является триггером изменения, а не обычной ежедневной проверкой.
V. Доказательная цепочка и шлюзы выпуска: чистота — это статус, а не этикетка «годно»
Каждая запись о выпуске должна содержать как минимум шесть связанных полей: номер детали и номер партии; номер сборки build и хеш пакета параметров; класс чистоты G1/G2/G3; номер метода отбора и номера холостой пробы, пробы с добавкой и параллельной пробы; фактические значения по каждому критерию и результаты пересчета на единицу площади; данные испытателя, проверяющего и временные метки. Исходные данные должны сохраняться в соответствии с ALCOA+; экспортированные прибором кривые и хроматограммы архивируются вместе с записью, а не заменяются одной отметкой «годно». Рекомендуется использовать четыре уровня шлюзов: D1 — проверка достоверности отбора проб, включая степень извлечения и холостую пробу; D2 — построчное сравнение с критериями и присвоение статуса A/B/C; D3 — обработка отклонений и повторное испытание; D4 — подпись о выпуске и передача на следующую операцию. Статус A означает соответствие по всем показателям и прямой выпуск. Статус B означает незначительное превышение по одному показателю — не более чем в 1,2 раза выше порога и не по критическому показателю, такому как Cl⁻; допускается повторная очистка с удвоенным объемом и повторный отбор с удвоенным числом точек при совместном согласовании технологов, а выпуск возможен только после успешной повторной проверки. Статус C присваивается при превышении по критическому показателю, положительном результате по внутренним каналам или загрязненной холостой пробе: партия блокируется, а записи по чистоте всех build, изготовленных после последней подтвержденной точки соответствия, подлежат обратной проверке; выпуск с уступкой недопустим до получения подтверждающих данных о соответствии.
VI. Распространенные виды отказов и границы повторных испытаний
В контрольный лист следует включить пять часто встречающихся видов отказов: загрязнение самой холостой пробы, из-за которого становятся недействительными данные всей партии; неполное извлечение загрязнений из протирочной салфетки, вызывающее ложно заниженный NVR; недостаточная сушка, при которой вода учитывается как остаток; длительная работа без замены моющего раствора, вызывающая накопленное межпартийное загрязнение; а также вторичное загрязнение пылью при слишком долгом хранении образцов после отбора. Для повторных испытаний устанавливаются четкие границы: при статусе B допускается только одна повторная очистка с удвоенным режимом и одно повторное испытание; при повторном превышении статус немедленно переводится в C. Детали со статусом C нельзя выпускать по пониженному требованию из-за срочной потребности заказчика, равно как нельзя заменять повторное испытание внутренних каналов повторным контролем внешней поверхности. Записи по чистоте должны быть связаны по полям с инспекционной партией, образцами-спутниками термообработки, отчетами по адгезии покрытия и реестром метрологической прослеживаемости. Если ниже по процессу обнаруживаются вздутие покрытия или микропротечка уплотнения, соответствующую партию build, партию моющей жидкости, запись отбора проб и подписавшего выпуск сотрудника необходимо находить в течение 30 минут — в этом и заключается ценность доказательной цепочки.
VII. График внедрения и количественные показатели
Рекомендуется выполнить внедрение в течение 30 дней в три этапа. На первой неделе фиксируются классификация чистоты и версия таблицы критериев, завершаются калибровка приборов и валидация степени извлечения при добавке. На второй неделе для деталей G3 с внутренними каналами выполняются вскрытие верификационной детали и фиксация наиболее неблагоприятной точки. На третьей и четвертой неделях записи с шестью полями интегрируются в производственные заказы и инспекционные партии, после чего запускаются шлюзы D1–D4. На панели мониторинга достаточно шести проверяемых показателей: доля соответствующих отборов проб по степени извлечения; доля соответствующих холостых проб; доля статуса A при первом выпуске; доля успешных повторных проверок статуса B с первой попытки; время замыкания обратной проверки для статуса C; и доля успешных тренировок по обратному поиску за 30 минут с целевым значением ≥95%. Эти показатели оценивают не то, «стали ли мыть быстрее», а возможность независимой проверки данной системы принятия решений.
Заключение
Очистка — это действие, а выпуск по чистоте — доказательство. Разделение загрязнений на четыре измеряемые категории — частицы, ионы, органику и NVR — фиксация достоверности отбора посредством экстракции, промывки и протирки с комплектом из холостой пробы, пробы с добавкой и параллельной пробы, а затем применение классифицированных порогов Δκ, TOC, Cl⁻, NVR и краевого угла позволяют преобразовать формулировку «выглядит чистой» в конкретное утверждение: по какой версии критериев, в какой точке, по каким фактически измеренным значениям и кем подписан выпуск. Для металлических 3D-печатных деталей с внутренними каналами и решетчатыми структурами решение о выпуске должно определяться наиболее неблагоприятной точкой, а не внешней поверхностью; в этом состоит ключевое отличие данного подхода от обычной инструкции по очистке. Когда записи по чистоте позволяют взаимно проследить номер build, хеш пакета параметров, инспекционную партию и анализ последующих отказов, управление полным жизненным циклом от проектирования до поставки физического изделия, на котором акцентирует внимание lantu3D, действительно замыкается на последней операции.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.