
Введение: термочувствительность нельзя свести к словам «боится жары»
В управлении полным жизненным циклом lantu3D — от чертежа и проектирования до поставки физического изделия — печать, очистка и контроль детали еще не означают замкнутый цикл поставки. Образцы из фотополимерных смол, полимерные детали с неполной финишной полимеризацией, тонкостенные изделия с временными поддержками, функциональные детали с клеевыми соединениями или покрытиями, а также поставляемые вместе с ними смолы и калибровочные образцы обычно значительно чувствительнее к температуре и влажности при перевозке, чем плотные металлические детали. На практике проблема часто заключается не в том, что «никто не положил хладоэлемент», а в отсутствии определенного температурного окна перед отправкой: регистратор размещен снаружи коробки либо вплотную к источнику холода, а при приемке имеется лишь график, по которому невозможно решить, можно ли передавать данную партию на сборку, повторный контроль или приемку заказчиком. Кратковременный перегрев в закрытом кузове летом способен вызвать размерный дрейф полимерной детали, липкость поверхности или изменение степени постполимеризации; зимний цикл замораживания-оттаивания может превратить остаточную влагу после мойки, клеевой слой либо конденсат внутри упаковки в новый риск для качества. Цель цепочки поставки термочувствительных изделий состоит не в том, чтобы всегда поддерживать самую низкую температуру, а в преобразовании «допустимого воздействия» в измеримый, рассчитываемый и допускаемый по подписи инженерный критерий.
I. Сначала определите термочувствительный объект и температурное окно
Контроль термочувствительности следует начинать с классификации материала и состояния детали, а не с единой наклейки «хрупкое/боится жары» для всего заказа. Объекты поставки рекомендуется разделить на четыре категории: ① фотополимерные, инженерные смолы и детали с незавершенной постполимеризацией, для которых ключевыми являются контроль перегрева и УФ-воздействия; ② функциональные детали с клеевыми соединениями, заливкой, покрытием, пленкой либо остатками моющих средств во внутренних каналах, для которых критичны замораживание-оттаивание, конденсация и температурное циклирование; ③ образцы, образцы-свидетели и стандартные образцы для повторного контроля заказчиком, для которых необходимо контролировать влияние температуры на измерительную базу и состояние материала; ④ сопутствующие расходные материалы, такие как смолы, добавки и клеи, контролируемые по паспортам безопасности SDS и температурным диапазонам на этикетке поставщика. Для каждой категории в техническом соглашении или карте отгрузки должны быть зафиксированы три поля: допустимая нижняя температура T_min, допустимая верхняя температура T_max и правила допустимых кратковременных отклонений. Например, для определенного типа образцов из смолы можно установить стандартное окно 5–30 °C, кратковременное пребывание при 30–35 °C не более 30 минут и суммарно не более 2 часов, а при температуре ниже 5 °C — обязательную изоляцию и повторную проверку. Эти значения должны подтверждаться валидацией образцов или данными поставщика, а не копироваться из общих требований холодовой цепи.
II. Валидация упаковочного решения: от «положили хладоэлемент» к воспроизводимому температурному полю внутри контейнера
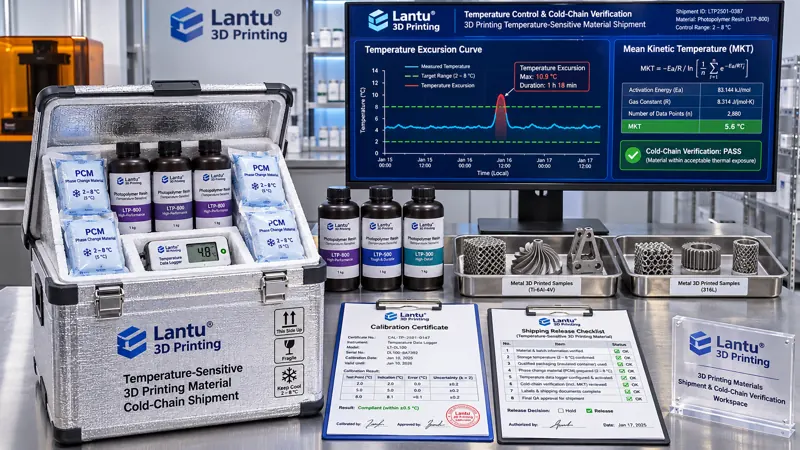
Термоконтейнеры, материалы с фазовым переходом (PCM), хладоэлементы или гелевые пакеты становятся инженерным решением только после валидации температурного распределения. При валидации необходимо разместить не менее трех измерительных точек: в геометрическом центре контейнера, в горячей точке возле стенки и в холодной точке возле источника холода. Летом и зимой следует провести по одному профилю с пустой тарой или имитационной нагрузкой; при необходимости дополнительно выполняется моделирование наиболее экстремального маршрута. Температура фазового перехода PCM должна соответствовать T_min/T_max; источник холода не должен соприкасаться с деталями напрямую, а равномерное температурное поле должно обеспечиваться перегородками, амортизирующими прокладками и воздухопроницаемыми изолирующими слоями. Рекомендуемый интервал регистрации составляет 1–5 минут; калибровочный сертификат должен быть действующим, а номер регистратора, положение измерительных точек, фотографии укладки, время запечатывания и номер отгрузочного документа должны быть связаны между собой. В отчете о валидации должны быть указаны скорость нагрева/охлаждения, время восстановления после открытия, наиболее неблагоприятная точка и температурный запас для типовой длительности перевозки. Если центральная точка соответствует требованиям, но горячая точка превышает верхний предел, решение не может считаться прошедшим валидацию. Для деталей с жидкостями или не полностью высушенными внутренними полостями в критерии также необходимо включить запас до точки росы, чтобы предотвратить конденсацию при открытии упаковки после приемки.
III. Количественная оценка отклонений: MKT, накопленное тепловое воздействие и трехстатусное решение
Оценка только по «максимальной температуре» после приемки легко приводит к неверным выводам. В инженерной практике одновременно следует учитывать три показателя: разовое превышение предела, суммарное время воздействия и среднюю кинетическую температуру MKT. MKT по зависимости типа Аррениуса преобразует различные температурные участки в одну эквивалентную температуру и подходит для оценки изменений материалов, чувствительных к скорости температурного воздействия. Она не заменяет модели отказов для всех материалов, но лучше поддается проверке, чем «отбраковка только по пику» или соответствие по среднему значению. При расчете должны быть зафиксированы константа энергии активации, интервал выборки, используемый участок данных и единицы измерения; вместе с исходной кривой необходимо сохранять версию алгоритма, способ обработки пропусков данных и хеш расчетной таблицы. Рекомендуется трехстатусная оценка A/B/C: статус A означает, что температура на всем протяжении находилась в окне и данные полны; применяется стандартный выпуск. Статус B означает кратковременное отклонение, однако MKT, накопленное время и повторный контроль внешнего вида/размеров отвечают заданным порогам; выпуск с отклонением визируется инженером по качеству, а границы применимости документируются. Статус C означает температуру ниже T_min, слишком длительное превышение верхнего предела, отказ регистратора, нарушение пломбы либо невозможность проследить измерительную точку; такие изделия обязательно изолируются и не могут быть использованы без повторного контроля и одобрения заказчика. В форме решения должно быть указано, кто и по какой версии критериев поставил подпись; устного подтверждения от логистического персонала недостаточно.
IV. Контрольные барьеры цепочки доказательств при отгрузке и приемке
Минимальный набор записей для термочувствительной поставки рекомендуется формировать из девяти полей: номер детали/партии, категория термочувствительности, версия температурного окна, версия упаковочного решения и номер отчета о валидации, номер регистратора и срок действия калибровки, схема измерительных точек, временные метки запечатывания и передачи, маршрут и перевозчик, хеш файла исходной кривой при приемке. Контрольные барьеры отгрузки D1–D4 включают: D1 — категория термочувствительности и окно зафиксированы; D2 — упаковочное решение валидировано для соответствующего сезона и длительности; D3 — состояние регистратора, заряд батареи, интервал выборки и фотографии измерительных точек соответствуют требованиям; D4 — подготовлены пломбы, упаковочный лист, контакты для сообщений об отклонениях и требования к возврату. Контрольные барьеры приемки D5–D7: сначала считывается кривая, затем упаковка открывается, либо она открывается в контролируемой среде согласно плану; проверяются пломбы, индикаторы удара/наклона и серийный номер регистратора; загружаются исходные данные и формируется лист решения A/B/C. При статусе B/C необходимо также сохранять фотографии расположения измерительных точек внутри коробки, результаты повторного контроля внешнего вида и критических размеров, а при необходимости — выборочные данные по вязкости смолы или характеристикам, связанным с температурой стеклования, а также решение заказчика по дальнейшим действиям. Записи должны соответствовать ALCOA+: быть атрибутируемыми, разборчивыми, своевременными, исходными и точными; при этом полный пакет температурных доказательств должен находиться по серийному номеру детали в течение 30 минут, а целевой показатель успешного поиска с первого раза должен составлять не менее 95%.
V. План внедрения и распространенные виды отказов
Внедрение можно провести за четыре недели. На первой неделе создаются словарь категорий термочувствительности, основные данные температурных окон и перечень запрещенных совместных упаковок. На второй неделе выполняется валидация температурного распределения упаковки для летнего и зимнего периода, определяются наиболее неблагоприятные точки и конфигурация PCM. На третьей неделе регистраторы, схемы измерительных точек, пломбы, хеши кривых и листы решения A/B/C встраиваются в процессы отгрузки и приемки, а в системе настраиваются блокировки D1–D7. На четвертой неделе проводится одно испытание на реальном маршруте и одно испытание с намеренным разрывом цепочки для проверки замены данных, изоляции, повторного контроля и уведомления заказчика. К типичным отказам относятся: размещение регистратора на источнике холода, из-за чего кривая не представляет температуру детали; учет только максимальной температуры без анализа низкотемпературного замораживания-оттаивания; выбор PCM без учета сезона и длительности маршрута; отсутствие привязки файла кривой к номеру партии, из-за чего невозможно доказать, к какой коробке он относится; выпуск со статусом B без повторного контроля и одобрения заказчика; а также трактовка «термочувствительности» только как требования к складскому хранению без включения в единый температурный учет перевозки, перегрузки, временного хранения и ожидания до приемки заказчиком. lantu3D рассматривает такие записи как часть цепочки поставки от проектирования до физического изделия: температурные доказательства являются не логистическим приложением, а условием подтверждения детали, допуска к следующей операции или сборке у заказчика.
Заключение
Управляемость поставки термочувствительных изделий обеспечивают три фактора: сначала определяется окно, затем валидируется упаковка, а отклонения становятся оцениваемыми. Только связав в единую цепочку T_min/T_max, температурное распределение PCM, MKT и накопленное воздействие, статусы A/B/C, барьеры D1–D7, девятиполевой пакет доказательств и механизм обратного поиска ALCOA+, можно перейти от подхода «положили хладоэлемент» к ответам на вопросы: допустима ли температура, которую пережила данная партия, на каком основании она выпущена и можно ли воспроизвести расчет в спорной ситуации. Для поставок малых партий разнообразных 3D-печатных изделий этот подход ценнее простого увеличения затрат на упаковку: он превращает температурные изменения из черного ящика поставки в проверяемые, улучшаемые и совместно подтверждаемые с заказчиком инженерные данные.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.