
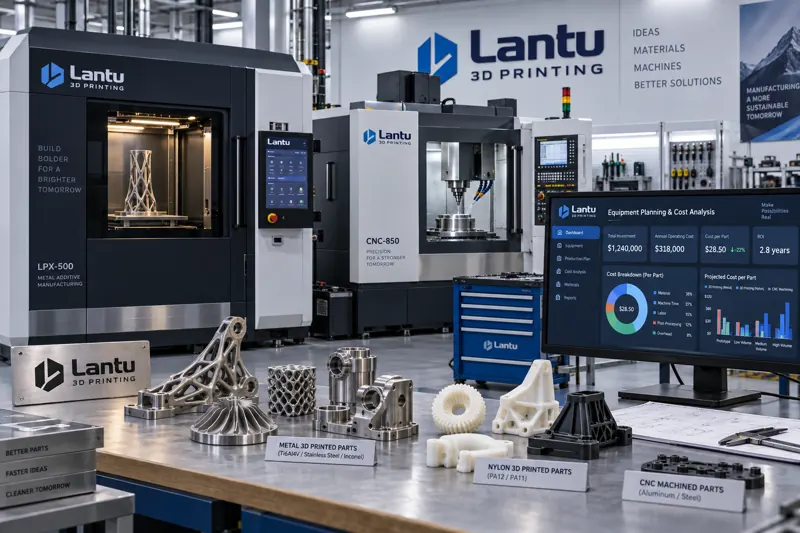
Введение: почему инвестиционное решение по оборудованию определяет жизнеспособность бизнеса 3D-печати
Многие производственные компании, впервые сталкиваясь с 3D-печатью, думают: «Купим один станок и попробуем». Но когда заказы переходят от прототипов к мелкосерийному производству, а потребности — от одного материала к нескольким технологиям, фактическая отдача от оборудования часто оказывается ниже ожиданий. В одних цехах простаивает более 60% парка машин, в других неверный выбор оборудования приводит к задержкам поставок и нестабильному качеству. Инвестиции в оборудование — это не просто закупка, а системная оценка производственной мощности, технологического маршрута, структуры затрат и ритма поставок. На основе опыта lantu3D Printing в работе с тысячами корпоративных клиентов мы предлагаем методику выбора оборудования: от расчёта мощности до оценки TCO, то есть совокупной стоимости владения, чтобы инженеры и закупочные команды тратили бюджет действительно эффективно.
1. Сначала рассчитайте реальную потребность в производственной мощности
Выбор оборудования начинается не с поиска машины с красивыми характеристиками, а с количественной оценки реальной потребности. Мы рекомендуем сформировать базу требований по трём направлениям:
1. Среднемесячное количество деталей и коэффициент пиковых нагрузок.Проанализируйте заказы за последние 6 месяцев, возьмите средний месячный объём и умножьте его на коэффициент 1,3–1,5 с учётом сезонности, праздников и концентрированных заказов клиентов. Например, если среднемесячно печатается 2000 деталей, а коэффициент пика равен 1,4, проектная мощность должна составлять 2800 деталей в месяц, чтобы избежать перегрузки в высокий сезон.
2. Время на одну деталь и степень параллельной загрузки.Время производства сильно зависит от технологии: SLA-печать фотополимером детали размером около 150 мм занимает примерно 6–10 часов; SLS-печать нейлона требует 12–18 часов на полный объём камеры, но позволяет одновременно загрузить десятки деталей; FDM обычно медленнее и требует значительной постобработки опор. Через формулу «эквивалентное время на деталь × количество» можно определить нужное число машин и оптимальный размер камеры или платформы.
3. Комбинация материалов и технологий.Если клиентам одновременно нужны прозрачные детали, ударопрочные элементы и металлические компоненты, одна машина не закроет все задачи. Технологические маршруты следует разделять по семействам материалов и не покупать дорогостоящую специализированную установку ради небольшого числа особых деталей. lantu3D Printing рекомендует переходную модель «аутсорсинг + собственная ключевая технология», а закупку оборудования выполнять только тогда, когда заказы по конкретному материалу достигнут устойчивого критического объёма.
2. Сопоставление технологического маршрута: не допускайте расхождения возможностей и потребностей
Самая частая ошибка при инвестициях в оборудование — несоответствие возможностей машины реальным задачам. Рассмотрим типовые ситуации:
Сценарий A: покупка металлической SLM-системы для бизнеса, где основную долю составляют нейлоновые прототипы.Металлическая печать имеет высокую себестоимость детали и длинную цепочку постобработки: проволочная резка, горячее изостатическое прессование, термообработка. Если 90% заказов — функциональные детали из нейлона, срок окупаемости SLM-оборудования резко увеличится. Правильнее сначала закрыть основной спрос через SLS, а металлические детали отдавать на субподряд до тех пор, пока месячный объём по металлу не превысит критический уровень.
Сценарий B: использование FDM как основной технологии для высокоточных промышленных деталей.У FDM заметна слоистость, а размерная стабильность обычно ниже, чем у SLA или SLS. Если клиент требует допуск ±0,1 мм и чистую поверхность, FDM будет регулярно приводить к доработкам и браку. Высокоточные детали лучше переводить на SLA или SLS, а FDM использовать для черновых прототипов, оснастки и приспособлений.
Сценарий C: недооценка доли постобработки и контроля качества.Многие компании включают в бюджет только принтер, а затем сталкиваются с тем, что пескоструйная обработка, шлифование, окрашивание, CNC-доводка, КИМ и оптический контроль становятся узким местом. В итоге основное оборудование простаивает в ожидании постобработки. Практическое правило: бюджет на постобработку и контроль должен составлять 40–60% от бюджета на печатные установки.
3. TCO — совокупная стоимость владения: цена покупки является лишь верхушкой айсберга
Инвестиционное решение должно приниматься с позиции TCO, а не только по закупочной цене. lantu3D Printing предлагает разделять затраты на пять уровней:
① Закупка:основная машина, опции, монтаж и пусконаладка. Обычно это лишь 30–45% совокупной стоимости владения.
② Расход материалов:фотополимерные смолы, нейлоновый порошок, металлический порошок, поддерживающие материалы. Например, в SLS незапечённый порошок PA12 можно повторно использовать 4–6 раз, а коэффициент регенерации напрямую влияет на себестоимость детали. При грамотном управлении расходы на материал можно снизить более чем на 30%.
③ Энергопотребление и газовая инфраструктура:SLS требует длительного поддержания температуры с постоянной мощностью около 2000–3500 Вт, а в металлическом SLM скрытыми крупными статьями становятся лазерная система и инертная атмосфера в камере построения — аргон или азот. Средняя SLM-система может потреблять аргона на несколько тысяч юаней в месяц.
④ Персонал и обслуживание:операторы, очистка порошка, постобработка, обслуживание оборудования, включая ракели и калибровку лазера. Автоматизированные системы подачи и очистки порошка повышают первоначальные затраты, но могут снизить потребность в персонале на одну машину с 1,5 человека до 0,5 человека.
⑤ Потери от простоя:отказ критических узлов, таких как лазерный источник или сканатор, приводит к остановке производства. При выборе оборудования следует учитывать гарантийный срок, наличие запасных частей и среднее время восстановления MTTR. Для ключевых линий стоит предусмотреть резервирование или сервис с быстрым реагированием.
Только суммирование всех пяти уровней позволяет получить реальную «стоимость владения на одну деталь» и сравнить её с ценой аутсорсинга, чтобы понять, есть ли смысл переносить производство внутрь компании.
4. Модель оценки отдачи: срок окупаемости и коэффициент загрузки
Модель принятия решений, которую мы применяем для клиентов, включает три показателя:
1. Срок окупаемости Payback.Срок окупаемости = общий объём инвестиций в оборудование ÷ ежемесячная чистая экономия, то есть разница между собственной себестоимостью и стоимостью аутсорсинга. Для большинства промышленных сценариев здоровым диапазоном является 12–24 месяца; если показатель превышает 36 месяцев, необходимо заново проверить устойчивость спроса.
2. Коэффициент загрузки в точке безубыточности.Пусть F — сумма месячной амортизации и постоянных затрат, а m — валовая маржа на одну деталь. Тогда безубыточный объём = F ÷ m. Если этот объём ниже 70% от рассчитанной реальной месячной мощности, у оборудования есть запас прочности. Если он выше фактической мощности, прибыльность будет зависеть от привлечения внешних заказов, что резко повышает риск.
3. Анализ чувствительности.Проведите стресс-тест по трём сценариям: колебание цен на материалы, падение объёма заказов на 20%, снижение выхода годных деталей до 90%. Если в любом сценарии срок окупаемости удваивается, инвестицию лучше отложить или выбрать облегчённую модель активов: аутсорсинг плюс аренда оборудования.
lantu3D Printing помогала одному производителю медицинских изделий: первоначальный план предусматривал прямую покупку двух SLS-систем, но расчёт показал, что реальный месячный объём обеспечит только 58% загрузки, а срок окупаемости превысит 40 месяцев. После перехода к схеме «одна SLS-система + гибкая мощность субподрядчиков» срок окупаемости сократился до 16 месяцев, а в пиковый сезон компании не потребовалось тяжёлое расширение активов.
5. Практические рекомендации и типичные ловушки
Ловушка 1: платить за демонстрационные образцы.Демо-детали поставщиков часто печатаются на оптимальных параметрах и специально выбранных моделях, поэтому не отражают стабильность в повседневной серии. Перед решением потребуйте тестовую печать ваших реальных деталей и прогон не менее трёх последовательных партий для проверки выхода годной продукции.
Ловушка 2: игнорирование помещения и соответствия нормам.Металлическая печать связана с требованиями по взрывозащите порошковой пыли, вентиляции, обработке отходящих газов и хранению аргона. Нейлоновый порошок требует контроля предельно допустимого профессионального воздействия. Если заранее не решить вопросы площадки и экологической оценки, запуск производства может оказаться невозможным. В бюджете следует зарезервировать 10–15% на модернизацию помещений и экологическую инфраструктуру.
Ловушка 3: недооценка цифровизации и системы планирования.Чем больше оборудования, тем сложнее диспетчеризация. Внедрение MES или системы планирования может поднять загрузку оборудования с 55% до более чем 80%, и такой эффект часто выгоднее покупки ещё одной машины. Платформа производства по запросу lantu3D Printing объединяет многотехнологичное оборудование и внешние мощности в единую систему планирования, позволяя клиентам получать гибкие поставки при минимальной загрузке собственных активов.
Контрольный список перед решением:① реальная месячная мощность и пиковые нагрузки количественно рассчитаны; ② технологические маршруты и комбинации материалов сопоставлены; ③ построена модель пяти уровней TCO; ④ срок окупаемости и коэффициент безубыточной загрузки соответствуют целям; ⑤ стресс-тест пройден; ⑥ помещение, нормативное соответствие и цифровое планирование готовы. Только когда все шесть пунктов «зелёные», можно подписывать закупку.
Заключение
Суть инвестиционного решения по оборудованию для 3D-печати — заменить интуитивный подход «купить по характеристикам» системным расчётом мощности и полной стоимости. Сначала оцените спрос, затем подберите технологию, рассчитайте TCO, проверьте срок окупаемости и загрузку, после этого выполните стресс-тест и проверку соответствия площадки и планирования. Такая методика помогает компаниям превращать оборудование в устойчивую производственную способность без чрезмерной нагрузки на денежный поток. Для направлений с нестабильным или сильно колеблющимся спросом более надёжным решением часто становится лёгкая модель активов: собственная ключевая технология плюс гибкая субподрядная мощность.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.