
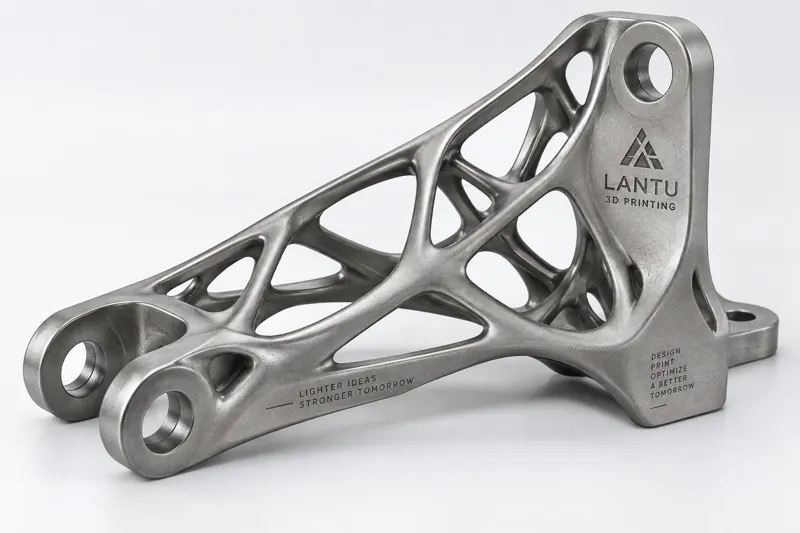
Введение: почему снижать массу становится всё труднее и всё важнее
В аэрокосмической отрасли, робототехнике и высокотехнологичном оборудовании каждый дополнительный килограмм массы конструкции часто означает многократные затраты по энергопотреблению, теплоотводу и инерции. Традиционное облегчение опирается на эмпирическое удаление материала и утолщение рёбер, но когда деталь должна удовлетворять множеству режимов нагружения и ограничений, запас для ручного проектирования быстро исчерпывается. Топологическая оптимизация (Topology Optimization) передаёт вопрос «где размещать материал» математическому решателю: при заданном проектном пространстве, нагрузках и ограничениях она максимизирует жёсткость или минимизирует податливость, оставляя материал только там, где он действительно работает.
Настоящий перелом обеспечила 3D-печать. Традиционные методы вычитательного производства и формовки с трудом и высокой стоимостью изготавливают свободные поверхности и внутренние решётки, часто возникающие в результатах топологической оптимизации, тогда как аддитивное производство практически не ограничено такими геометрическими барьерами. lantu3D рассматривает топологическую оптимизацию как ключевое звено «от проектного замысла до физической поставки», а не просто как выпуск чертежа.
1. Ключевой принцип топологической оптимизации: материал следует за нагрузкой
Наиболее распространённый подход использует метод переменной плотности (SIMP): проектная область дискретизируется в конечно-элементную сетку, каждому элементу присваивается относительная плотность от 0 до 1, а затем итерационно решается задача с ограничением по объёмной доле материала, обычно 15%–30%, и целью минимизации податливости конструкции. Решатель многократно «размывает» области с низкими напряжениями, оставляя в итоге непрерывный несущий каркас.
В инженерной практике важно соблюдать три границы: во-первых, минимальный размер элемента конструкции обычно задаётся на уровне 2–4 мм, чтобы избежать слишком тонких нависающих участков при печати; во-вторых, ограничения симметрии и извлечения из формы нужно указывать заранее, иначе результат будет невозможно корректно доработать; в-третьих, необходимо учитывать взвешивание нескольких режимов нагружения, чтобы оптимизация под одну нагрузку не ухудшила поведение в других направлениях. В одном из примеров для предплечья коллаборативного робота алюминиевая деталь с исходной толщиной стенки 6 мм после топологической оптимизации была преобразована в каркас переменного сечения, а масса снизилась примерно на 38%.
2. Замкнутый цикл проектирования на основе моделирования: от облака плотности к технологичной геометрии
Результат топологической оптимизации — это «облако плотности», а не готовая деталь. Для внедрения требуется трёхэтапная реконструкция: сначала выполняется сглаживание с сохранением формы, при котором алгоритмы сглаживания устраняют шахматные артефакты и зубчатость; затем накладываются производственные ограничения по минимальной толщине стенки и минимальному размеру отверстий и пазов, чтобы тонкие, как волос, соединения были утолщены до печатаемого порога — для металлической SLM-печати рекомендуемая толщина сплошной стенки составляет ≥ 1,2 мм; наконец выполняется проверка технологического направления: фиксируется оптимальная ориентация печати, при которой крупные нависающие поверхности обращены вниз, а стержни решётки по возможности растут под углом 45° для сокращения поддержек.
Наиболее часто здесь упускают повторный анализ (Re-analysis): сглаженную геометрию необходимо снова передать в конечно-элементную модель и подтвердить, что потеря жёсткости не превышает 5%. Перед поставкой lantu3D сравнивает оптимизированную деталь с базовой конструкцией в одинаковых режимах нагружения и предоставляет таблицу сопоставления перемещений, напряжений и коэффициентов запаса, чтобы избежать ситуации «выглядит легче, но на деле стало слабее».
3. Внедрение 3D-печати: решётки, толщины стенок и параметры
На этапе производства топологический каркас часто комбинируется с решётчатым заполнением: в полости, не являющиеся основными несущими зонами, внедряется объёмно-центрированная кубическая решётка (BCC) с диаметром стержней 2–4 мм и размером ячейки 8–15 мм, что позволяет дополнительно снизить массу на 20%–40% почти без потери жёсткости. Металлические детали изготавливаются методом SLM (селективное лазерное плавление); окно параметров с толщиной слоя 30–40 мкм, мощностью лазера 200–370 Вт и скоростью сканирования 800–1200 мм/с позволяет сбалансировать плотность, целевое значение ≥ 99,5%, и качество поверхности. Нейлоновые детали производятся методом SLS, при этом температура порошкового слоя поддерживается на уровне 170–175 °C, а толщина слоя составляет 0,1–0,15 мм.
Стратегия поддержек определяет стоимость постобработки: топологическая деталь должна быть по возможности самонесущей; области с углом нависания более 45° могут печататься без поддержек. Там, где поддержки неизбежны, предпочтение следует отдавать решётчатым или древовидным поддержкам, поскольку их легче удалять, сохраняя однородность поверхности.
4. Верификация и типовое применение: кронштейн дрона с уменьшением массы на 35%
Рассмотрим пример моторного кронштейна промышленного дрона: исходная алюминиевая деталь, изготовленная на CNC, весила 320 г, а коэффициент концентрации локальных напряжений в нескольких режимах нагружения достигал 2,7. После топологической оптимизации конструкция была реконструирована как каркас переменного сечения из титанового сплава Ti6Al4V, изготовленный SLM, с локальной BCC-решёткой; толщина сплошных стенок была унифицирована до 1,5 мм, а направление печати выбрано вертикально вдоль главной оси нагрузки. Постобработка ограничилась пескоструйной обработкой и анодированием. Итоговая масса составила 208 г, снижение массы — 35%, первая собственная частота увеличилась на 12%, а коэффициент усталостного запаса вырос с 1,4 до 2,1. Срок от оптимизации до поставки первой детали составил около 9 дней, что значительно быстрее варианта с изготовлением оснастки.
5. Ключевые моменты внедрения и список типичных ошибок
Чтобы топологическая оптимизация стала реальным производственным инструментом, рекомендуется следовать следующему списку: ① точно определить реальные нагрузки и граничные условия — лучше задать меньше ограничений, чем задать неверные; ② начинать с объёмной доли 25% и постепенно ужесточать её, наблюдая за точкой перелома характеристик; ③ уже на этапе оптимизации включать ограничения по минимальному размеру элемента и направлению печати; ④ после сглаживания обязательно выполнять повторный анализ, а при отклонении жёсткости более 5% возвращать модель на доработку; ⑤ применять решётки только в неосновных несущих зонах, сохраняя главные пути передачи нагрузки сплошными; ⑥ после печати проводить выборочный контроль критических размеров и плотности, например с помощью КТ или микроскопии, чтобы подтвердить отсутствие дефектов несплавления.
Заключение
Топологическая оптимизация — это не «волшебный инструмент автоматической генерации чертежей», а процесс кодирования инженерных решений в математический решатель. Её истинная ценность раскрывается благодаря геометрической свободе 3D-печати: каждый грамм материала размещается на пути передачи нагрузки. lantu3D включает топологическую оптимизацию в замкнутый цикл «проектирование — моделирование — производство — верификация», помогая предприятиям превращать облегчение конструкции из лозунга в поставляемую физическую деталь без ущерба для надёжности.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.