
Introdução: peças sensíveis à temperatura não se resolvem apenas dizendo que «temem o calor»
Na gestão do ciclo de vida completo da lantu3D, do projeto à entrega física, concluir a impressão, a lavagem e a inspeção de uma peça não significa que o ciclo de entrega esteja encerrado. Protótipos de resina fotopolimérica, peças poliméricas insuficientemente pós-curadas, peças de parede fina com suportes temporários, componentes funcionais com colagem ou revestimento, bem como resinas consumíveis e corpos de prova de calibração enviados junto, são geralmente muito mais sensíveis à temperatura e à umidade de transporte do que peças metálicas densas. Na prática, o problema comum não é «ninguém colocou bolsas de gelo», mas sim a ausência de uma janela térmica definida antes da expedição, o registrador posicionado fora da caixa ou junto à fonte fria e, no recebimento, a existência de apenas uma curva sem possibilidade de determinar se o lote ainda pode seguir para montagem, reinspeção ou aceitação pelo cliente. Uma exposição breve a alta temperatura em um compartimento de veículo fechado no verão pode causar deriva dimensional, pegajosidade superficial ou alteração do grau de pós-cura de peças em resina; um ciclo de congelamento e descongelamento no inverno pode transformar resíduos aquosos de lavagem, camadas de adesivo ou condensação interna da embalagem em novos riscos de qualidade. O objetivo da cadeia de entrega de itens termossensíveis não é manter a temperatura sempre no menor nível possível, mas transformar a «exposição permitida» em critérios de engenharia mensuráveis, calculáveis e passíveis de liberação formal.
I. Definir primeiro os objetos termossensíveis e a janela de temperatura
O controle térmico deve começar pela classificação do material e do estado da peça, e não pela aplicação de uma única etiqueta de «frágil/sensível ao calor» a todo o pedido. Recomenda-se dividir os objetos de entrega em quatro categorias: ① resinas fotopoliméricas, resinas de engenharia e peças não completamente pós-curadas, com foco no controle de alta temperatura e exposição UV; ② peças com colagem, encapsulamento, revestimento, filme aplicado ou canais internos com resíduos de lavagem, com foco em congelamento/descongelamento, condensação e ciclos térmicos; ③ corpos de prova, amostras de forno e amostras-padrão destinados à reinspeção do cliente, com foco no impacto da temperatura sobre referências de medição e estado do material; ④ consumíveis enviados junto, como resinas, aditivos e adesivos, controlados conforme a FDS e a faixa de temperatura indicada pelo fornecedor. Para cada categoria, três campos devem ser congelados no acordo técnico ou cartão de expedição: limite inferior de temperatura permitido T_min, limite superior permitido T_max e regra de desvio de curta duração permitida. Por exemplo, uma categoria de amostras em resina pode ter uma janela normal de 5–30 °C, permitir 30–35 °C por no máximo 30 minutos e por um total acumulado de até 2 horas, enquanto temperaturas abaixo de 5 °C acionam isolamento e reinspeção. Esses valores devem ser confirmados por validação em amostras ou dados do fornecedor; não se devem copiar simplesmente limites genéricos de cadeia fria.
II. Validação da solução de embalagem: de «colocamos uma fonte fria» para «o campo de temperatura interno é reproduzível»
Caixas isotérmicas, materiais de mudança de fase (PCM), bolsas de gelo ou pacotes de gel só constituem uma solução de engenharia após validação da distribuição de temperatura. Durante a validação, devem ser dispostos ao menos três pontos de medição: o centro geométrico da caixa, um ponto quente próximo à parede da caixa e um ponto frio próximo à fonte fria. Deve-se executar um perfil com carga vazia ou simulada tanto no verão quanto no inverno e, quando necessário, complementar com uma simulação de rota extrema. A temperatura de mudança de fase do PCM deve corresponder a T_min/T_max. A fonte fria não pode tocar diretamente as peças; divisórias, revestimentos de amortecimento e camadas de isolamento respiráveis devem criar um campo térmico uniforme. Recomenda-se um intervalo de amostragem de 1–5 minutos, certificados de calibração válidos e vinculação entre o número do registrador, a posição do ponto de medição, fotos da embalagem, horário de selagem e número da ordem de expedição. O relatório de validação deve apresentar as taxas de aquecimento/resfriamento, o tempo de recuperação após abertura, a posição mais desfavorável e a margem térmica durante uma duração típica de transporte. Se o ponto central estiver conforme, mas o ponto quente exceder o limite superior, a solução não poderá ser aprovada. Para peças com líquidos ou cavidades internas não completamente secas, a margem em relação ao ponto de orvalho também deve constar dos critérios, evitando condensação no instante da abertura no recebimento.
III. Quantificação de desvios: MKT, exposição térmica acumulada e classificação em três estados
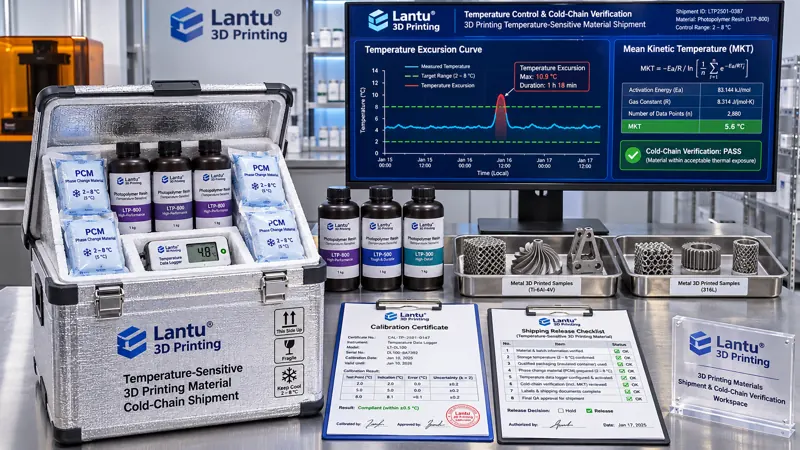
Considerar somente a «temperatura máxima» no recebimento pode levar a julgamentos incorretos. Em engenharia, devem ser avaliados simultaneamente três indicadores: ultrapassagem pontual de limite, tempo acumulado de exposição e temperatura cinética média (MKT). A MKT utiliza uma relação do tipo Arrhenius para converter segmentos de temperaturas diferentes em uma temperatura equivalente, sendo adequada para avaliar alterações de materiais sensíveis à taxa térmica. Ela não substitui todos os modelos de falha de materiais, mas é mais auditável do que reprovar apenas pelo pico ou aprovar apenas pela média. No cálculo, devem ser fixados a constante de energia de ativação, o intervalo de amostragem, o segmento de dados válido e as unidades; a curva bruta, a versão do algoritmo, o tratamento de dados ausentes e o hash da planilha de cálculo devem ser retidos como evidência. Recomenda-se uma classificação em estados A/B/C: o estado A abrange todo o percurso dentro da janela e com dados completos, permitindo liberação normal; o estado B corresponde a desvio breve, porém com MKT, tempo acumulado e reinspeção visual/dimensional dentro dos limites predefinidos, permitindo liberação sob concessão mediante coassinatura do engenheiro de qualidade e registro dos limites de aplicação; o estado C inclui temperaturas abaixo de T_min, excesso prolongado acima do limite, falha do registrador, anomalia do lacre ou impossibilidade de rastrear os pontos de medição, exigindo isolamento e proibindo o uso sem reinspeção e aprovação do cliente. A tabela de decisão deve indicar «quem assina segundo qual versão de critério»; não pode haver confirmação verbal por pessoal de logística.
IV. Controles da cadeia de evidências na expedição e no recebimento
O conjunto mínimo de registros para a cadeia de entrega termossensível deve conter nove campos: número da peça/número do lote, categoria de sensibilidade térmica, versão da janela de temperatura, versão da solução de embalagem e número do relatório de validação, número do registrador e validade da calibração, desenho de disposição dos pontos de medição, carimbos de data e hora de selagem e transferência de custódia, rota de transporte e transportadora, e hash do arquivo de curva bruta de recebimento. Os controles de expedição D1–D4 são: D1, categoria termossensível e janela já congeladas; D2, solução de embalagem validada para a estação e duração aplicáveis; D3, condição do registrador, bateria, intervalo de amostragem e fotos dos pontos de medição aprovados; D4, lacres, lista de embalagem, contatos para anomalias e requisitos de retorno completos. Os controles de recebimento D5–D7 são: ler primeiro a curva e depois abrir a caixa, ou abri-la em ambiente controlado conforme o plano; conferir lacres, etiquetas de impacto/inclinação e número de série do registrador; baixar os dados brutos e gerar o formulário de decisão A/B/C. Em casos de estado B/C, também devem ser retidas fotos da posição dos pontos de medição internos, registros de reinspeção visual e dimensional das peças, verificações por amostragem de viscosidade da resina ou de aspectos relacionados à transição vítrea quando necessário, além da decisão do cliente. Os registros devem seguir ALCOA+: atribuíveis, legíveis, contemporâneos, originais e exatos, além de completos, consistentes, duradouros e disponíveis. A partir do número de série da peça, o pacote completo de evidências térmicas deve poder ser rastreado em até 30 minutos, com meta de taxa de sucesso na primeira consulta não inferior a 95%.
V. Roteiro de implementação e modos de falha comuns
A implementação pode ser conduzida em quatro semanas: na primeira, estabelecer o dicionário de classificação termossensível, os dados mestres das janelas de temperatura e a lista de proibição de mistura de embalagens; na segunda, concluir a validação da distribuição térmica de embalagens para verão e inverno, definindo os pontos mais desfavoráveis e a configuração de PCM; na terceira, incorporar registradores, desenhos de pontos de medição, lacres, hashes de curvas e formulários de decisão A/B/C aos fluxos de expedição e recebimento, configurando bloqueios sistêmicos D1–D7; na quarta, realizar um teste em rota real e um exercício de interrupção deliberada da cadeia para verificar se reenvio de dados, isolamento, reinspeção e notificação ao cliente são efetivamente concluídos. Falhas comuns incluem: registrador colado à fonte fria, fazendo com que a curva não represente as peças; análise apenas da temperatura máxima e ignorância do congelamento/descongelamento em baixa temperatura; PCM selecionado sem considerar estação e duração da rota; arquivo de curva não vinculado ao lote, impedindo provar posteriormente a qual caixa ele pertence; concessão em estado B sem reinspeção e aprovação do cliente; e tratar a «sensibilidade à temperatura» apenas como requisito de armazenamento, sem incorporar transporte, transbordo, armazenamento temporário e tempo de espera antes da assinatura de recebimento do cliente em uma mesma conta térmica. A lantu3D considera esses registros parte da cadeia de entrega do projeto ao produto físico: a evidência térmica não é um anexo logístico, mas uma condição de liberação que determina se a peça pode ser confirmada e avançar para a próxima operação ou para a montagem pelo cliente.
Conclusão
A controlabilidade da entrega de peças termossensíveis decorre de três fatores: definir primeiro a janela, validar primeiro a embalagem e tornar os desvios passíveis de decisão. Ao conectar T_min/T_max, distribuição térmica do PCM, MKT e exposição acumulada, estados A/B/C, controles D1–D7, pacote de evidências de nove campos e mecanismo de rastreabilidade ALCOA+, é possível elevar «colocamos bolsas de gelo» para «a temperatura à qual este lote foi exposto é aceitável, com que justificativa ele foi liberado e se o cálculo pode ser reproduzido em caso de disputa». Para entregas de impressão 3D com alta variedade e baixo volume, esse método é mais valioso do que simplesmente aumentar o custo de embalagem: ele deixa de tratar a variação de temperatura como uma caixa-preta de entrega e a transforma em dados de engenharia verificáveis, aprimoráveis e confirmáveis em conjunto com o cliente.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.