
Introdução: concluir a lavagem não significa estar limpo; a limpeza antes da entrega deve ser determinável
Após remoção de suportes, jateamento, limpeza ultrassônica e secagem, peças metálicas produzidas por LPBF podem aparentar estar limpas, mas canais internos, porosidades de estruturas reticuladas e superfícies de contato com suportes ainda podem reter pó metálico, surfactantes de detergentes, íons salinos e filmes de óleo de fluido de usinagem. Esses resíduos não alteram imediatamente o relatório dimensional, mas podem se manifestar em processos posteriores de anodização, galvanoplastia, colagem, brasagem ou montagem como bolhas no revestimento, baixa adesão, microvazamentos em superfícies de vedação e corrosão em serviço. Tomando como exemplo um bloco de válvula hidráulica em Ti6Al4V com canais internos conformais, se a concentração residual de íons cloreto no canal for elevada após a limpeza, a corrosão por pites após 96 horas de névoa salina geralmente aparecerá primeiro nas curvas do canal, e não na superfície externa. O problema é que, na maioria das oficinas, o processo de limpeza dispõe apenas de ações operacionais como “lavar por alguns minutos” e “trocar a água algumas vezes”, sem evidências para determinar por que uma peça é considerada limpa e se pode ser assinada para seguir à próxima etapa. A lantu3D considera a transição do projeto à entrega física como uma gestão de ciclo de vida completo: a limpeza não é uma ação isolada, mas um status de liberação verificável.
I. Primeiro, defina os resíduos como objetos mensuráveis, e não como um simples adjetivo
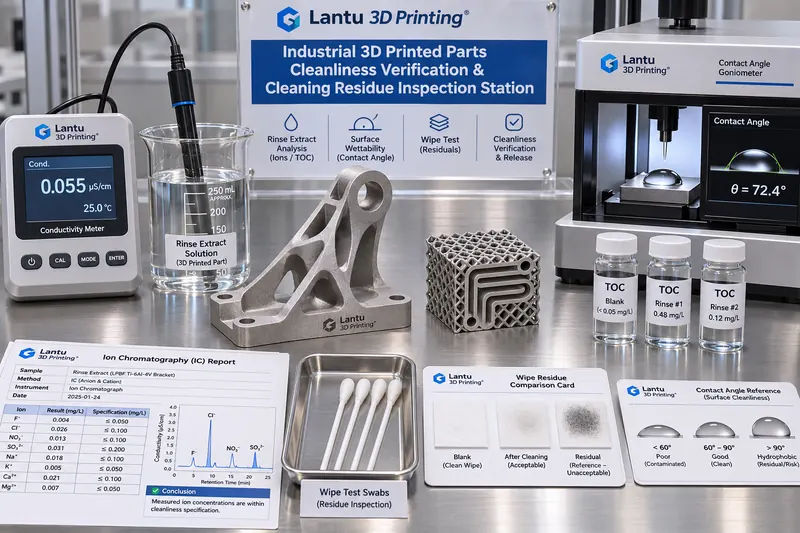
O primeiro passo para uma liberação determinável é dividir “limpo” em quatro tipos de resíduos mensuráveis e suas respectivas vias de migração: primeiro, resíduos particulados, provenientes de pó não removido e abrasivos de jateamento, com risco de obstrução de canais e riscos em superfícies de acoplamento; segundo, resíduos iônicos, provenientes de detergentes, água da rede e suor das mãos, com foco em Cl⁻, Na⁺ e SO₄²⁻, apresentando risco de corrosão eletroquímica; terceiro, resíduos orgânicos, provenientes de fluidos de usinagem, desmoldantes e líquidos de limpeza ultrassônica, com risco de redução da adesão de revestimentos e da resistência de colagem; quarto, resíduo não volátil, ou NVR, que corresponde à massa total dessas substâncias após secagem. Para os quatro objetos, devem ser definidos separadamente o método de amostragem, o limite de detecção e o critério de aceitação; a avaliação visual de “ausência de sujeira” não pode substituí-los. Na prática de engenharia, recomenda-se classificar as peças inicialmente em três classes de limpeza conforme sua aplicação: peças estruturais gerais (G1), peças funcionais com revestimento ou colagem (G2) e peças pressurizadas ou relacionadas a implantes com canais internos (G3). Quanto maior a classe, maior o número de pontos de amostragem e critérios, evitando inspeção excessiva indiscriminada para todas as peças.
II. Congele primeiro o método de amostragem: extração, enxágue, esfregaço e o conjunto de três controles
O pré-requisito para critérios confiáveis é o controle do próprio método de amostragem. Quatro métodos são comumente utilizados: extração total, na qual a peça é imersa em água deionizada de volume definido e o líquido de extração é medido após ultrassom ou agitação durante um tempo especificado; enxágue de canais internos, no qual água deionizada de volume, vazão e condições fixas é usada para enxaguar os canais, coletando-se o efluente; esfregaço de superfície, no qual um pano sem fiapos pré-umedecido é usado para limpar uma área especificada de 100 cm² e depois é analisado; e diferença de massa após secagem. Cada amostragem deve incluir simultaneamente um conjunto de três controles: branco, utilizando água deionizada do mesmo lote, o mesmo recipiente e a mesma operação, mas sem a peça; amostra fortificada, com uma quantidade conhecida de substância padrão adicionada ao branco para calcular a recuperação; e amostra paralela, composta por duas coletas em áreas adjacentes da mesma peça. A recuperação da amostra fortificada deve ficar entre 80% e 120%; caso contrário, o método de amostragem ou análise é inválido e os dados não podem ser utilizados para liberação. O volume do líquido de amostragem V, o tempo de extração t, a temperatura da água T e a área superficial molhada da peça A devem ser registrados, pois todos os critérios de concentração precisam ser convertidos em resíduo por unidade de área, em μg/cm², para permitir comparação entre peças de diferentes dimensões.
III. Critérios e limites: transforme “limpo” em valores recalculáveis
Recomenda-se estabelecer uma tabela de critérios graduados e congelar seu número de revisão. Para peças funcionais G2, podem ser adotadas como referência: incremento de condutividade da solução de extração em relação ao branco, Δκ ≤ 2 μS/cm (25 °C); carbono orgânico total, TOC ≤ 0,5 mg/L ou equivalente a ≤ 0,05 μg/cm²; por cromatografia iônica, Cl⁻ ≤ 5 ppm e Na⁺ ≤ 2 ppm; NVR por esfregaço ≤ 0,1 mg/100 cm²; diferença entre duas pesagens consecutivas após secagem ≤ 0,05%; e ângulo de contato com água ≤ 30° para triagem rápida de filmes oleosos. O ângulo de contato deve ser usado apenas como triagem, não como único critério de liberação. Para peças G3 com canais internos, acrescentam-se: turbidez do líquido de enxágue ≤ 1 NTU; contagem de partículas ≥10 μm abaixo do limite especificado; e diferença de Δκ entre a saída e a entrada do canal ≤ 1 μS/cm, para comprovar a ausência de resíduos significativos em zonas mortas. Todos os limites devem indicar sua base, como número de cláusula do acordo técnico com o cliente, número de norma interna ou versão de norma citada, bem como o modelo do instrumento e a validade de sua calibração. Limites sem fonte são apenas valores empíricos e não podem servir como critério em caso de disputa.
IV. Canais internos e peças reticuladas: os locais mais difíceis de limpar determinam a conclusão de liberação
Canais de resfriamento conformais, camadas intermediárias reticuladas e furos cegos profundos são áreas de alta incidência de perda de controle de limpeza, pois o líquido de limpeza é difícil de substituir e o pó tende a formar pontes em cantos mortos. A prática de engenharia é adotar “primeiro a peça de validação”: imprimir, com o mesmo pacote de parâmetros e orientação de impressão, uma peça de validação com janelas para seccionamento. Após a limpeza, a peça é seccionada e são coletadas amostras separadamente em três pontos: trecho de entrada, curva intermediária e zona cega terminal, confirmando o nível de resíduo no ponto mais crítico. O mapa desses pontos e a sequência de amostragem devem ser consolidados na instrução de processo; as peças de produção passam a utilizar o mesmo volume e a mesma vazão de enxágue, sem necessidade de seccionamento peça a peça. Para peças de produção que não podem ser seccionadas, utiliza-se o método de traçador: adiciona-se um traçador inerte ao líquido do enxágue final, e a substituição só é considerada suficiente quando a concentração do traçador no efluente de enxágue decai para abaixo da proporção especificada. Quando várias peças são fabricadas no mesmo build, a amostragem de limpeza deve ser registrada separadamente por número de peça; uma única amostra não pode representar toda a plataforma. Ao alternar entre lotes de líquido de limpeza ou cubas ultrassônicas, deve-se repetir a confirmação com uma peça de validação; esse é um gatilho de mudança, e não uma inspeção de rotina.
V. Cadeia de evidências e gates de liberação: limpeza é um status, não uma etiqueta de aprovação
Cada registro de liberação deve vincular, no mínimo, seis campos: número da peça e lote, número do build e hash do pacote de parâmetros, classe de limpeza G1/G2/G3, número do método de amostragem e números do branco/amostra fortificada/amostra paralela, valores medidos para cada critério e resultados convertidos por unidade de área, além de analista, revisor e carimbo de data e hora. Os dados brutos devem manter rastreabilidade conforme ALCOA+, e as curvas exportadas pelos instrumentos e cromatogramas devem ser arquivados junto aos registros; não é permitido registrar apenas “aprovado”. Recomenda-se um sistema de gates em quatro níveis: D1, verificação da validade da amostragem, incluindo recuperação e conformidade do branco; D2, comparação item a item com os critérios e geração dos estados A/B/C; D3, tratamento de desvios e reensaio; e D4, assinatura de liberação e transferência para a etapa seguinte. Os três estados são definidos da seguinte forma: estado A, conformidade em todos os itens, com liberação direta; estado B, pequeno desvio em um único item, que não exceda 1,2 vez o limite e não envolva item crítico como Cl⁻, permitindo relavagem com intensidade duplicada e nova amostragem, com duplicação dos pontos de coleta e coassinatura da engenharia de processo; a liberação só ocorre após aprovação no reensaio; estado C, desvio em item crítico, resultado positivo em canal interno ou contaminação do branco, exigindo bloqueio do lote e rastreamento de todos os registros de limpeza dos builds desde o último ponto aprovado. Sem evidência de conformidade, não é permitida liberação por concessão.
VI. Modos de falha comuns e limites para reensaio
Cinco falhas frequentes devem constar na lista de verificação: contaminação do próprio branco, invalidando todos os dados do lote; extração insuficiente do pano de esfregaço, levando a NVR falsamente baixo; secagem insuficiente, fazendo a água ser considerada resíduo; falta de troca prolongada do líquido de limpeza, causando contaminação acumulada entre lotes; e tempo excessivo entre coleta e análise, ou recontaminação por deposição de poeira ambiental. O reensaio possui limites claros: no estado B, é permitido apenas um reensaio após relavagem duplicada; se o segundo resultado ainda estiver fora de especificação, o caso passa diretamente ao estado C. Para o estado C, não é permitido reduzir o nível de liberação sob o argumento de que “o cliente precisa da peça com urgência”, nem substituir a repetição do ensaio no canal interno por uma nova medição na superfície externa. Os registros de limpeza devem ser mapeados por campos aos lotes de inspeção, corpos de prova do build, relatórios de adesão de revestimento e registros de rastreabilidade metrológica. Quando ocorrerem bolhas no revestimento ou microvazamentos de vedação a jusante, deve ser possível rastrear, em até 30 minutos, o lote de líquido de limpeza, os registros de amostragem e o responsável pela assinatura de liberação do build correspondente. Esse é o valor da cadeia de evidências.
VII. Ritmo de implementação e indicadores quantitativos
Recomenda-se uma implementação de 30 dias em três fases: na primeira semana, congelar a classificação de limpeza e a versão da tabela de critérios, concluir a calibração dos instrumentos e validar a recuperação das amostras fortificadas; na segunda semana, concluir o seccionamento da peça de validação e a consolidação dos pontos mais críticos para peças G3 com canais internos; nas semanas 3 e 4, integrar o registro dos seis campos às ordens de produção e aos lotes de inspeção, colocando em operação os gates D1–D4. O painel deve apresentar apenas seis indicadores verificáveis: taxa de aprovação da recuperação de amostragem, taxa de aprovação de brancos, proporção de liberações de primeira passagem no estado A, taxa de aprovação na primeira repetição de ensaio para estado B, tempo de fechamento do rastreamento de estado C e taxa de sucesso em exercícios de rastreabilidade em 30 minutos, com meta ≥95%. Esses indicadores avaliam se “esse sistema de decisão pode ser revisado por terceiros”, e não se “a lavagem é mais rápida”.
Conclusão
Limpeza é uma ação; liberação de limpeza é evidência. Ao dividir os resíduos em quatro objetos mensuráveis — partículas, íons, orgânicos e NVR —, congelar a validade da amostragem por meio de extração, enxágue, esfregaço e do conjunto branco/amostra fortificada/amostra paralela, e estabelecer limites graduados com Δκ, TOC, Cl⁻, NVR e ângulo de contato, é possível transformar “parece limpo” em “qual versão de critério foi aplicada, em qual ponto, com qual conjunto de valores medidos e por quem foi assinada a liberação”. Para peças metálicas impressas em 3D com canais internos e estruturas reticuladas, é o ponto mais crítico, e não a superfície externa, que determina a conclusão de liberação — esta é a diferença fundamental entre esse método e uma instrução comum de operação de limpeza. Quando os registros de limpeza podem ser rastreados mutuamente com o número do build, o hash do pacote de parâmetros, o lote de inspeção e a análise de falhas a jusante, a gestão de ciclo de vida completo, do projeto à entrega física, defendida pela lantu3D, finalmente se fecha na última etapa do processo.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.