
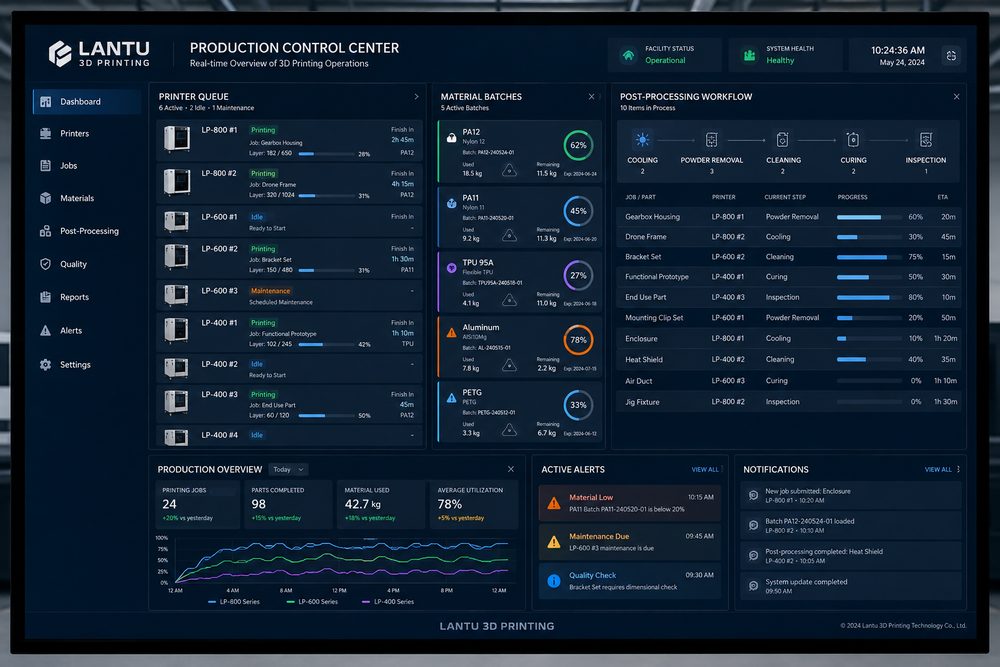
Introdução: o prazo de entrega é resultado da coordenação de várias etapas
Nos serviços de impressão 3D, muitos clientes entendem o prazo como o tempo em que a máquina fica imprimindo. Na prática, porém, o ciclo de entrega também inclui revisão de arquivos, confirmação de orçamento, preparação de materiais, fatiamento e posicionamento, impressão, resfriamento ou cura, remoção de pó e suportes, acabamento de superfície, inspeção dimensional, embalagem e expedição. Se qualquer etapa não estiver bem programada, uma tarefa que poderia ser concluída em 24 horas pode se transformar em uma espera de três a cinco dias. A Bluprint 3D, como plataforma de realização de ponta a ponta, do conceito ao produto físico, dá mais atenção à coordenação entre equipamentos, materiais, pós-processamento e controle de qualidade do que apenas à velocidade de uma máquina isolada.
1. Identifique primeiro o gargalo real, em vez de apenas adicionar máquinas
O primeiro passo da programação da produção é medir a carga de cada etapa. Pedidos FDM e SLA costumam ser limitados pelo tempo de impressão, enquanto pedidos em nylon por SLS podem depender mais do resfriamento, da remoção de pó e dos lotes de tingimento. Já a impressão em metal também sofre com filas de tratamento térmico, corte por fio e usinagem de acabamento. Recomenda-se decompor cada pedido em tempos padrão: revisão de arquivo de 0,5 a 2 horas, fatiamento e layout de 0,5 hora, impressão de 4 a 36 horas, resfriamento ou cura de 2 a 12 horas, pós-processamento de 1 a 24 horas e inspeção final de 0,5 a 2 horas. Só com essa visão realista é possível identificar se o gargalo está no equipamento, na equipe ou em processos terceirizados.
2. Agrupe por material e processo para aumentar a utilização dos equipamentos
A grande vantagem da impressão 3D é dispensar moldes, mas isso não significa que cada pedido deva ser iniciado separadamente. Peças em lote de PA12 para SLS, nylon em MJF e resinas devem ser agrupadas por material, cor, espessura de camada e prazo. Ao fazer a consolidação, é importante definir limites de entrega: por exemplo, permitir que um mesmo lote de pó reúna pedidos confirmados dentro de até 24 horas, evitando sacrificar a entrega apenas para esperar mais peças. No caso de peças em resina, também é preciso considerar o tempo de troca de tanque e de limpeza entre materiais. Resinas transparentes, resistentes ao calor e flexíveis não devem ser misturadas com frequência, pois isso aumenta o risco de contaminação e retrabalho.
3. Crie prioridades dinâmicas para controlar o custo dos encaixes de última hora
Os encaixes de última hora são uma das interferências mais comuns na programação da produção. A recomendação é classificar a prioridade dos pedidos com base em cinco fatores: prazo prometido, nível do cliente, risco do processo, complexidade do pós-processamento e prazo logístico, em vez de considerar apenas quem está mais insistente. Antes de aceitar um encaixe, é preciso avaliar o impacto: se ele interrompe um lote em andamento, se gera desperdício de material, se ocupa a janela do pós-processamento e se compromete pedidos já prometidos. Para projetos que realmente exigem encaixe, registre o motivo e os pedidos afetados e atualize no painel o novo prazo estimado. Um processo de mudança transparente protege a estabilidade das entregas melhor do que ajustes verbais de última hora.
4. Programe o pós-processamento e a inspeção com antecedência, sem esperar a impressão terminar
Muitos atrasos acontecem depois que a impressão já foi concluída. Peças em resina precisam de lavagem, pós-cura, remoção de suportes, lixamento e pintura; peças em nylon exigem resfriamento, retirada da peça, remoção de pó, jateamento, tingimento e secagem; peças metálicas podem demandar tratamento térmico, remoção de suportes, usinagem e acabamento superficial. Se essas etapas só entrarem na fila após o término da impressão, um novo gargalo será criado. A melhor abordagem é gerar a ordem de serviço de pós-processamento ao mesmo tempo em que o layout de fatiamento é preparado, reservando equipe e janelas de equipamento. Pedidos críticos podem receber um aviso com 2 horas de antecedência antes do fim da impressão, para que a estação de pós-processamento prepare gabaritos, consumíveis e instrumentos de inspeção.
5. Use dados para revisar desvios e aprimorar continuamente as regras de programação
Toda semana, é importante comparar o prazo planejado com o prazo real e analisar se o desvio ocorreu por revisões repetidas de arquivo, falha de equipamento, falta de material, retrabalho no pós-processamento, espera na inspeção ou atraso logístico. Recomenda-se registrar a taxa de entrega no prazo, a taxa de utilização dos equipamentos, o tempo médio de fila, a taxa de retrabalho e a participação de pedidos urgentes. Se a utilização das máquinas estiver baixa, mas as entregas continuarem atrasadas, o gargalo provavelmente está na revisão inicial ou no pós-processamento. Se a taxa de retrabalho ultrapassar 5%, é hora de voltar à análise de projeto e ao controle dos parâmetros do processo. O sistema de programação deve ajustar as margens de segurança com base nos dados, e não apenas na intuição.
Conclusão: uma boa programação torna a entrega previsível
O objetivo da programação da produção em impressão 3D não é deixar cada equipamento ocupado ao máximo, e sim estabelecer um ritmo estável entre materiais, máquinas, equipe, pós-processamento e inspeção. Com identificação de gargalos, consolidação por material, prioridades dinâmicas, agendamento antecipado do pós-processamento e revisão baseada em dados, as empresas conseguem reduzir esperas e a desorganização causada por encaixes de última hora, oferecendo aos clientes promessas de entrega mais precisas e resultados físicos mais confiáveis.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.