
Introdução: quando o prazo sai do controle, o problema nem sempre é a impressora
Nos serviços de impressão 3D, uma das perguntas que mais importam para o cliente é “quando vai ficar pronto?”. Em muitos projetos, à primeira vista há apenas alguns arquivos de modelo, mas o processo real pode incluir verificação de arquivos, avaliação de processo, nestagem, impressão, remoção de pó, retirada de suportes, cura, lixamento, pintura, usinagem, inspeção e embalagem. Qualquer etapa em fila pode transformar um pedido que poderia ser impresso em 24 horas em uma entrega de 5 dias.
O objetivo da otimização do agendamento da produção é transformar um fluxo de projetos incerto em um plano de recursos previsível. A Blueprinter 3D não se posiciona como uma fábrica de impressão única, mas como uma plataforma de gestão do ciclo de vida, do projeto ao objeto físico entregue. Por isso, o sistema de programação precisa gerenciar simultaneamente equipamentos, equipe, materiais, capacidade de pós-processamento e prioridades dos clientes, evitando compromissos baseados apenas em intuição.
1. Construir um modelo de capacidade multiprocesso
O primeiro passo para o planejamento é transformar a capacidade de “quantidade de máquinas” em “horas disponíveis” e “capacidade de gargalo”. Por exemplo, o tempo de uma única impressão em uma máquina SLA pode ser de 6 a 10 horas, mas a preparação, a troca de resina, a limpeza, a cura e a remoção de suportes também consomem tempo de equipe e de equipamento. Um equipamento SLS para nylon é adequado para empilhamento de peças e pode ter ciclo de 18 a 24 horas; o que realmente define o prazo é a frequência de abertura do forno, o tempo de resfriamento e a capacidade de remoção de pó. Já a impressão em metal exige considerar preparação da base, tratamento térmico, corte por fio e inspeção por ensaio não destrutivo.
Recomenda-se dividir cada processo em etapas padrão e registrar o tempo médio, a faixa de variação e as restrições de recursos. Por exemplo, uma peça de aparência em SLA pode ser definida como “impressão 8 horas, lavagem 0,5 hora, cura 0,5 hora, remoção de suportes 1 hora, lixamento e pintura 1-2 dias”; uma peça em lote para SLS pode ser definida como “nestagem 0,5 hora, impressão 20 horas, resfriamento 12 horas, remoção de pó 2 horas, tingimento 1 dia”. Esses dados dão base calculável tanto para a cotação de vendas quanto para o compromisso com o cliente.
2. O gargalo nem sempre está na etapa de impressão
Muitas equipes, ao expandir a capacidade, pensam primeiro em comprar mais impressoras, mas o gargalo real pode estar no pós-processamento e na inspeção de qualidade. Por exemplo, se 10 máquinas SLA concluírem ao mesmo tempo peças de aparência e houver apenas 2 profissionais de pós-processamento para retirar suportes e fazer lixamento, os pedidos continuarão se acumulando. Cabines de pintura, suportes de secagem, equipamentos CMM, postos de embalagem e outros pontos também podem se tornar nós críticos para a entrega.
A Blueprinter 3D recomenda identificar gargalos usando a quantidade de itens em processo e o tempo de espera. Se uma etapa acumular de forma contínua mais de 1,5 vez a capacidade média diária, um alerta de programação deve ser acionado. A solução nem sempre é adicionar equipamentos; também pode envolver mudar a estratégia de lotes, preparar gabaritos com antecedência, separar peças de baixa exigência superficial das peças com alta exigência estética ou classificar os itens de inspeção por nível de risco.
3. As regras para encaixe de urgências precisam ser transparentes, ou o prazo total será sacrificado
Os serviços de impressão 3D frequentemente recebem pedidos urgentes: protótipos para feira, revisões de P&D, peças de substituição para linha parada ou mudanças de última hora do cliente. Sem regras claras para encaixe de urgências, esses pedidos interrompem o planejamento normal com frequência e fazem muitos pedidos comuns atrasarem. A abordagem correta é criar uma ficha de avaliação para urgências, contendo no mínimo nível do cliente, impacto no negócio, ocupação de processo, complexidade do pós-processamento e se haverá impacto sobre pedidos já prometidos.
Um pedido urgente não deve ser aceito apenas pelo volume de pressão do cliente, mas pelo impacto no sistema. Uma peça pequena em SLA que leva 2 horas pode ser encaixada em uma janela ociosa durante a noite; já um pedido em lote que ocupa o volume inteiro de uma máquina SLS pode empurrar vários projetos. A equipe de programação deve quantificar o impacto do encaixe, como número de pedidos afetados, horas estimadas de atraso e plano de contingência, e só então decidir se a urgência será aceita.
4. Do compromisso de prazo ao feedback dinâmico
O compromisso de entrega deve ser dividido em prazo interno planejado e prazo externo prometido. O prazo interno pode ser mais apertado, para orientar a colaboração; o prazo externo deve incluir uma margem razoável, especialmente em projetos com variação no pós-processamento, na logística e na inspeção. Para materiais padrão e processos maduros, a margem pode ser controlada entre 10% e 15%; para validação de novos materiais, pintura complexa ou projetos combinados entre processos, a margem deve subir para 20% a 30%.
O feedback dinâmico também é essencial. Quando ocorrer falha de impressão, atraso de material ou alteração dos arquivos pelo cliente, o sistema deve atualizar automaticamente a previsão de entrega e sincronizar a causa com vendas e atendimento. Em vez de avisar o adiamento apenas perto da entrega, informar o risco com 24 a 48 horas de antecedência e apresentar alternativas costuma gerar mais compreensão do cliente.
5. Painéis digitais tornam visível a colaboração entre departamentos
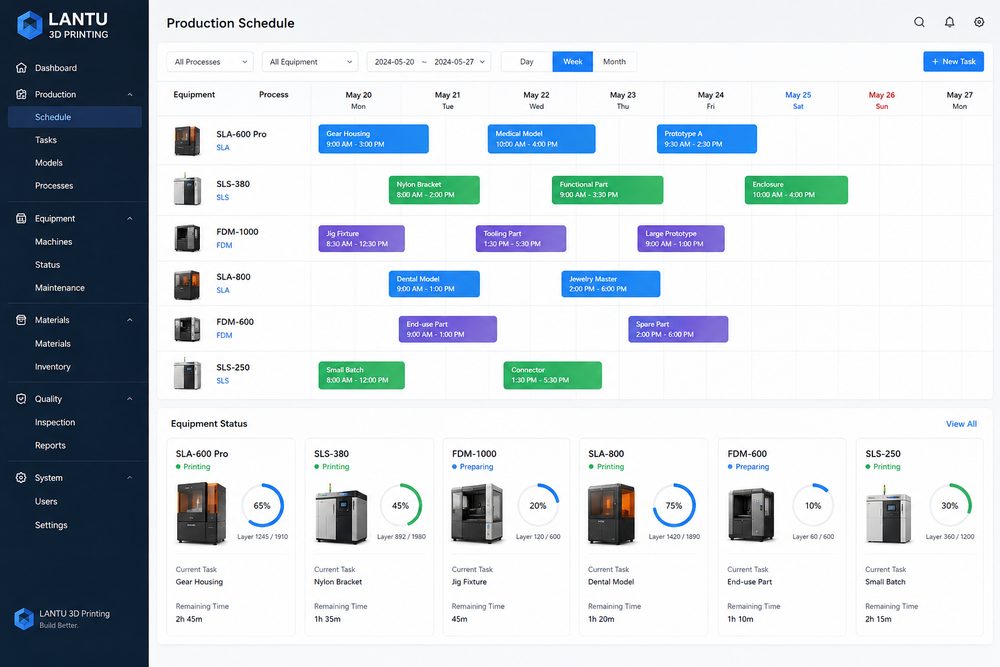
A programação da produção não é tarefa apenas do planejador. Vendas precisam saber quais pedidos podem ser prometidos com prazo curto; engenheiros precisam saber quais arquivos devem ser corrigidos primeiro; o pós-processamento precisa preparar cores, lixas, gabaritos e materiais de embalagem com antecedência; a qualidade precisa organizar recursos para inspeção por amostragem ou inspeção total. O painel digital deve mostrar o status do pedido, a etapa em que ele se encontra, o responsável, o tempo previsto de conclusão e as marcações de anomalia.
Os campos do painel não devem ser excessivos, mas precisam responder a três perguntas: onde está o bloqueio agora, quem é o responsável pelo próximo passo e se isso afeta o compromisso com o cliente. Para uma plataforma de serviços como a Blueprinter 3D, os dados de programação também podem ser incorporados de volta a uma base de conhecimento de preços e prazos, ajudando projetos semelhantes no futuro a receberem estimativas mais rápidas e confiáveis.
Conclusão
A chave para otimizar o agendamento da produção em impressão 3D não é encher ao máximo cada máquina, e sim criar um ritmo previsível entre múltiplos processos, pessoas e etapas de pós-processamento. Com modelos de capacidade, identificação de gargalos, encaixe transparente de urgências, prazos dinâmicos e painéis digitais, as empresas reduzem o modo “apagando incêndio” e aumentam a confiabilidade dos compromissos com o cliente. No fim, a gestão de prazos se torna uma competência central para que os serviços de impressão 3D passem de “consegue fazer” para “entrega de forma estável”.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.