
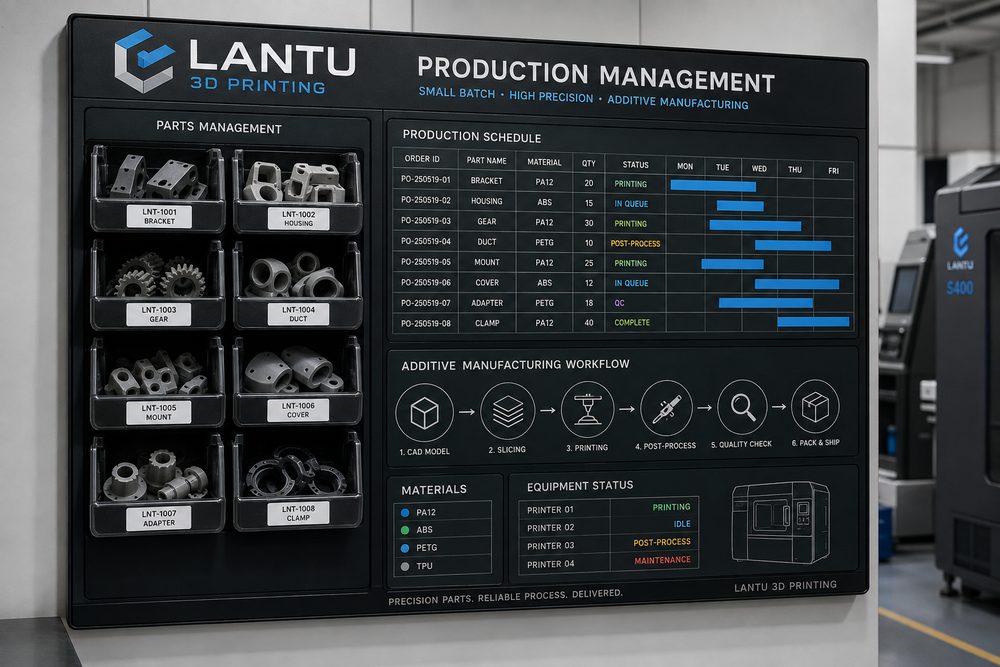
Introdução: por que pedidos em pequenos lotes exigem mais gestão do que uma peça única
Nos serviços de impressão 3D, o objetivo principal de um protótipo unitário costuma ser validar estrutura, aparência ou encaixe; já a produção em pequenos lotes precisa manter consistência dimensional, estabilidade de entrega e custo sob controle entre dezenas e centenas de peças. Em muitos projetos, a fase de amostra parece correr bem, mas, ao entrar no pequeno lote, surgem filas de espera, acúmulo de pós-processamento, aumento na taxa de retrabalho e confusão na contagem e embalagem. A causa raiz não é falta de capacidade do equipamento, e sim a ausência de um método de controle de ritmo que vá da divisão do pedido à revisão pós-entrega.
A lantu3D enfatiza a gestão do ciclo de vida completo, do projeto ao produto físico, passando pela fabricação. Para pedidos em pequenos lotes, a plataforma não deve registrar apenas “impressão concluída”, mas também a versão congelada do processo, o número do lote, as dimensões críticas, o status do pós-processamento e o lote de envio. Somente com essas informações conectadas em um ciclo fechado é possível oferecer ao cliente uma experiência de entrega estável.
1. Divisão do pedido: transformar “quantidade” em unidades de produção gerenciáveis
O primeiro passo da produção em pequenos lotes não é colocar a máquina para trabalhar imediatamente, e sim dividir o pedido em várias unidades de produção. Recomenda-se segmentar por seis dimensões: material, processo, cor, pós-processamento, nível de precisão e prazo de entrega. Por exemplo, se um cliente envia 80 peças estruturais, sendo 50 em PA12 natural para SLS, 20 com tingimento preto e 10 com pintura, isso não deve ser tratado como um único pedido de 80 peças, mas sim como pelo menos três rotas de produção.
Cada unidade de produção deve ter um número de versão do processo. Esse número inclui o arquivo do modelo, a orientação de posicionamento, a espessura de camada, as restrições de preenchimento ou espessura de parede, as instruções de pós-processamento e os critérios de inspeção. Se o cliente alterar a posição de um furo ou a exigência de superfície no meio da produção, a versão antiga deve ser congelada e uma nova versão criada, evitando que peças com padrões diferentes entrem no mesmo lote.
2. Cálculo do ritmo: usar a operação gargalo para definir o compromisso de entrega
O prazo de entrega de pequenos lotes em impressão 3D costuma ser definido pela operação gargalo. Em projetos SLA, o gargalo pode estar na lavagem, na cura secundária e na pintura; em projetos SLS, pode estar no resfriamento, na remoção de pó e no tingimento; em projetos de SLM metálico, normalmente o gargalo é afetado pelo tratamento térmico, corte por fio, jateamento e inspeção dimensional. Se o orçamento considerar apenas o tempo de impressão, a entrega real tende a ficar excessivamente otimista.
Recomenda-se criar uma tabela padrão de ritmo com “tempo de impressão + tempo de resfriamento/cura + tempo de pós-processamento + tempo de controle de qualidade + tempo de embalagem”. Por exemplo, um lote de peças em PA12 pode levar 14 horas para imprimir, 8 horas para resfriar, 2 horas para remover pó, 6 horas para tingimento e secagem, e 3 horas para inspeção amostral e embalagem. Nesse caso, o ciclo mínimo controlável não é de 14 horas, mas de mais de 33 horas. Se a mesma máquina receber vários lotes, ainda é necessário acrescentar troca de material, limpeza e margem para anomalias.
3. Método de programação: em pequenos lotes, não é melhor colocar tudo na máquina o quanto antes
Um bom sequenciamento precisa equilibrar utilização do equipamento e risco de entrega. Em processos de leito de pó, o ideal é combinar peças do mesmo material, mesma cor e alturas semelhantes no mesmo volume de construção, aumentando a taxa de ocupação e reduzindo trocas no pós-processamento. Em SLA ou DLP, o ideal é organizar por tipo de resina, nível de precisão e carga da cuba de limpeza, evitando trocas frequentes de material que causem contaminação ou aumento do tempo de limpeza.
Na programação, é possível adotar três níveis de prioridade: nível 1 para pedidos com data de entrega confirmada e documentação congelada; nível 2 para pedidos aguardando confirmação do cliente, mas com material já preparado; nível 3 para projetos ainda em ajuste de design. Projetos sem versão congelada não devem ocupar horários críticos dos equipamentos, pois isso facilita alterações tardias, encaixes de urgência e retrabalho.
4. Quadro de WIP: fazer cada peça ter um status, e não apenas um resultado
Pedidos em pequenos lotes exigem um quadro visual de acompanhamento. Os status recomendados incluem, no mínimo: verificação do arquivo, confirmação do orçamento, preparação do processo, impressão em andamento, resfriamento/cura, remoção de suportes/remoção de pó, tratamento de superfície, inspeção dimensional, embalagem para envio e enviado. Cada status deve registrar o responsável, a hora de início e observações de anomalia. Para pedidos com várias peças, também é importante registrar a quantidade concluída, a quantidade com retrabalho pendente e a quantidade pendente de aprovação do cliente.
Por exemplo, em um lote de 60 carcaças, se 6 peças apresentarem esbranquiçamento na área dos encaixes após a remoção de suportes, um quadro que mostre apenas “pós-processamento concluído” fará o problema aparecer só na inspeção final ou no recebimento pelo cliente. Se o status for detalhado como “anomalia na remoção de suportes aguardando avaliação”, a equipe de engenharia pode decidir rapidamente se o ponto de suporte estava muito grosso, se a cura foi insuficiente ou se a parede estrutural estava fina demais, definindo se deve reimprimir ou corrigir localmente.
5. Pontos de qualidade: colocar a amostragem nos riscos críticos
Pequenos lotes não exigem inspeção complexa em cada peça, mas é obrigatório estabelecer pontos de qualidade nos locais de maior risco. Recomenda-se que a inspeção da primeira peça inclua aparência, dimensões críticas, encaixe e confirmação de material/cor; a amostragem em processo observe a consistência do lote; e a inspeção da última peça ajude a identificar desvio do equipamento ou variação no pós-processamento. Para peças funcionais, diâmetros críticos, encaixes, posição de insertos roscados e planicidade de superfícies de vedação devem constar na lista de verificação.
A taxa de amostragem pode ser definida conforme o risco. Peças de exposição simples podem ser amostradas em 10% a 20%; peças funcionais de montagem devem ter 100% da primeira peça confirmada e depois amostragem de 20% a 30%; já projetos médicos, aeronáuticos ou de ferramental de alto valor devem seguir registros mais rigorosos conforme o acordo de qualidade do cliente. A plataforma da lantu3D pode consolidar esses pontos como modelos de projeto, reduzindo o custo de alinhar tudo novamente a cada pedido.
6. Revisão da entrega: fazer o próximo lote ser mais estável do que o anterior
Após concluir cada pedido em pequeno lote, é essencial revisar ao menos três indicadores: diferença entre o ciclo planejado e o real, taxa de retrabalho/reimpressão e problemas relatados pelo cliente. Se o ciclo real exceder o planejado em mais de 20%, é preciso rastrear se houve espera por equipamento, acúmulo de pós-processamento, atraso na confirmação do cliente ou problema logístico. Se os retrabalhos se concentrarem em estruturas semelhantes, é hora de atualizar as recomendações de espessura de parede, suporte ou folga de montagem no guia de projeto.
O valor da revisão está em transformar a experiência de um projeto em regra reutilizável. Por exemplo: “na produção em pequenos lotes de travas de parede fina em PA12, recomenda-se raio mínimo de 0,8 mm na raiz da trava e, antes do tingimento, deve-se inspecionar a recuperação elástica”. Esse tipo de orientação é muito mais útil do que um genérico “atenção à resistência” para projetos futuros.
Conclusão
A chave da gestão de produção em pequenos lotes de impressão 3D é conectar divisão do pedido, congelamento do processo, ritmo do gargalo, prioridade de programação, status do WIP, pontos de qualidade e revisão de entrega. O valor da lantu3D não está apenas em concluir a impressão, mas em ajudar o cliente a transformar um projeto em produto físico de forma estável, rastreável e replicável.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.