
Inleiding: waarom kleine orders gemakkelijk in de laatste kilometer uit de hand lopen
In 3D-printdiensten kan 1 prototype meestal op basis van de ervaring van de engineer snel worden uitgevoerd; maar wanneer een order 30 stuks, 80 stuks of 200 stuks wordt, verschuift het probleem van ‘kan het worden geprint?’ naar ‘kan het met consistente kwaliteit, binnen de afgesproken doorlooptijd en op een traceerbare manier worden geleverd?’. Binnen dezelfde batch kunnen SLA-hars cosmetische onderdelen, SLS-nylon functionele onderdelen en metalen SLM-verbindingsonderdelen zitten; laagdikte varieert van 0,05 mm tot 0,12 mm, en nabehandeling omvat bovendien poederverwijdering, uitharding, zandstralen, kleuring, spuiten, draadtappen en maatcontrole. Als één stap geen ritme heeft, wordt de hele batch vertraagd door herwerk, wachten en communicatiekosten.
lantu3D richt zich meer op het volledige proces van blauwdrukontwerp tot fysieke levering, in plaats van 3D-printen te behandelen als een op zichzelf staande machinecapaciteit. De kern van beheer van kleine series is het opzetten van meetbare controlepunten tussen offerte, ontwerpbeoordeling, planning, vormgeving, nabehandeling, kwaliteitscontrole en verpakking, zodat elke order kan worden opgesplitst, gevolgd en geëvalueerd.
1. Orderopsplitsing: maak van ‘batch’ eerst een beheersbaar procespakket
Nadat een order voor een kleine serie binnenkomt, is de eerste stap niet direct de machines inplannen, maar een procespakket opstellen. Zo’n procespakket bevat ten minste onderdeelnummer, materiaal, proces, hoeveelheid, kritische maten, zichtvlakken, assemblagerelaties, nabehandelingseisen, leveringsbatch en risiconiveau. Voor SLA-cosmetische onderdelen met een wanddikte lager dan 1,2 mm, slanke onderdelen met een lengte-diameterverhouding groter dan 8:1 en klik- of snap-fit onderdelen met een montagekier kleiner dan 0,2 mm, moet een hoog risico worden gemarkeerd en moet vooraf een proefdruk of ontwerpbevestiging worden gepland.
Een effectieve aanpak is om de BOM in drie lagen op te delen: kernconstructiedelen, cosmetische displayonderdelen en hulpstukken/reserveonderdelen. Kernconstructiedelen worden eerst gevalideerd op maat en sterkte, cosmetische onderdelen eerst op textuur, kleur en oppervlakteniveau, en hulpstukken worden gebundeld ingepland om wisselkosten te verlagen. Zo voorkom je dat alle onderdelen tegelijk in productie gaan en problemen zich opstapelen.
2. Capaciteitsinschatting: laat de bottleneckstap de leveringsbelofte bepalen
Veel leveringsvertraging komt niet doordat er te weinig printers zijn, maar doordat nabehandeling, kwaliteitscontrole of herwerk de buffer opslokken. Een SLA-machine kan misschien in één nacht de vorm maken, maar reinigen, tweede uitharding, supportverwijdering en nabewerking kosten per onderdeel alsnog 5 tot 20 minuten; SLS-nylononderdelen moeten na het bouwen nog natuurlijk afkoelen, worden gepoederd, gezandstraald en geverfd; metalen onderdelen kunnen bovendien warmtebehandeling, draadvonken, zandstralen en CNC-fijnbewerking nodig hebben. De planning moet daarom worden berekend op basis van de bottleneckstap, niet alleen op basis van de printtijd van de machine.
Het is aan te raden om voor elk procestype een standaardtact vast te leggen: SLA-cosmetische onderdelen worden begroot als printtijd plus 30% nabehandelingsbuffer, SLS-functieonderdelen op basis van bouwvolume plus afkoelcyclus, en metalen onderdelen als vier afzonderlijke fasen voor vorming, spanningsarm maken, snijden en inspectie. Als de klant gefaseerde levering vraagt, kunnen de eerste kritische onderdelen 2 tot 3 dagen eerder worden vrijgegeven om het risico van wachten op de hele batch te verkleinen.
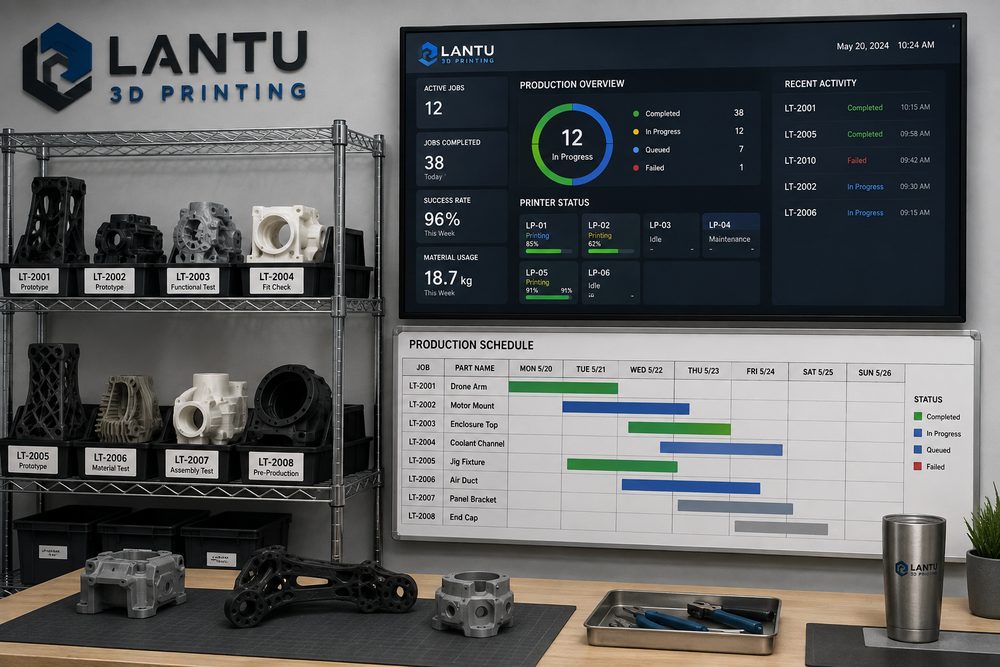
3. Procesbord: zorg ervoor dat afwijkingen binnen 24 uur zichtbaar worden
Voor kleine series is een visueel procesbord nodig. De velden op het bord hoeven niet ingewikkeld te zijn, maar moeten wel status, verantwoordelijke, verwachte voltooiingsdatum en oorzaak van afwijkingen bevatten. Veelgebruikte statussen zijn: wacht op tekeningcontrole, wacht op planning, wordt geprint, in nabehandeling, wacht op kwaliteitscontrole, wacht op verpakking, verzonden en afwijking gepauzeerd. Elke order moet ten minste één keer per dag worden bijgewerkt; onderdelen met een hoog risico moeten direct worden bijgewerkt zodra een kritieke stap is afgerond.
Afwijkingen moeten duidelijke escalatieregels hebben. Als een print meer dan 1 keer mislukt, moeten de plaatsingshoek, de ondersteuning en de materiaalbatch opnieuw worden gecontroleerd; als een maatafwijking groter is dan ±0,2 mm, moeten de schaal van het model, de machinekalibratie en vervorming door nabehandeling worden nagekeken; als cosmetisch herstel meer dan 5% van de totale hoeveelheid bedraagt, moet de productie van vergelijkbare onderdelen worden gepauzeerd. Data-gedreven stoppen kost minder dan achteraf een hele batch opnieuw maken.
4. Kwaliteitscontrolepunten: maak van steekproeven procescontrole
Kleine series zijn geen massaproductie, maar daarom mag je ook niet alleen eindcontrole uitvoeren. Het is aan te raden om drie soorten kwaliteitscontrolepunten in te stellen: eerste artikelcontrole, tussentijdse steekproefcontrole en uitgaande controle. De eerste artikelcontrole richt zich op maat, passing en zichtvlakken; tussentijdse steekproeven richten zich op consistentie binnen dezelfde batch; en de uitgaande controle richt zich op hoeveelheid, labels, verpakking en documenten. Voor assemblagedelen moet het eerste exemplaar altijd echt worden gepast; kijk dus niet alleen naar de maat van het losse onderdeel.
Meetmiddelen kunnen worden gekozen op basis van risicoklasse: gewone cosmetische onderdelen worden gecontroleerd met een schuifmaat, kalibers en visuele standaarden; functionele onderdelen krijgen extra koppel-, in-/uittrek- of belastingstests; zeer nauwkeurige onderdelen worden gecontroleerd met een CMM of scanvergelijking. Meetresultaten moeten ten minste onderdeelnummer, meetonderdeel, meetwaarde, oordeel en afhandelingsadvies bevatten, zodat latere kwaliteitsopsporing mogelijk blijft.
5. Leveringsrevisie: maak van één order een basis voor volgende efficiëntie
Nadat een order is geleverd, moet een lichte revisie worden uitgevoerd waarin vooral de werkelijke printtijd, het aantal mislukkingen, de tijd voor nabehandeling, de oorzaken van herwerk en de feedback van de klant worden vastgelegd. Als bij een bepaald type constructie herhaaldelijk kromtrekken of steunsporen optreden, moet daar een ontwerpadvies uit volgen; als een bepaald materiaal na kleuring duidelijke maatverandering vertoont, moeten procesinstructies en de offertebuffer worden aangepast. Revisie is geen administratieve handeling, maar een ingang tot kennisbeheer.
lantu3D koppelt in kleine-seriesprojecten meestal modelcontrole, procesadvies, productieplanning en leveringsfeedback aan elkaar, om klanten te helpen geleidelijk een digitale productienorm op te bouwen die past bij hun eigen producten. Zo is een kleine serie niet alleen een inkoopmoment, maar ook een onderdeel van productiteratie en validatie van de toeleveringsketen.
Samenvatting: de kern van beheer van kleine series is een gesloten kringloop van ritme, kwaliteit en kennis
Om stabiel te leveren in kleine 3D-printseries moet je beginnen met orderopsplitsing, de doorlooptijd berekenen op basis van bottleneckprocessen, afwijkingen zichtbaar maken met een bord, herwerk beheersen via kwaliteitscontrolepunten en ervaring vastleggen via revisie. Voor zakelijke klanten gaat het er bij de keuze van een dienstverlener niet alleen om hoeveel machines die heeft, maar vooral om de vraag of die partij het volledige proces van ontwerpblauwdruk tot fysieke levering kan beheren.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.