
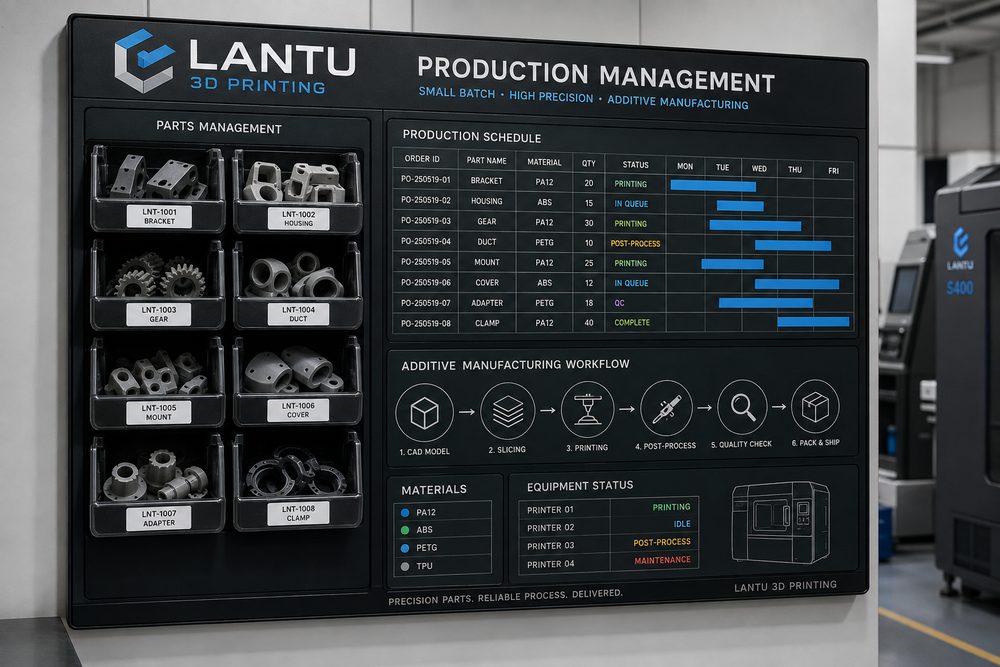
Inleiding: waarom kleine orders meer management vergen dan enkelstuks prototypes
Bij 3D-printdiensten is het hoofddoel van een enkel prototype meestal het valideren van structuur, uiterlijk of assemblage; kleinschalige productie moet daarentegen binnen tientallen tot honderden stuks een consistente maatvoering, stabiele levering en beheersbare kosten behouden. Veel projecten verlopen in de prototypefase probleemloos, maar zodra ze in kleine serie gaan, ontstaan wachtrijen, ophoping in de nabewerking, hogere herstelaantallen en rommelige verpakking en tellingen. De kern van het probleem is niet een tekort aan machinecapaciteit, maar het ontbreken van een methode om het tempo te beheersen van order tot evaluatie na levering.
Blauwdruk 3D legt de nadruk op integraal beheer van de volledige levenscyclus: van ontwerp en productie tot fysieke levering. Voor kleinschalige orders moet het platform daarom niet alleen registreren dat een print klaar is, maar ook de bevroren procesversie, batchnummer, kritieke afmetingen, nabewerkingsstatus en verzendbatch. Alleen door deze informatie te koppelen tot één gesloten lus krijgt de klant een stabiele leverervaring.
1. Orderopdeling: maak van “aantal” beheersbare productie-eenheden
De eerste stap in kleinschalige productie is niet meteen inplannen, maar de order opdelen in meerdere productie-eenheden. Het is aan te raden om te splitsen op basis van zes dimensies: materiaal, proces, kleur, nabewerking, nauwkeurigheidsniveau en levertijd. Als een klant bijvoorbeeld 80 constructiedelen aanlevert, waarvan 50 stuks SLS nylon PA12 in natuurwit, 20 stuks zwart geverfd moeten worden en 10 stuks gespoten moeten worden, dan is dat niet één simpele order van 80 stuks, maar minimaal drie afzonderlijke productieroutes.
Elke productie-eenheid moet een procesversienummer krijgen. Dat versienummer bevat het modelbestand, de oriëntatie op de bouwplaat, laagdikte, beperkingen voor infill of wanddikte, nabewerkingsinstructies en inspectiecriteria. Als de klant tijdens de productie de positie van een gat of de oppervlakte-eis wijzigt, moet de oude versie worden bevroren en een nieuwe versie worden aangemaakt, zodat onderdelen met verschillende normen niet in dezelfde batch terechtkomen.
2. Ritmetiming: gebruik het bottleneckproces om leveringsafspraken te bepalen
De levertijd van kleinschalige 3D-printproductie wordt meestal bepaald door het bottleneckproces. Bij SLA-projecten zit de knel vaak in reinigen, nabeharding en spuiten; bij SLS-projecten in afkoelen, poeder verwijderen en kleuren; bij metaal-SLM-projecten in warmtebehandeling, draadvonkbewerking, stralen en maatcontrole. Als er alleen op printtijd wordt geoffreerd, wordt de werkelijke levering vaak te optimistisch ingeschat.
Stel een standaardtabel op met “printtijd + afkoel-/uithardingstijd + nabewerkingstijd + inspectietijd + verpakkingtijd”. Een batch PA12-onderdelen die 14 uur printtijd vereist, 8 uur afkoeling, 2 uur poederverwijdering, 6 uur kleuren en drogen, en 3 uur steekproefcontrole en verpakking, heeft dan niet een beheersbare cyclus van 14 uur, maar van meer dan 33 uur. Als dezelfde machine meerdere orders achter elkaar verwerkt, moeten wisseltijd, reiniging en uitzonderingsbuffer daar nog bovenop komen.
3. Planningsmethode: kleine series zo snel mogelijk in de machine zetten is niet altijd beter
Een goede planning moet machinebezetting en leveringsrisico met elkaar in balans brengen. Bij poederbedprocessen is het verstandig om onderdelen van hetzelfde materiaal, dezelfde kleur en vergelijkbare hoogte in één bouwjob te combineren, zodat de bezettingsgraad stijgt en nabewerkingswissels afnemen. Bij SLA of DLP is het beter om te plannen op harssoort, nauwkeurigheidseis en belasting van de reinigingsbak, om vervuiling en extra reinigingstijd te voorkomen.
Bij het plannen kun je drie prioriteitsniveaus hanteren: niveau 1 voor orders met een bevestigde leverdatum en bevroren documentatie; niveau 2 voor orders die wachten op klantbevestiging maar waarvan het materiaal al klaarstaat; niveau 3 voor projecten die nog in ontwerpwijziging zitten. Projecten zonder bevroren versie mogen geen kritieke machinetijd innemen, anders leiden klantwijzigingen al snel tot tussenschuiven en herwerk.
4. WIP-bord: laat elk product een status hebben in plaats van alleen een eindresultaat
Kleinschalige orders vragen om een visueel WIP-bord. Aanbevolen statussen zijn minimaal: bestandscontrole, offertebevestiging, procesvoorbereiding, printen, afkoelen/uitharden, support verwijderen/poeder verwijderen, oppervlaktebehandeling, maatcontrole, gereed voor verpakking en verzonden. Elke status moet een verantwoordelijke, starttijd en afwijkingsnotitie bevatten. Voor orders met meerdere onderdelen moet ook het aantal voltooid, het aantal te herstellen en het aantal nog op klantbevestiging worden geregistreerd.
Als bijvoorbeeld bij een batch van 60 behuizingen na het verwijderen van supports blijkt dat 6 delen witverkleuring vertonen bij een klikverbinding, dan blijft dat probleem verborgen als het bord alleen “nabewerking voltooid” toont. Met een fijnmazige status zoals “afwijking bij supportverwijdering, te beoordelen” kan de engineer snel vaststellen of de supportpunten te grof waren, de uitharding onvoldoende was of de wanddikte structureel te dun, en vervolgens besluiten tot herprinten of lokale correctie.
5. Kwaliteitsmomenten: steekproeven plaatsen op de kritieke risicopunten
Kleinschalige productie vereist niet dat elk onderdeel uitgebreid wordt getest, maar wel dat op risicovolle punten kwaliteitsmomenten worden ingebouwd. Aanbevolen wordt dat de eerste artikelinspectie uiterlijk de buitenkant, kritieke afmetingen, assemblagepassing en materiaal-/kleurcontrole omvat; tussentijdse steekproeven bewaken batchconsistentie; en de laatste inspectie helpt om machineafwijking of nabewerkingsdrift te detecteren. Voor functionele onderdelen moeten kritieke gatdiameters, klikverbindingen, posities van schroefinserts en vlakheid van afdichtvlakken in de inspectielijst staan.
Het steekproefpercentage kan op basis van risico worden bepaald. Gewone display-onderdelen kunnen met 10% tot 20% worden bemonsterd; functionele assemblageonderdelen worden idealiter eerst 100% bevestigd en daarna met 20% tot 30% steekproefsgewijs gecontroleerd; medische, luchtvaart- of hoogwaardige toolingprojecten moeten volgens een strikte kwaliteitsafspraak van de klant worden gedocumenteerd. Het platform van Blauwdruk 3D kan deze kwaliteitsmomenten vastleggen als projectsjablonen, zodat herhaalde afstemming telkens minder tijd kost.
6. Leveringsanalyse: maak de volgende batch stabieler dan de vorige
Na afronding van elke kleinschalige order moeten minimaal drie indicatoren worden geëvalueerd: het verschil tussen geplande en werkelijke doorlooptijd, het percentage herstel/herprint en de feedback van de klant. Als de werkelijke doorlooptijd meer dan 20% boven de planning uitkomt, moet worden teruggezocht of dat komt door machinewacht, ophoping in de nabewerking, vertraagde klantbevestiging of een logistiek probleem. Als herstel vooral voorkomt bij dezelfde constructietypen, moet de ontwerpgids worden bijgewerkt met nieuwe aanbevelingen voor wanddikte, support of assemblagespeling.
De waarde van zo’n analyse is dat je projectervaring omzet in herbruikbare regels. Bijvoorbeeld: “Bij kleinschalige productie van dunwandige PA12-klikverbindingen wordt een afrondingsradius aan de basis van de klik van minimaal 0,8 mm aanbevolen, en vóór het kleuren moet de veerkracht worden steekproefsgewijs gecontroleerd.” Dergelijke praktische kennis stuurt toekomstige projecten veel beter dan een algemene opmerking als “let op de sterkte”.
Conclusie
De sleutel tot beheer van kleinschalige 3D-printproductie is het verbinden van orderopdeling, procesbevriezing, bottleneckritme, prioriteitsplanning, WIP-status, kwaliteitsmomenten en leveringsevaluatie. De waarde van Blauwdruk 3D zit niet alleen in het voltooien van de print, maar in het helpen van klanten om ontwerpblauwdrukken stabiel om te zetten in leverbare, traceerbare en herhaalbare fysieke producten.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.