
Pendahuluan: Mengapa pesanan skala kecil mudah lepas kendali di tahap terakhir
Dalam layanan cetak 3D, 1 sampel biasanya dapat diproses cepat dengan mengandalkan pengalaman engineer; tetapi ketika pesanan berubah menjadi 30, 80, atau 200 unit, masalah bergeser dari “apakah bisa dicetak” menjadi “apakah bisa dikirim dengan kualitas yang konsisten, siklus yang disepakati, dan cara yang dapat ditelusuri”. Satu batch komponen dapat mencakup komponen tampilan resin SLA, komponen fungsional nilon SLS, dan konektor logam SLM, dengan ketebalan lapisan dari 0,05 mm sampai 0,12 mm, sementara pascaproduksinya melibatkan pembersihan serbuk, curing, sandblasting, pewarnaan, pengecatan, tapping ulir, dan inspeksi dimensi. Begitu satu tahap tidak memiliki irama, seluruh pengiriman batch akan tertahan oleh rework, menunggu, dan biaya komunikasi.
lantu3D lebih menaruh perhatian pada manajemen seluruh proses dari desain cetak biru hingga pengiriman fisik, bukan memperlakukan cetak 3D sebagai kapasitas mesin yang berdiri sendiri. Inti manajemen produksi skala kecil adalah membangun titik kontrol yang terukur di antara penawaran harga, tinjauan desain, penjadwalan, pembentukan, pascaproduksi, inspeksi kualitas, dan pengemasan, sehingga setiap pesanan dapat dipecah, dilacak, dan dievaluasi ulang.
I. Pemecahan pesanan: pecah dulu “batch” menjadi paket proses yang dapat dikelola
Setelah pesanan skala kecil masuk, langkah pertama bukan langsung menjadwalkan mesin, melainkan membangun paket proses. Paket proses minimal harus memuat nomor komponen, material, proses, jumlah, dimensi kritis, permukaan tampilan, hubungan perakitan, persyaratan pascaproduksi, batch pengiriman, dan tingkat risiko. Untuk komponen tampilan SLA dengan ketebalan dinding di bawah 1,2 mm, komponen ramping dengan rasio panjang terhadap diameter melebihi 8:1, serta komponen kait/fit dengan celah perakitan kurang dari 0,2 mm, semuanya harus ditandai sebagai komponen berisiko tinggi dan dijadwalkan untuk uji cetak atau konfirmasi desain terlebih dahulu.
Salah satu praktik yang efektif adalah membagi BOM menjadi tiga lapisan: komponen struktur inti, komponen tampilan, dan bahan bantu/suku cadang. Komponen struktur inti diprioritaskan untuk memverifikasi dimensi dan kekuatan, komponen tampilan diprioritaskan untuk memastikan tekstur, warna, dan tingkat permukaan, sementara bahan bantu dikonsolidasikan dalam satu jadwal produksi untuk menurunkan biaya pergantian mesin. Dengan cara ini, semua komponen tidak masuk ke produksi secara bersamaan sehingga penumpukan masalah dapat dihindari.
II. Evaluasi kapasitas: gunakan proses bottleneck untuk menentukan komitmen pengiriman
Banyak keterlambatan pengiriman bukan karena printer kurang, melainkan karena pascaproduksi, inspeksi kualitas, atau perbaikan menghabiskan buffer. Perangkat SLA mungkin selesai membentuk semalaman, tetapi pencucian, curing sekunder, pelepasan support, dan finishing per unit masih memerlukan 5 sampai 20 menit; komponen nilon SLS setelah terbentuk masih perlu pendinginan alami, pembersihan serbuk, sandblasting, dan pewarnaan; komponen logam mungkin memerlukan heat treatment, wire cutting, sandblasting, dan finishing CNC. Saat menjadwalkan, kapasitas harus dihitung berdasarkan proses bottleneck, bukan hanya waktu pembentukan mesin.
Disarankan untuk menetapkan irama standar bagi setiap jenis proses: komponen tampilan SLA dihitung berdasarkan waktu cetak + buffer 30% untuk pascaproduksi, komponen fungsional SLS dihitung berdasarkan utilisasi chamber cetak + siklus pendinginan, dan komponen logam diperkirakan dalam empat tahap terpisah: pembentukan, pelepasan tegangan, pemotongan, dan inspeksi. Jika pelanggan meminta pengiriman bertahap, batch pertama dari komponen kunci dapat dilepas 2 sampai 3 hari lebih awal untuk mengurangi risiko menunggu seluruh batch.
III. Papan kendali proses: biarkan anomali muncul dalam 24 jam
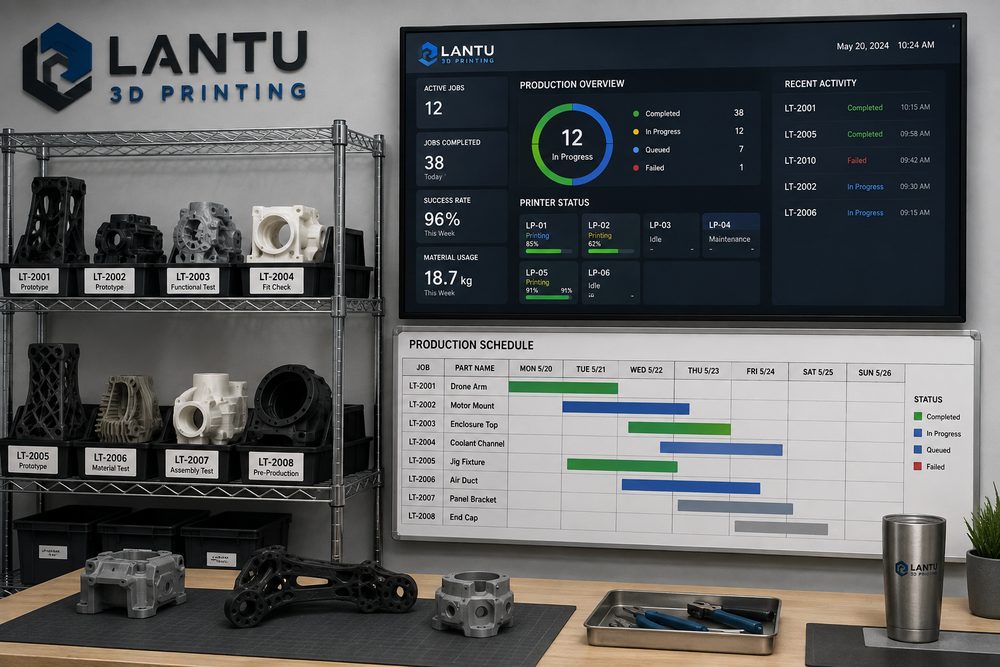
Produksi skala kecil memerlukan papan kendali visual. Kolom pada papan tidak perlu rumit, tetapi harus mencakup status, penanggung jawab, perkiraan waktu selesai, dan alasan anomali. Status yang umum dapat dibagi menjadi: menunggu tinjauan gambar, menunggu penjadwalan, sedang dicetak, sedang diproses pascaproduksi, menunggu inspeksi kualitas, menunggu pengemasan, sudah dikirim, dan dihentikan karena anomali. Setiap pesanan harus diperbarui setidaknya sekali per hari, dan komponen berisiko tinggi harus diperbarui secara langsung setelah tahap kunci selesai.
Penanganan anomali harus memiliki aturan eskalasi yang jelas. Misalnya, jika kegagalan cetak terjadi lebih dari 1 kali, sudut penempatan, support, dan batch material harus diverifikasi ulang; jika penyimpangan dimensi melebihi ±0,2 mm, harus diperiksa ulang skala model, kalibrasi mesin, dan deformasi akibat pascaproduksi; jika rework tampilan melebihi 5% dari total, produksi jenis komponen yang sama harus dihentikan sementara. Menggunakan data untuk menghentikan lini lebih efektif biayanya daripada rework seluruh batch setelah masalah terjadi.
IV. Titik kontrol kualitas: ubah sampling menjadi kontrol proses
Produksi skala kecil bukan produksi massal, tetapi juga tidak boleh hanya mengandalkan inspeksi akhir. Disarankan untuk menetapkan tiga jenis titik kontrol kualitas: konfirmasi part pertama, sampling proses, dan inspeksi ulang sebelum pengiriman. Konfirmasi part pertama berfokus pada dimensi, perakitan, dan permukaan tampilan; sampling proses berfokus pada konsistensi dalam batch yang sama; inspeksi sebelum pengiriman berfokus pada jumlah, label, pengemasan, dan dokumen. Untuk komponen rakitan, part pertama harus diuji dengan perakitan aktual, bukan hanya melihat dimensi satuan.
Alat ukur dapat dikonfigurasi berdasarkan tingkat risiko: komponen tampilan biasa menggunakan kaliper, gauge, dan standar visual; komponen fungsional menambahkan uji torsi, uji pasang-lepas, atau uji beban; komponen presisi tinggi menggunakan CMM atau perbandingan pemindaian. Catatan inspeksi minimal harus menyimpan nomor komponen, item inspeksi, nilai ukur, hasil keputusan, dan tindakan penanganan agar penelusuran kualitas selanjutnya mudah dilakukan.
V. Evaluasi pengiriman: jadikan satu pesanan sebagai efisiensi untuk pesanan berikutnya
Setelah pesanan dikirim, lakukan evaluasi ringan dengan fokus pada pencatatan waktu cetak aktual, jumlah kegagalan, waktu pascaproduksi, penyebab rework, dan umpan balik pelanggan. Jika jenis struktur tertentu berulang kali mengalami warping atau bekas support, harus dibuat saran desain; jika material tertentu menunjukkan perubahan dimensi yang jelas setelah pewarnaan, instruksi proses dan buffer harga perlu disesuaikan. Evaluasi ulang bukan tindakan administratif, melainkan pintu masuk manajemen pengetahuan.
Dalam proyek skala kecil, lantu3D biasanya menghubungkan tinjauan model, saran proses, penjadwalan produksi, dan umpan balik pengiriman untuk membantu pelanggan secara bertahap membangun standar manufaktur digital yang sesuai dengan produk mereka sendiri. Dengan begitu, produksi skala kecil bukan sekadar satu kali pembelian, melainkan bagian dari iterasi produk dan validasi rantai pasok.
Kesimpulan: Inti manajemen skala kecil adalah siklus tertutup antara irama, kualitas, dan pengetahuan
Untuk memastikan pengiriman stabil dalam produksi skala kecil cetak 3D, proses harus dimulai dari pemecahan pesanan, siklus harus dihitung menggunakan proses bottleneck, anomali harus dibuka melalui papan kendali, rework harus dikendalikan melalui titik kontrol kualitas, dan pengalaman harus disimpan melalui evaluasi ulang. Bagi pelanggan perusahaan, saat memilih mitra layanan, jangan hanya melihat jumlah mesin, tetapi juga kemampuan mereka dalam mengelola seluruh proses dari cetak biru desain hingga pengiriman fisik.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.