
Introdução: por que os pedidos de pequeno lote facilmente perdem o controle no último quilômetro
Nos serviços de impressão 3D, uma amostra de 1 peça normalmente pode avançar rapidamente com base na experiência do engenheiro; porém, quando o pedido passa a 30, 80 ou 200 peças, o problema deixa de ser “se é possível imprimir” e passa a ser “se é possível entregar com qualidade consistente, no prazo acordado e de forma rastreável”. O mesmo lote pode incluir peças de aparência em resina SLA, peças funcionais em nylon SLS e conectores metálicos em SLM, com espessuras de camada de 0,05 mm a 0,12 mm, enquanto o pós-processamento envolve remoção de pó, cura, jateamento, tingimento, pintura, rosqueamento e inspeção dimensional. Se um único elo não tiver ritmo, toda a entrega será atrasada por retrabalho, espera e custos de comunicação.
A lantu3D dá mais atenção à gestão de todo o processo, do projeto ao produto físico, do que em tratar a impressão 3D como uma capacidade isolada de máquina. O núcleo da gestão de produção em pequenos lotes é estabelecer pontos de controle mensuráveis entre cotação, revisão de projeto, programação, formação, pós-processamento, inspeção de qualidade e embalagem, para que cada pedido possa ser decomposto, acompanhado e revisado.
1. Decomposição do pedido: primeiro transformar “lote” em pacotes de processo gerenciáveis
Depois que um pedido de pequeno lote entra no fluxo, o primeiro passo não é enviar diretamente para as máquinas, e sim criar um pacote de processo. Esse pacote deve incluir, no mínimo, o número da peça, o material, o processo, a quantidade, as dimensões críticas, as superfícies de aparência, as relações de montagem, os requisitos de pós-processamento, os lotes de entrega e o nível de risco. Para peças de aparência em SLA com espessura de parede inferior a 1,2 mm, peças alongadas com relação comprimento/diâmetro superior a 8:1 e peças de encaixe com folga de montagem inferior a 0,2 mm, elas devem ser marcadas como itens de alto risco e receber impressão de teste ou confirmação de projeto com antecedência.
Uma prática eficaz é dividir a BOM em três camadas: componentes estruturais principais, peças de exibição/aparência e materiais auxiliares/peças de reposição. Os componentes estruturais principais têm prioridade na validação de dimensões e resistência; as peças de aparência priorizam textura, cor e nível de superfície; e os materiais auxiliares são produzidos em lote para reduzir o custo de troca de máquina. Assim, evita-se que todas as peças entrem na produção ao mesmo tempo e acumulem problemas.
2. Avaliação de capacidade: use o gargalo do processo para definir o compromisso de entrega
Muitos atrasos de entrega não acontecem porque faltam impressoras, mas porque o pós-processamento, a inspeção de qualidade ou o retrabalho consomem a folga de tempo. Um equipamento SLA pode concluir a formação durante a noite, mas a limpeza, a cura secundária, a remoção de suportes e o acabamento fino ainda podem levar de 5 a 20 minutos por peça; peças de nylon SLS precisam ainda de resfriamento natural, remoção de pó, jateamento e tingimento; peças metálicas podem exigir tratamento térmico, corte por fio, jateamento e usinagem CNC de precisão. O planejamento deve ser calculado com base no gargalo do processo, e não apenas no tempo de formação da máquina.
Recomenda-se estabelecer um ritmo padrão para cada tipo de processo: para peças de aparência em SLA, calcular tempo de impressão + 30% de margem para pós-processamento; para peças funcionais em SLS, calcular com base na utilização da câmara de impressão + ciclo de resfriamento; para peças metálicas, estimar separadamente as quatro etapas de formação, alívio de tensões, corte e inspeção. Se o cliente exigir entregas parciais, é possível liberar os itens-chave do primeiro lote com 2 a 3 dias de antecedência, reduzindo o risco de espera de todo o pedido.
3. Quadro de processo: fazer as anomalias aparecerem em até 24 horas
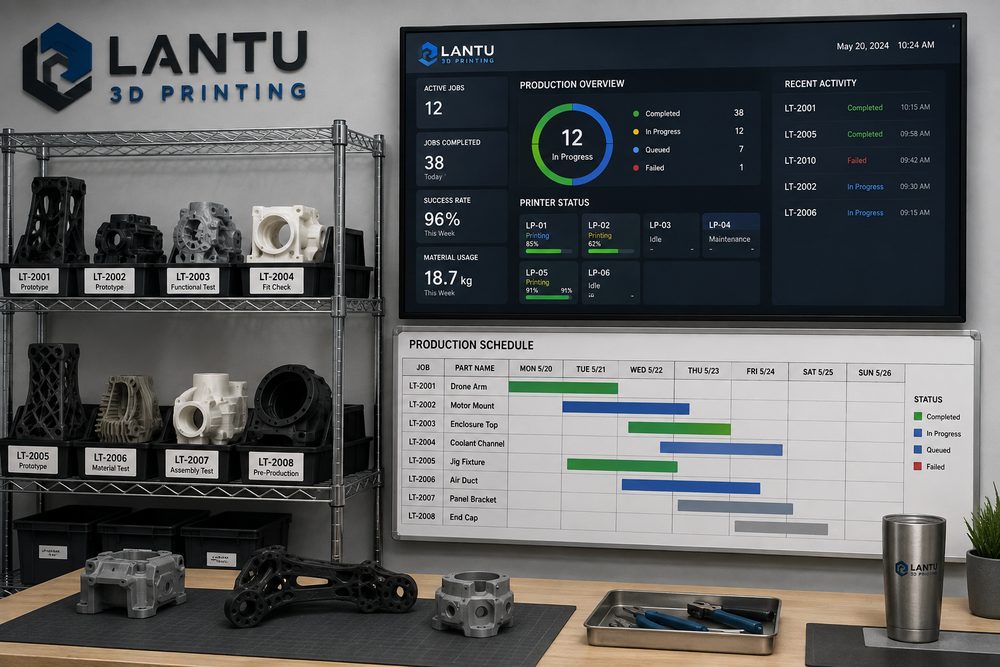
A produção em pequenos lotes precisa de um quadro visual. Os campos do quadro não devem ser excessivamente complexos, mas precisam cobrir status, responsável, prazo estimado de conclusão e causa da anomalia. Os status mais comuns podem ser divididos em: aguardando revisão do desenho, aguardando programação, imprimindo, em pós-processamento, aguardando inspeção, aguardando embalagem, enviado e pausa por anomalia. Cada pedido deve ser atualizado pelo menos uma vez por dia, e os itens de alto risco devem ser atualizados imediatamente após a conclusão das etapas críticas.
O tratamento de anomalias deve ter regras claras de escalonamento. Por exemplo, se uma falha de impressão ocorrer mais de 1 vez, é obrigatório revisar o ângulo de posicionamento, os suportes e o lote de material; se o desvio dimensional exceder ±0,2 mm, devem ser revisados o escalonamento do modelo, a calibração do equipamento e a deformação causada pelo pós-processamento; se o retrabalho estético ultrapassar 5% do total, a produção de peças do mesmo tipo deve ser interrompida. Conduzir a parada da linha com base em dados custa menos do que refazer todo o lote depois.
4. Pontos de controle de qualidade: transformar a amostragem em controle de processo
Pequenos lotes não são produção em massa, mas isso não significa que apenas a inspeção final seja suficiente. Recomenda-se estabelecer três tipos de pontos de controle de qualidade: confirmação da primeira peça, amostragem em processo e reinspeção antes do envio. A confirmação da primeira peça deve considerar dimensões, montagem e superfícies de aparência; a amostragem em processo deve observar a consistência dentro do mesmo lote; e a reinspeção de expedição deve verificar quantidade, etiquetas, embalagem e documentação. Para peças de montagem, a primeira peça deve ser testada em montagem real, e não apenas avaliada por dimensões individuais.
Os instrumentos de inspeção podem ser configurados de acordo com o nível de risco: peças comuns de aparência usam paquímetro, calibradores passa/não passa e padrões visuais; peças funcionais exigem testes de torque, inserção/extração ou carga; peças de alta precisão usam máquinas de medição por coordenadas ou comparação por escaneamento. Os registros de inspeção devem manter, no mínimo, o número da peça, o item inspecionado, o valor medido, o resultado da avaliação e a ação tomada, para facilitar o rastreamento de qualidade no futuro.
5. Revisão da entrega: transformar cada pedido em eficiência para o próximo
Após a entrega do pedido, deve ser feita uma revisão leve, registrando principalmente o tempo real de impressão, o número de falhas, o tempo de pós-processamento, as causas de retrabalho e o feedback do cliente. Se um determinado tipo de estrutura apresentar empenamento ou marcas de suporte repetidamente, isso deve gerar recomendações de projeto; se certo material sofrer variação dimensional evidente após o tingimento, as instruções de processo e a margem de cotação devem ser ajustadas. A revisão não é uma ação administrativa, mas uma porta de entrada para a gestão do conhecimento.
A lantu3D, em projetos de pequeno lote, normalmente conecta revisão de modelo, sugestões de processo, programação de produção e feedback de entrega, ajudando o cliente a construir gradualmente um padrão de manufatura digital adequado aos seus próprios produtos. Dessa forma, o pequeno lote deixa de ser apenas uma compra pontual e passa a fazer parte da iteração do produto e da validação da cadeia de suprimentos.
Resumo: o essencial da gestão de pequenos lotes é um ciclo fechado de ritmo, qualidade e conhecimento
Para garantir uma entrega estável na produção de impressão 3D em pequenos lotes, é preciso começar pela decomposição do pedido, calcular o prazo com base no gargalo do processo, expor as anomalias por meio de um quadro visual, controlar retrabalho com pontos de controle de qualidade e consolidar a experiência por meio de revisões. Para clientes empresariais, ao escolher um parceiro de serviços, não basta olhar apenas o número de máquinas; é preciso avaliar se ele possui capacidade de gestão de todo o processo, do projeto em蓝图 ao produto físico.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.