
บทนำ: ทำไมคำสั่งซื้อล็อตเล็กจึงมักหลุดจังหวะในช่วงสุดท้าย
ในบริการพิมพ์ 3D ชิ้นงานตัวอย่าง 1 ชิ้นมักเดินหน้าได้อย่างรวดเร็วด้วยประสบการณ์ของวิศวกร แต่เมื่อคำสั่งซื้อกลายเป็น 30 ชิ้น 80 ชิ้น หรือ 200 ชิ้น ปัญหาจะเปลี่ยนจากจะพิมพ์ได้หรือไม่ ไปเป็นจะส่งมอบได้ตามคุณภาพที่สม่ำเสมอ ระยะเวลาที่ตกลงไว้ และรูปแบบที่ตรวจสอบย้อนกลับได้หรือไม่ ชิ้นส่วนในล็อตเดียวกันอาจมีทั้งชิ้นงานภายนอกแบบ SLA เรซิน ชิ้นงานฟังก์ชันแบบ SLS ไนลอน และชิ้นส่วนเชื่อมต่อโลหะแบบ SLM โดยความหนาชั้นพิมพ์ต่างกันตั้งแต่ 0.05 มม. ถึง 0.12 มม. และกระบวนการหลังพิมพ์ยังครอบคลุมการเอาผงออก การอบแข็ง การพ่นทราย การย้อมสี การพ่นสี การต๊าปเกลียว และการตรวจวัดขนาด หากมีเพียงหนึ่งขั้นตอนที่ไม่มีจังหวะงานทั้งล็อตก็จะชะลอจากงานแก้ไข งานรอคอย และต้นทุนการสื่อสาร
lantu3D ให้ความสำคัญกับการบริหารตลอดกระบวนการตั้งแต่แบบต้นทางไปจนถึงการส่งมอบชิ้นงานจริง ไม่ได้มอง 3D printing เป็นเพียงเครื่องจักรที่มีความสามารถผลิตเท่านั้น แกนหลักของการจัดการการผลิตแบบล็อตเล็ก คือการสร้างจุดควบคุมที่วัดผลได้ระหว่างการเสนอราคา การตรวจแบบ การวางแผน การขึ้นรูป การทำหลังพิมพ์ การตรวจคุณภาพ และการบรรจุ เพื่อให้ทุกคำสั่งซื้อสามารถแยกงาน ติดตาม และทบทวนได้
หนึ่ง การแยกคำสั่งซื้อ: แปลงคำว่าล็อตให้เป็นชุดงานกระบวนการที่จัดการได้
เมื่อรับคำสั่งซื้อล็อตเล็กเข้ามา ขั้นแรกไม่ควรรีบจัดเครื่อง แต่ควรสร้างชุดงานกระบวนการ ชุดงานนี้ควรมีอย่างน้อย หมายเลขชิ้นส่วน วัสดุ กระบวนการ จำนวน มิติเยอะสำคัญ ผิวที่เน้นการมองเห็น ความสัมพันธ์ในการประกอบ ข้อกำหนดหลังพิมพ์ รอบการส่งมอบ และระดับความเสี่ยง สำหรับชิ้นงาน SLA ที่มีความหนาผนังต่ำกว่า 1.2 มม. ชิ้นส่วนทรงยาวที่มีอัตราส่วนความยาวต่อเส้นผ่านศูนย์กลางมากกว่า 8 ต่อ 1 และชิ้นงานสวมประกบที่มีระยะเผื่อแคบกว่า 0.2 มม. ควรถูกทำเครื่องหมายเป็นชิ้นงานความเสี่ยงสูง และควรจัดให้มีการพิมพ์ทดลองหรือยืนยันแบบล่วงหน้า
วิธีที่ได้ผลคือแบ่ง BOM ออกเป็นสามชั้น ได้แก่ ชิ้นส่วนโครงสร้างหลัก ชิ้นงานโชว์ผิว และวัสดุสิ้นเปลืองหรือชิ้นส่วนสำรอง โดยให้ชิ้นส่วนโครงสร้างหลักตรวจสอบมิติและความแข็งแรงก่อน ชิ้นงานโชว์ผิวตรวจสอบลวดลาย สี และระดับผิวก่อน และให้วัสดุสิ้นเปลืองรวมเป็นรอบการผลิตเดียวเพื่อลดต้นทุนการเปลี่ยนเครื่อง วิธีนี้ช่วยป้องกันไม่ให้ชิ้นส่วนทุกชิ้นเข้าสู่การผลิตพร้อมกันจนปัญหาทับซ้อนกัน
สอง การประเมินกำลังการผลิต: ใช้คอขวดของกระบวนการเป็นตัวกำหนดการรับปากส่งมอบ
การส่งมอบล่าช้าหลายครั้งไม่ได้เกิดจากเครื่องพิมพ์ไม่พอ แต่เกิดจากกระบวนการหลังพิมพ์ การตรวจคุณภาพ หรือการแก้งานที่กินเวลาสำรอง SLA อาจขึ้นรูปเสร็จภายในคืนเดียว แต่การล้าง การอบแข็งครั้งที่สอง การตัดซัพพอร์ต และการเก็บงานละเอียดต่อชิ้นยังอาจใช้เวลา 5 ถึง 20 นาที ชิ้นงาน SLS ไนลอนหลังขึ้นรูปยังต้องปล่อยให้เย็นตามธรรมชาติ เอาผงออก พ่นทราย และย้อมสี ส่วนชิ้นโลหะอาจต้องผ่านการอบคลายเค้น ตัดลวด พ่นทราย และกลึง CNC ขั้นสุดท้าย ดังนั้นการวางแผนงานควรคำนวณจากกระบวนการคอขวด ไม่ใช่ดูแค่เวลาขึ้นรูปของเครื่อง
แนะนำให้สร้างจังหวะมาตรฐานสำหรับแต่ละกระบวนการ เช่น ชิ้นงาน SLA แบบโชว์ผิวให้คิดเวลาพิมพ์รวมกับบัฟเฟอร์หลังพิมพ์ 30 เปอร์เซ็นต์ ชิ้นงาน SLS แบบใช้งานให้คำนวณจากการใช้ปริมาตรของตู้พิมพ์รวมกับรอบการเย็นตัว ชิ้นงานโลหะให้ประเมินแยกเป็นสี่ช่วง ได้แก่ การขึ้นรูป การคลายเค้น การตัด และการตรวจวัด หากลูกค้าต้องการส่งมอบเป็นบางส่วน สามารถปล่อยชิ้นงานสำคัญรอบแรกออกไปก่อน 2 ถึง 3 วัน เพื่อลดความเสี่ยงของการรอทั้งล็อต
สาม กระดานงาน: ทำให้ความผิดปกติปรากฏภายใน 24 ชั่วโมง
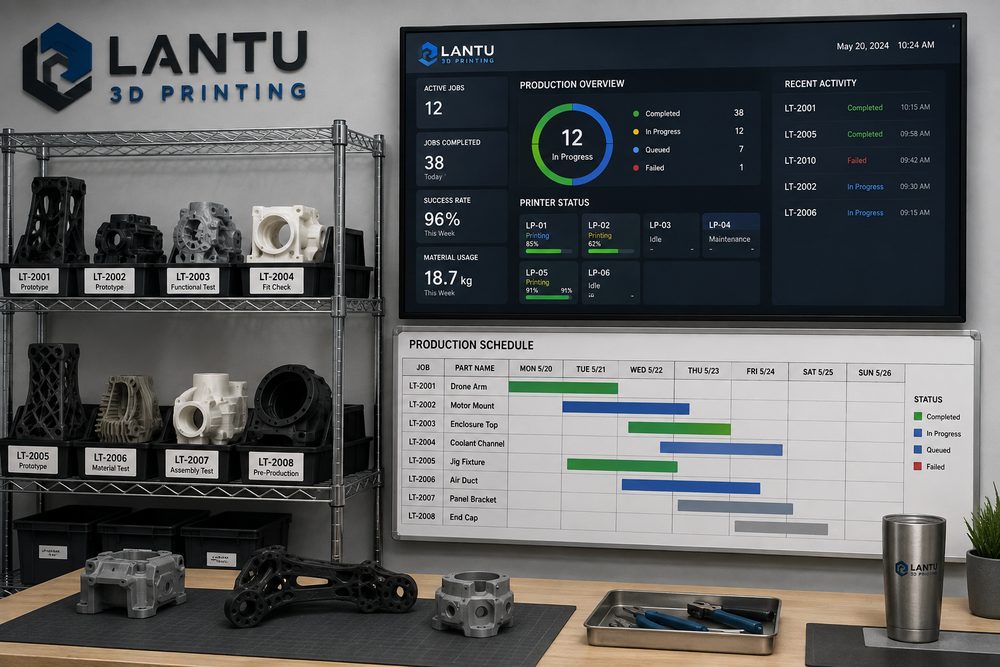
การผลิตล็อตเล็กจำเป็นต้องมีบอร์ดแสดงสถานะแบบมองเห็นได้ ฟิลด์บนบอร์ดไม่ควรซับซ้อน แต่ต้องครอบคลุมสถานะ ผู้รับผิดชอบ เวลาคาดว่าจะเสร็จ และสาเหตุของความผิดปกติ สถานะที่ใช้บ่อยสามารถแบ่งเป็น รอตรวจแบบ รอจัดตาราง กำลังพิมพ์ อยู่ระหว่างหลังพิมพ์ รอตรวจคุณภาพ รอบรรจุ จัดส่งแล้ว และหยุดชะงักจากความผิดปกติ แต่ละคำสั่งซื้อควรอัปเดตอย่างน้อยวันละครั้ง และชิ้นงานความเสี่ยงสูงควรอัปเดตทันทีหลังผ่านกระบวนการสำคัญ
การจัดการความผิดปกติต้องมีเกณฑ์ยกระดับที่ชัดเจน ตัวอย่างเช่น หากพิมพ์ล้มเหลวเกิน 1 ครั้ง ต้องทบทวนมุมวาง การใช้ซัพพอร์ต และล็อตวัสดุ หากมิติคลาดเกิน ±0.2 มม. ต้องตรวจการสเกลโมเดล การสอบเทียบเครื่อง และการบิดตัวจากหลังพิมพ์ หากงานแก้ผิวเกิน 5 เปอร์เซ็นต์ของปริมาณรวม ต้องหยุดผลิตชิ้นงานประเภทเดียวกันต่อทันที การใช้ข้อมูลขับเคลื่อนการหยุดสายผลิต ย่อมมีต้นทุนต่ำกว่าการแก้ยกล็อตภายหลัง
สี่ จุดควบคุมคุณภาพ: เปลี่ยนการสุ่มตรวจให้เป็นการควบคุมระหว่างกระบวนการ
ล็อตเล็กไม่ใช่การผลิตจำนวนมาก แต่ก็ไม่ควรตรวจแค่ตอนจบอย่างเดียว แนะนำให้ตั้งจุดควบคุมคุณภาพ 3 แบบ ได้แก่ การยืนยันชิ้นแรก การสุ่มตรวจระหว่างกระบวนการ และการตรวจซ้ำก่อนส่งออก การยืนยันชิ้นแรกให้ความสำคัญกับมิติ การประกอบ และผิวที่มองเห็น การสุ่มตรวจระหว่างกระบวนการเน้นความสม่ำเสมอของชิ้นงานในล็อตเดียวกัน และการตรวจซ้ำก่อนส่งออกเน้นจำนวน ฉลาก บรรจุภัณฑ์ และเอกสาร สำหรับชิ้นงานประกอบ ชิ้นแรกต้องทดสอบการประกอบจริง ไม่ควรดูแค่ขนาดของชิ้นเดี่ยว
เครื่องมือวัดสามารถจัดตามระดับความเสี่ยงได้ ชิ้นงานโชว์ผิวทั่วไปใช้เวอร์เนียร์ เกจ และการตรวจด้วยสายตาตามมาตรฐาน ชิ้นงานฟังก์ชันเพิ่มการทดสอบแรงบิด การเสียบ-ถอด หรือการรับน้ำหนัก ชิ้นงานความละเอียดสูงใช้เครื่อง CMM หรือการสแกนเปรียบเทียบ บันทึกการตรวจควรเก็บอย่างน้อย หมายเลขชิ้นส่วน รายการที่ตรวจ ค่าที่วัด ผลการตัดสิน และแนวทางจัดการ เพื่อให้สืบย้อนคุณภาพในภายหลังได้
ห้า การทบทวนหลังส่งมอบ: เปลี่ยนหนึ่งคำสั่งซื้อให้กลายเป็นประสิทธิภาพของครั้งถัดไป
หลังส่งมอบคำสั่งซื้อแล้ว ควรทำการทบทวนแบบเบา ๆ โดยเน้นบันทึกเวลาพิมพ์จริง จำนวนครั้งที่ล้มเหลว เวลาใช้หลังพิมพ์ สาเหตุของงานแก้ และความคิดเห็นจากลูกค้า หากโครงสร้างบางประเภทเกิดการโก่งหรือทิ้งรอยซัพพอร์ตซ้ำ ๆ ควรสรุปเป็นข้อเสนอแนะด้านการออกแบบ หากวัสดุบางชนิดทำให้ขนาดเปลี่ยนชัดเจนหลังการย้อมสี ควรปรับคำอธิบายกระบวนการและบัฟเฟอร์ราคา การทบทวนไม่ใช่งานธุรการ แต่เป็นประตูสู่การจัดการความรู้
ในโครงการล็อตเล็ก lantu3D มักเชื่อมการตรวจแบบ ข้อเสนอแนะด้านกระบวนการ การวางแผนการผลิต และผลตอบรับหลังส่งมอบเข้าด้วยกัน เพื่อช่วยให้ลูกค้าค่อย ๆ สร้างมาตรฐานการผลิตดิจิทัลที่เหมาะกับผลิตภัณฑ์ของตนเอง ดังนั้นล็อตเล็กจึงไม่ใช่เพียงการสั่งซื้อครั้งหนึ่ง แต่เป็นส่วนหนึ่งของการพัฒนาผลิตภัณฑ์และการยืนยันห่วงโซ่อุปทาน
สรุป: แก่นของการจัดการล็อตเล็กคือวงจรปิดของจังหวะงาน คุณภาพ และองค์ความรู้
เพื่อให้การผลิต 3D printing แบบล็อตเล็กส่งมอบได้อย่างเสถียร ต้องเริ่มจากการแยกคำสั่งซื้อ ใช้กระบวนการคอขวดคำนวณรอบเวลา ใช้บอร์ดงานเปิดเผยความผิดปกติ ใช้จุดควบคุมคุณภาพลดงานแก้ไข และใช้การทบทวนเพื่อสะสมประสบการณ์ สำหรับลูกค้าองค์กร การเลือกพันธมิตรบริการไม่ควรดูแค่จำนวนเครื่องจักร แต่ต้องดูว่ามีความสามารถบริหารตลอดกระบวนการตั้งแต่แบบต้นทางไปจนถึงการส่งมอบชิ้นงานจริงหรือไม่
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง