
Einleitung: Warum Kleinserienaufträge auf der letzten Meile leicht außer Kontrolle geraten
Im 3D-Druck-Service lässt sich ein einzelnes Muster oft mit der Erfahrung des Ingenieurs schnell realisieren; wird der Auftrag jedoch zu 30, 80 oder 200 Stück, verschiebt sich das Problem von „Kann es gedruckt werden?“ zu „Kann es in gleichbleibender Qualität, zum vereinbarten Termin und nachvollziehbar geliefert werden?“. In ein und derselben Serie können Teile aus SLA-Harz für Sichtflächen, SLS-Nylon-Funktionsteile und metallische SLM-Verbindungsteile enthalten sein, die Schichtdicken von 0,05 mm bis 0,12 mm aufweisen; außerdem umfasst die Nachbearbeitung das Entpulvern, Aushärten, Sandstrahlen, Färben, Lackieren, Gewindeschneiden und die Maßprüfung. Sobald nur ein Schritt keinen Takt hat, wird die gesamte Lieferung durch Nacharbeit, Wartezeiten und Kommunikationsaufwand ausgebremst.
lantu3D legt den Fokus stärker auf das gesamte Prozessmanagement von der Konstruktionszeichnung bis zur physischen Auslieferung, anstatt 3D-Druck als isolierte Maschinenkapazität zu betrachten. Der Kern des Kleinserienmanagements besteht darin, zwischen Angebot, Konstruktionsprüfung, Planung, Fertigung, Nachbearbeitung, Qualitätsprüfung und Verpackung messbare Kontrollpunkte einzurichten, damit jeder Auftrag zerlegt, verfolgt und im Nachhinein ausgewertet werden kann.
1. Auftragszerlegung: Zunächst die „Serie“ in handhabbare Prozesspakete zerlegen
Nach Eingang eines Kleinserienauftrags ist der erste Schritt nicht die direkte Maschinenbelegung, sondern die Erstellung eines Prozesspakets. Ein Prozesspaket sollte mindestens Teilenummer, Material, Verfahren, Menge, kritische Maße, Sichtflächen, Montagebezug, Anforderungen an die Nachbearbeitung, Liefercharge und Risikoklasse enthalten. Für SLA-Sichtteile mit einer Wandstärke unter 1,2 mm, schlanke Teile mit einem Längen-Durchmesser-Verhältnis von über 8:1 sowie Schnapp- oder Steckverbindungen mit einem Spiel unter 0,2 mm sollte eine hohe Risikoklasse markiert und vorab ein Probedruck oder eine Konstruktionsfreigabe eingeplant werden.
Eine wirksame Methode besteht darin, die BOM in drei Ebenen zu zerlegen: Kernstrukturteile, Sicht-/Präsentationsteile und Hilfs- bzw. Ersatzteile. Kernstrukturteile werden zuerst auf Maßhaltigkeit und Festigkeit validiert, Sichtteile zuerst auf Textur, Farbe und Oberflächenqualität, und Hilfsteile werden gebündelt eingeplant, um Rüstkosten zu senken. So lässt sich vermeiden, dass alle Teile gleichzeitig in die Produktion gehen und sich Probleme aufstauen.
2. Kapazitätsbewertung: Die Lieferzusage über den Engpassprozess bestimmen
Viele Lieferverzögerungen entstehen nicht durch zu wenige Drucker, sondern dadurch, dass Nachbearbeitung, Prüfung oder Nacharbeit den Puffer aufzehren. Ein SLA-Gerät kann über Nacht fertigen, doch Reinigung, Nachhärtung, Entfernen der Stützstrukturen und Feinschliff benötigen pro Teil dennoch 5 bis 20 Minuten; SLS-Nylonteile müssen nach dem Bau außerdem natürlich abkühlen, entpulvert, sandgestrahlt und gefärbt werden; Metallteile erfordern unter Umständen Wärmebehandlung, Drahterodieren, Sandstrahlen und CNC-Endbearbeitung. Die Planung sollte daher auf Basis des Engpassprozesses erfolgen und nicht nur nach der eigentlichen Maschinen-Bauzeit.
Empfehlenswert ist es, für jede Technologie einen Standardtakt festzulegen: SLA-Sichtteile mit Druckzeit plus 30 % Nachbearbeitungspuffer kalkulieren, SLS-Funktionsteile über die Bauraum-Auslastung plus Abkühlzeit bewerten, und Metallteile in die vier Abschnitte Fertigung, Spannungsarmglühen, Trennen und Prüfung aufteilen. Wenn der Kunde eine gestaffelte Lieferung verlangt, können die ersten kritischen Teile 2 bis 3 Tage früher freigegeben werden, um das Risiko eines verzögerten Gesamtauftrags zu senken.
3. Prozess-Board: Abweichungen innerhalb von 24 Stunden sichtbar machen
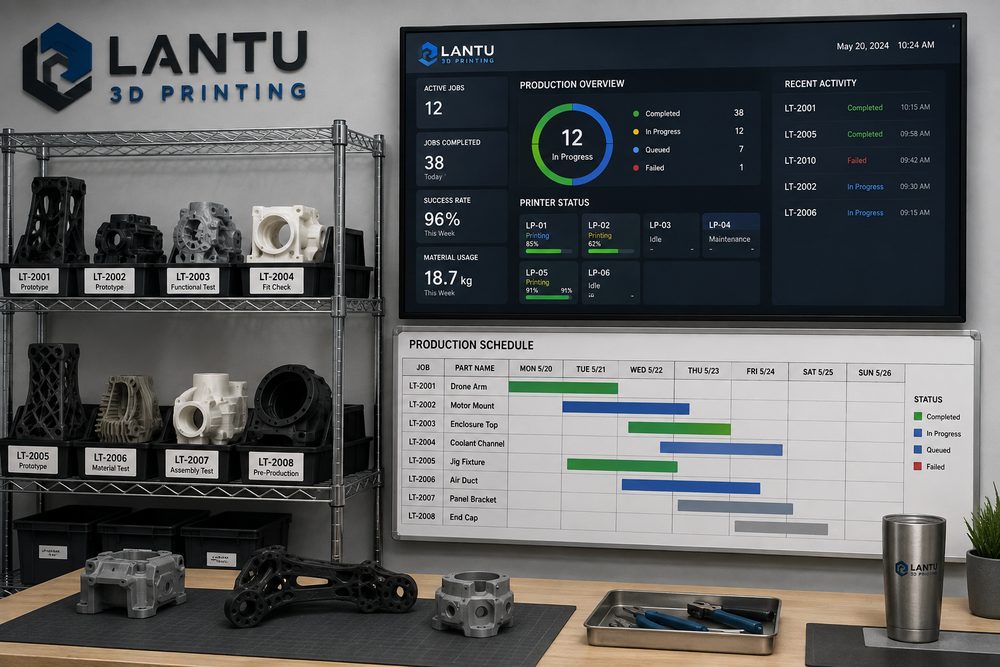
Kleinserienfertigung braucht ein visuelles Board. Die Felder sollten nicht zu komplex sein, aber Status, Verantwortliche, geplantes Fertigstellungsdatum und Ursache der Abweichung müssen abgedeckt sein. Übliche Status sind: Konstruktionsprüfung ausstehend, Planung ausstehend, im Druck, in Nachbearbeitung, zur Qualitätsprüfung, zur Verpackung, versendet, Stopp wegen Abweichung. Jeder Auftrag sollte mindestens einmal täglich aktualisiert werden; bei kritischen Teilen direkt nach Abschluss eines Schlüsselschritts.
Die Behandlung von Abweichungen braucht klare Eskalationsregeln. Beispielsweise muss nach mehr als einem Druckfehler die Platzierung, die Stützstruktur und die Materialcharge überprüft werden; bei Maßabweichungen von mehr als ±0,2 mm sind Modellskalierung, Kalibrierung der Maschine und Verzug durch die Nachbearbeitung zu prüfen; wenn die Nacharbeit bei Sichtteilen mehr als 5 % der Gesamtmenge betrifft, muss die Produktion ähnlicher Teile vorübergehend gestoppt werden. Datengetriebene Stopps sind kostengünstiger als nachträgliche Nacharbeit an der gesamten Charge.
4. Qualitäts-Gates: Stichprobenprüfung in Prozesskontrolle verwandeln
Kleinserie bedeutet nicht Massenproduktion, aber auch nicht, dass nur die Endkontrolle zählt. Empfehlenswert sind drei Arten von Qualitäts-Gates: Erstteilfreigabe, Prozess-Stichprobe und Versandprüfung. Die Erstteilfreigabe konzentriert sich auf Maßhaltigkeit, Passung und Sichtflächen; die Prozess-Stichprobe auf die Gleichmäßigkeit innerhalb der Serie; die Versandprüfung auf Menge, Etiketten, Verpackung und Dokumente. Bei Montagebaugruppen muss das erste Teil als reale Passprobe geprüft werden und nicht nur anhand einzelner Maße.
Die Messmittel sollten nach Risiko gestaffelt werden: Für einfache Sichtteile genügen Messschieber, Lehren und visuelle Standards; Funktionsteile benötigen zusätzlich Drehmoment-, Einsteck- oder Belastungstests; hochpräzise Teile werden mit einem KMG oder einem Scan-Vergleich geprüft. Die Prüfaufzeichnungen sollten mindestens Teilenummer, Prüfpunkt, Messwert, Bewertung und Maßnahmenempfehlung enthalten, damit die Qualität später nachvollziehbar bleibt.
5. Liefer-Review: Aus einem Auftrag Effizienz für den nächsten machen
Nach Abschluss eines Auftrags sollte ein kurzes Review stattfinden, in dem vor allem die tatsächliche Druckzeit, die Anzahl der Fehlschläge, der Aufwand für die Nachbearbeitung, die Ursachen für Nacharbeit und das Kundenfeedback dokumentiert werden. Wenn bei einer bestimmten Geometrie wiederholt Verzug oder Stützspuren auftreten, sollten daraus Konstruktionshinweise abgeleitet werden; wenn ein Material nach dem Färben eine deutliche Maßänderung zeigt, müssen Prozessbeschreibung und Kalkulationspuffer angepasst werden. Das Review ist kein administrativer Akt, sondern der Einstieg in das Wissensmanagement.
lantu3D verknüpft in Kleinserienprojekten üblicherweise Modellprüfung, Prozessberatung, Produktionsplanung und Lieferfeedback miteinander, um Kunden schrittweise dabei zu helfen, eine digitale Fertigungsnorm zu entwickeln, die zu den eigenen Produkten passt. So ist Kleinserie nicht nur ein einmaliger Einkauf, sondern ein Teil der Produktiteration und der Lieferkettenvalidierung.
Fazit: Der Kern des Kleinserienmanagements ist ein geschlossener Kreislauf aus Takt, Qualität und Wissen
Um eine stabile Lieferung in der Kleinserienproduktion im 3D-Druck zu erreichen, muss man bei der Auftragszerlegung beginnen, den Zeitraum über den Engpassprozess kalkulieren, Abweichungen über ein Board sichtbar machen, Nacharbeit durch Qualitäts-Gates begrenzen und Erfahrungen durch Reviews sichern. Für Unternehmenskunden zählt bei der Wahl eines Dienstleisters nicht nur die Anzahl der Maschinen, sondern vor allem, ob er über die Fähigkeit zum ganzheitlichen Management von der Konstruktionszeichnung bis zur physischen Lieferung verfügt.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.