
引言:小批量订单为什么容易在最后一公里失控
在3D打印服务中,1件样品通常可以依靠工程师经验快速推进;但当订单变成30件、80件或200件,问题会从“能不能打印”转为“能不能按一致质量、约定周期和可追溯方式交付”。同一批零件可能包含SLA树脂外观件、SLS尼龙功能件和金属SLM连接件,层厚从0.05mm到0.12mm不等,后处理又涉及清粉、固化、喷砂、染色、喷漆、攻牙和尺寸检测。只要一个环节没有节拍,整批交付就会被返工、等待和沟通成本拖慢。
蓝图三维更关注从蓝图设计到实物交付的全过程管理,而不是把3D打印当作孤立设备产能。小批量生产管理的核心,是在报价、设计审查、排程、成形、后处理、质检和包装之间建立可量化的控制点,让每个订单都能被拆解、跟踪和复盘。
一、订单拆解:先把“批量”拆成可管理的工艺包
小批量订单接入后,第一步不是直接排机器,而是建立工艺包。工艺包至少包括零件编号、材料、工艺、数量、关键尺寸、外观面、装配关系、后处理要求、交付批次和风险等级。对于壁厚低于1.2mm的SLA外观件、长径比超过8:1的细长件、装配间隙小于0.2mm的扣合件,应标记为高风险件,提前安排试打或设计确认。
一个有效做法是把BOM拆成三层:核心结构件、外观展示件和辅料/备件。核心结构件优先验证尺寸和强度,外观件优先确认纹理、颜色和表面等级,辅料则集中排产降低换机成本。这样能避免所有零件同时进入生产导致问题堆积。
二、产能评估:用瓶颈工序决定交付承诺
很多交付延期不是打印机不够,而是后处理、质检或返修吞掉了缓冲。SLA设备可能一夜完成成形,但清洗、二次固化、去支撑和精修每件仍需5到20分钟;SLS尼龙件成形后还要自然冷却、清粉、喷砂和染色;金属件则可能需要热处理、线切割、喷砂和CNC精加工。排程时应按瓶颈工序计算,而不是只按机器成形时间计算。
建议为每类工艺建立标准节拍:SLA外观件按打印时间+30%后处理缓冲,SLS功能件按打印仓利用率+冷却周期核算,金属件按成形、去应力、切割和检测四段分别估算。若客户要求分批交付,可以把首批关键件提前2到3天释放,降低整批等待风险。
三、工序看板:让异常在24小时内暴露
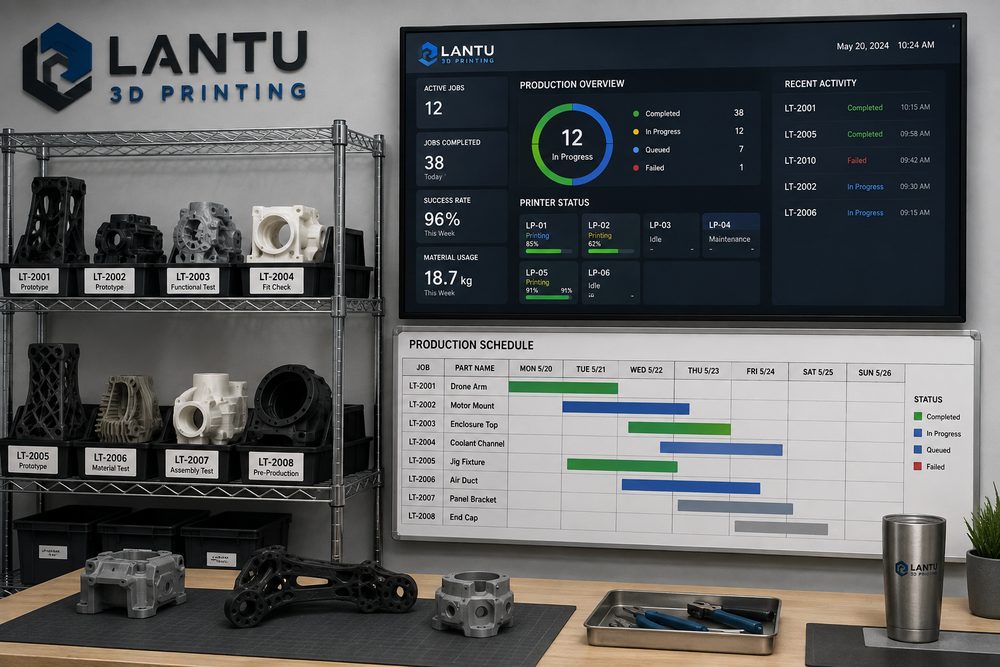
小批量生产需要可视化看板。看板字段不宜复杂,但必须覆盖状态、责任人、预计完成时间和异常原因。常用状态可分为:待审图、待排程、打印中、后处理中、待质检、待包装、已发货、异常暂停。每个订单每天至少更新一次,高风险件在关键工序完成后即时更新。
异常处理要有明确升级规则。例如打印失败超过1次必须复核摆放角度、支撑和材料批次;尺寸超差超过±0.2mm必须复核模型缩放、设备校准和后处理变形;外观返修超过总量5%必须暂停同类件继续生产。用数据驱动停线,比事后全批返工成本更低。
四、质量关口:把抽检变成过程控制
小批量不是大规模量产,但也不能只做最终抽检。建议设置三类质量关口:首件确认、过程抽检和出货复检。首件确认关注尺寸、装配和外观面;过程抽检关注同批一致性;出货复检关注数量、标签、包装和文件。对于装配件,首件必须进行实配,不应只看单件尺寸。
检测工具可按风险分级配置:普通外观件使用卡尺、塞规和目视标准;功能件增加扭矩、插拔或载荷测试;高精度件采用三坐标或扫描比对。检测记录至少保留零件编号、检测项目、测量值、判定结果和处理意见,便于后续质量追溯。
五、交付复盘:把一次订单沉淀为下一次效率
订单交付后应进行轻量复盘,重点记录实际打印时长、失败次数、后处理耗时、返工原因和客户反馈。如果某类结构反复出现翘曲或支撑痕,应形成设计建议;如果某种材料在染色后尺寸变化明显,应调整工艺说明和报价缓冲。复盘不是行政动作,而是知识管理的入口。
蓝图三维在小批量项目中通常会把模型审查、工艺建议、生产排程和交付反馈串联起来,帮助客户逐步建立适合自身产品的数字化制造规范。这样,小批量不只是一次采购,而是产品迭代和供应链验证的一部分。
总结:小批量管理的本质是节拍、质量和知识的闭环
3D打印小批量生产要稳定交付,必须从订单拆解开始,用瓶颈工序核算周期,用看板暴露异常,用质量关口控制返工,并通过复盘沉淀经验。对企业客户而言,选择服务伙伴时不仅要看设备数量,更要看其是否具备从设计蓝图到实物交付的全过程管理能力。