
مقدمة: لماذا يفقد طلب الدفعات الصغيرة السيطرة بسهولة في المرحلة الأخيرة
في خدمات الطباعة ثلاثية الأبعاد، يمكن لقطعة واحدة غالبًا أن تتقدم بسرعة اعتمادًا على خبرة المهندس؛ لكن عندما يتحول الطلب إلى 30 قطعة أو 80 قطعة أو 200 قطعة، تتغير المشكلة من “هل يمكن الطباعة؟” إلى “هل يمكن التسليم بجودة متسقة، وفي الموعد المتفق عليه، وبطريقة قابلة للتتبع؟”. قد تضم الدفعة الواحدة أجزاءً ظاهرية من راتنج SLA، وأجزاء وظيفية من نايلون SLS، ووصلات معدنية بتقنية SLM، مع تفاوت في سمك الطبقة من 0.05mm إلى 0.12mm، بينما تشمل عمليات ما بعد المعالجة إزالة المسحوق، المعالجة، السفع الرملي، التلوين، الرش، القلاوظ، وفحص الأبعاد. وإذا لم يكن لأي مرحلة إيقاع واضح، فسيتباطأ تسليم الدفعة كلها بسبب إعادة العمل والانتظار وتكاليف التواصل.
تركّز lantu3D على إدارة العملية كاملة من التصميم على المخطط إلى التسليم الفعلي، بدلاً من التعامل مع الطباعة ثلاثية الأبعاد بوصفها قدرة آلة منفصلة. إن جوهر إدارة الإنتاج على دفعات صغيرة هو إنشاء نقاط تحكم قابلة للقياس بين التسعير، ومراجعة التصميم، والجدولة، والتشكيل، وما بعد المعالجة، والفحص، والتغليف، بحيث يمكن تفكيك كل طلب وتتبعُه ومراجعته.
أولاً: تفكيك الطلب — حوّل “الدفعة” إلى حزم عمليات قابلة للإدارة
بعد وصول طلب الدفعات الصغيرة، لا تكون الخطوة الأولى هي تشغيل الآلات مباشرة، بل إنشاء حزمة عمليات. يجب أن تتضمن الحزمة على الأقل: رقم القطعة، المادة، العملية، الكمية، الأبعاد الحرجة، الأسطح الظاهرة، علاقات التجميع، متطلبات ما بعد المعالجة، دفعات التسليم، ومستوى المخاطر. وبالنسبة لأجزاء SLA الظاهرية التي يقل سُمك جدارها عن 1.2mm، أو الأجزاء الطويلة الرفيعة ذات نسبة الطول إلى القطر التي تتجاوز 8:1، أو القطع المتداخلة ذات الخلوص التجميعي الأقل من 0.2mm، يجب وسمها كعناصر عالية المخاطر، مع ترتيب اختبار أولي أو تأكيد التصميم مسبقًا.
ومن الأساليب الفعالة تقسيم قائمة المواد BOM إلى ثلاث طبقات: الأجزاء الهيكلية الأساسية، وأجزاء العرض الظاهرية، والمواد المساعدة/الاحتياطية. تُعطى الأجزاء الهيكلية الأولوية للتحقق من الأبعاد والمتانة، بينما تركز الأجزاء الظاهرية على الملمس واللون ومستوى السطح، أما المواد المساعدة فتُجمّع في إنتاج متتالٍ لتقليل تكلفة تبديل الإعدادات. وهذا يمنع دخول جميع الأجزاء إلى الإنتاج في الوقت نفسه وما يسببه ذلك من تراكم للمشكلات.
ثانياً: تقييم الطاقة الإنتاجية — اجعل مرحلة الاختناق هي التي تحدد التزام التسليم
تأخير التسليم لا يحدث كثيرًا بسبب نقص الطابعات، بل لأن ما بعد المعالجة أو الفحص أو إعادة الإصلاح يستهلك الهامش الزمني. قد تنجز آلة SLA التشكيل خلال ليلة واحدة، لكن التنظيف، والمعالجة الثانوية، وإزالة الدعامات، والتشطيب الدقيق قد تحتاج لكل قطعة من 5 إلى 20 دقيقة؛ أما قطع SLS النايلونية فتحتاج بعد التشكيل إلى التبريد الطبيعي، وإزالة المسحوق، والسفع الرملي، والتلوين؛ بينما قد تتطلب القطع المعدنية المعالجة الحرارية، والقطع بسلك EDM، والسفع الرملي، والتشطيب النهائي باستخدام CNC. لذلك يجب أن تُبنى الجدولة على أساس مرحلة الاختناق، لا على أساس زمن تشكيل الآلة فقط.
يُستحسن إنشاء إيقاع قياسي لكل نوع من العمليات: فالأجزاء الظاهرية المطبوعة بتقنية SLA تُحسب على أساس زمن الطباعة + هامش 30% لما بعد المعالجة، وتُقيّم الأجزاء الوظيفية بتقنية SLS وفق استغلال حوض الطباعة + دورة التبريد، بينما تُقدَّر الأجزاء المعدنية على ثلاث مراحل: التشكيل، وإزالة الإجهاد، والقطع والفحص. وإذا طلب العميل التسليم على دفعات، فيمكن إطلاق الدفعة الأولى من القطع الحرجة قبل 2 إلى 3 أيام لتقليل مخاطر انتظار الدفعة كاملة.
ثالثاً: لوحة العمليات — اجعل الاستثناءات تظهر خلال 24 ساعة
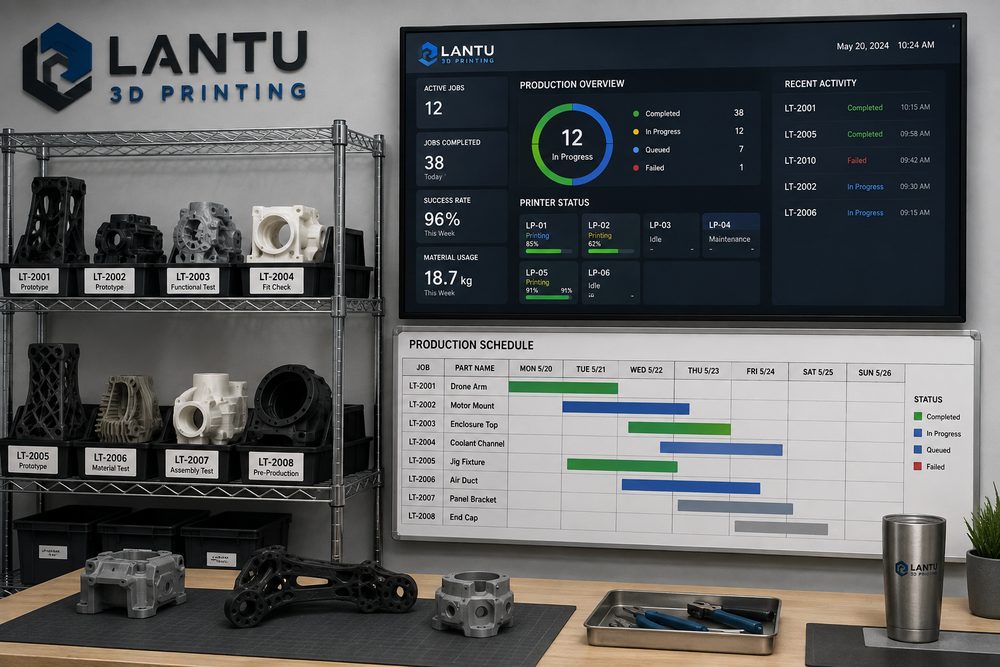
تحتاج الإنتاجية على دفعات صغيرة إلى لوحة مرئية. يجب ألا تكون الحقول معقدة، لكنها ملزمة بتغطية الحالة، والمسؤول، والوقت المتوقع للإنجاز، وسبب الاستثناء. ويمكن تقسيم الحالات الشائعة إلى: بانتظار مراجعة الملف، بانتظار الجدولة، قيد الطباعة، في ما بعد المعالجة، بانتظار الفحص، بانتظار التغليف، تم الشحن، ومعلّق بسبب استثناء. يجب تحديث كل طلب مرة واحدة على الأقل يوميًا، بينما تُحدَّث القطع عالية المخاطر فور اكتمال كل مرحلة رئيسية.
ويجب أن تكون إدارة الاستثناءات وفق قواعد تصعيد واضحة. فمثلًا، إذا فشلت الطباعة أكثر من مرة واحدة، فيجب إعادة فحص زاوية الوضع، والدعامات، ورقم دفعة المادة؛ وإذا تجاوز انحراف الأبعاد ±0.2mm، فيجب التحقق من تغيير مقياس النموذج، ومعايرة الجهاز، وتشوه ما بعد المعالجة؛ وإذا تجاوزت إعادة العمل في المظهر 5% من الإجمالي، فيجب إيقاف إنتاج القطع المماثلة مؤقتًا. إن إيقاف الخط اعتمادًا على البيانات أقل كلفة من إعادة العمل الشاملة بعد وقوع الخطأ.
رابعاً: بوابات الجودة — حوّل الفحص العيني إلى ضبطٍ للعملية
الإنتاج على دفعات صغيرة ليس تصنيعًا جماعيًا واسع النطاق، لكنه أيضًا لا يمكن أن يعتمد على الفحص النهائي فقط. يُنصح بتحديد ثلاث بوابات جودة: اعتماد القطعة الأولى، والفحص أثناء العملية، والفحص قبل الشحن. يركز اعتماد القطعة الأولى على الأبعاد، والتجميع، والأسطح الظاهرية؛ ويركز الفحص أثناء العملية على اتساق الدفعة نفسها؛ بينما يهتم فحص ما قبل الشحن بالكمية، والملصقات، والتغليف، والوثائق. وبالنسبة لقطع التجميع، يجب تنفيذ التركيب الفعلي للقطعة الأولى، ولا يكفي الاكتفاء بفحص أبعاد القطعة منفردة.
يمكن تهيئة أدوات القياس بحسب مستوى المخاطرة: فالقطع الظاهرية العادية تستخدم القدمة الورنية، ومقاييس الفتحات، والمعيار البصري؛ أما القطع الوظيفية فتحتاج إلى اختبار العزم، أو قوة الإدخال/الإخراج، أو اختبار الحمل؛ بينما تُستخدم آلات القياس ثلاثية الإحداثيات أو المقارنة بالمسح للقطع عالية الدقة. ويجب حفظ سجلات الفحص على الأقل متضمنة رقم القطعة، وبند الفحص، وقيمة القياس، ونتيجة الحكم، وملاحظات المعالجة، وذلك لتسهيل التتبع اللاحق للجودة.
خامساً: مراجعة التسليم — حوّل كل طلب إلى كفاءة في الطلب التالي
بعد تسليم الطلب، ينبغي إجراء مراجعة خفيفة تركز على زمن الطباعة الفعلي، وعدد مرات الفشل، وزمن ما بعد المعالجة، وأسباب إعادة العمل، وملاحظات العميل. فإذا تكرر ظهور الالتواء أو آثار الدعامات في نوع معين من البنى، فيجب صياغة توصيات تصميمية؛ وإذا أظهر نوع معين من المواد تغيرًا ملحوظًا في الأبعاد بعد التلوين، فينبغي تعديل تعليمات العملية وهامش التسعير. المراجعة ليست إجراءً إداريًا، بل هي بوابة لإدارة المعرفة.
عادةً ما تربط lantu3D في مشاريع الدفعات الصغيرة بين مراجعة النموذج، واقتراحات العملية، وجدولة الإنتاج، وملاحظات التسليم، لمساعدة العملاء على بناء معايير تصنيع رقمية تناسب منتجاتهم تدريجيًا. وبهذا، لا تصبح الدفعات الصغيرة مجرد عملية شراء، بل جزءًا من تطوير المنتج والتحقق من سلسلة التوريد.
الخلاصة: جوهر إدارة الدفعات الصغيرة هو حلقة مغلقة من الإيقاع والجودة والمعرفة
لكي يحقق إنتاج الطباعة ثلاثية الأبعاد على دفعات صغيرة تسليمًا مستقرًا، يجب البدء من تفكيك الطلب، ثم حساب الدورة الزمنية وفق مرحلة الاختناق، واستخدام لوحة مرئية لكشف الاستثناءات، وتطبيق بوابات جودة للحد من إعادة العمل، وأخيرًا ترسيخ الخبرة عبر المراجعة. وبالنسبة للعملاء من الشركات، فإن اختيار الشريك الخدمي لا ينبغي أن يعتمد على عدد الآلات فقط، بل على امتلاكه القدرة على إدارة العملية كاملة من المخطط التصميمي إلى التسليم الفعلي.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.