
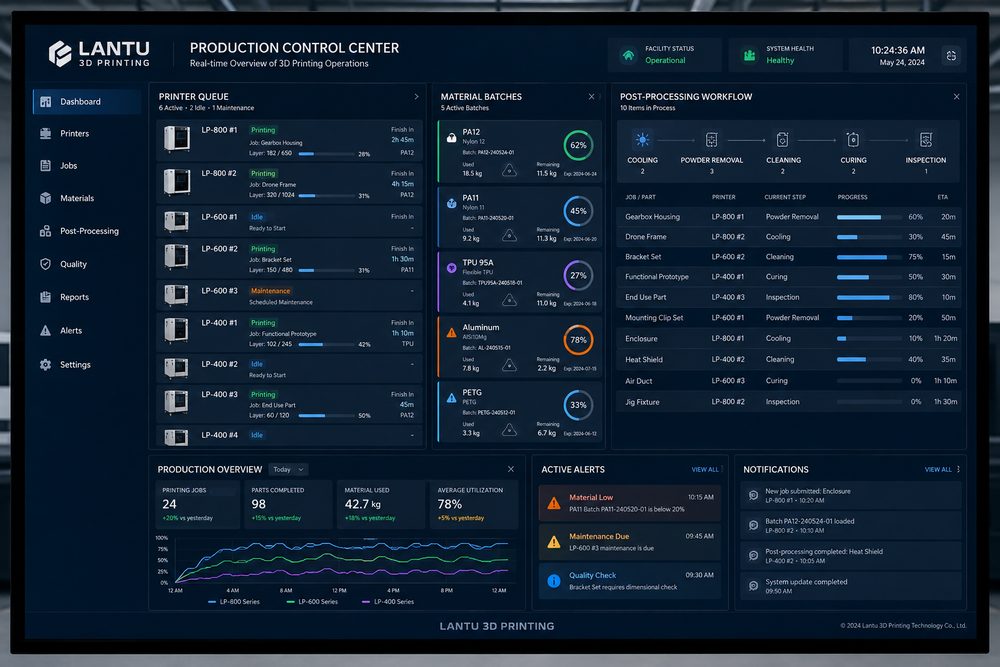
Inleiding: de doorlooptijd is het resultaat van meerdere samenwerkende stappen
Bij 3D-printdiensten denken klanten vaak dat de levertijd gelijk is aan de tijd die de printer nodig heeft. In werkelijkheid omvat de totale doorlooptijd ook bestandscontrole, offertebevestiging, materiaalvoorbereiding, nesting en slicing, printen, afkoelen of uitharden, verwijderen van poeder of ondersteuningen, oppervlakteafwerking, maatcontrole, verpakken en verzenden. Als één schakel niet goed wordt ingepland, kan een taak die in 24 uur klaar zou zijn uitlopen tot drie à vijf dagen wachten. lantu3D, als platform voor het volledige traject van ontwerp tot fysieke levering, kijkt daarom vooral naar de afstemming tussen machines, materialen, nabewerking en kwaliteitscontrole, en niet alleen naar de snelheid van één printer.
1. Breng eerst de echte knelpunten in kaart, in plaats van zomaar meer machines toe te voegen
De eerste stap in productieplanning is het analyseren van de belasting per processtap. FDM- en SLA-opdrachten worden vaak begrensd door de printtijd, terwijl SLS-nylonopdrachten juist kunnen worden vertraagd door afkoeling, poederverwijdering en kleurbehandeling. Metaalprinten kan daarnaast vastlopen op wachttijden voor warmtebehandeling, draadvonken en nabewerking. Het is verstandig om elke order op te delen in standaardtijden: bestandscontrole 0,5-2 uur, nesting en slicing 0,5 uur, printen 4-36 uur, afkoelen of uitharden 2-12 uur, nabewerking 1-24 uur en eindcontrole 0,5-2 uur. Alleen met een realistisch beeld van de tijdsopbouw kun je bepalen of de bottleneck bij machines, personeel of uitbesteed werk ligt.
2. Bundel orders op basis van materiaal en proces om de machinebezetting te verhogen
3D-printen heeft als voordeel dat er geen matrijs nodig is, maar dat betekent niet dat elke order apart moet worden opgestart. SLS PA12, MJF-nylon en seriewerk in hars lenen zich goed voor bundeling op basis van materiaal, kleur, laagdikte en leverdatum. Stel daarbij duidelijke grenzen, bijvoorbeeld dat in dezelfde poederbatch alleen orders worden samengevoegd die binnen 24 uur definitief zijn bevestigd. Zo voorkom je dat je levering opoffert om nog meer onderdelen te kunnen verzamelen. Bij harsdelen moet je ook rekening houden met wisseltijden tussen materialen en schoonmaakprocessen. Transparante, hittebestendige en taaie harsen kun je beter niet te vaak door elkaar plannen, omdat dit vervuiling en herwerk kan veroorzaken.
3. Werk met dynamische prioriteiten om de kosten van spoedopdrachten te beheersen
Spoedorders zijn een van de meest voorkomende verstoringen in productieplanning. Het is beter om prioriteiten te bepalen op basis van vijf factoren: afgesproken levertijd, klantniveau, procesrisico, complexiteit van de nabewerking en logistieke urgentie. Kijk dus niet alleen naar wie het hardst dringt. Voordat je een spoedorder inplant, moet je beoordelen of de lopende batch wordt onderbroken, of er materiaal verloren gaat, of een nabewerkingsslot wordt verdrongen en of reeds toegezegde orders in gevaar komen. Voor opdrachten die echt moeten worden voorgetrokken, leg je de reden en de orders die worden beïnvloed vast, en werk je de verwachte opleverdatum direct bij op het dashboard. Een transparant wijzigingsproces beschermt de leverbetrouwbaarheid beter dan last-minute mondelinge aanpassingen.
4. Plan nabewerking en kwaliteitscontrole vooraf, niet pas nadat het printen klaar is
Veel vertraging ontstaat pas nadat het printen is afgerond. Harsdelen moeten worden gewassen, nagehard, ontdaan van supports, geschuurd en gespoten; nylononderdelen moeten afkoelen, worden uitgenomen, gepoederd, gestraald, geverfd en gedroogd; metalen onderdelen kunnen warmtebehandeling, verwijdering van ondersteuningen, verspaning en oppervlaktebehandeling nodig hebben. Als deze stappen pas in de planning worden gezet nadat het printen klaar is, ontstaat er vanzelf een nieuw knelpunt. Een betere aanpak is om bij het slicen en nesten direct een nabewerkingstaak mee te genereren en daarvoor al personeels- en machinecapaciteit te reserveren. Voor kritieke orders kun je al twee uur voor het einde van de print de nabewerkingsplek laten voorbereiden met mallen, verbruiksmaterialen en meetgereedschap.
5. Gebruik data om leverafwijkingen terug te koppelen en de planningsregels continu te verbeteren
Evalueer wekelijks het verschil tussen geplande en daadwerkelijke voltooiingstijden en onderzoek of de oorzaak ligt bij herhaalde bestandswijzigingen, machinestoringen, materiaaltekorten, herwerk in de nabewerking, wachttijd bij inspectie of vertraging in de logistiek. Het is verstandig om de volgende indicatoren vast te leggen: op tijd geleverd percentage, machinebezettingsgraad, gemiddelde wachttijd, herwerkratio en aandeel spoedorders. Als de machinebezetting laag is maar de levering alsnog vertraagt, ligt de bottleneck waarschijnlijk bij de front-end controle of nabewerking. Als de herwerkratio hoger is dan 5%, moet je terug naar de ontwerpcontrole en de beheersing van procesparameters. Het planningssysteem moet op basis van data de veiligheidsmarge aanpassen, niet op onderbuikgevoel.
Conclusie: goede planning maakt levering voorspelbaar
Het doel van productieplanning in 3D-printen is niet om elke machine maximaal vol te zetten, maar om een stabiel ritme te creëren tussen materialen, machines, personeel, nabewerking en kwaliteitscontrole. Met knelpuntanalyse, materiaalbundeling, dynamische prioriteiten, vroegtijdige planning van nabewerking en datagedreven evaluatie kunnen bedrijven wachttijden en chaos door spoedorders sterk verminderen. Zo krijgen klanten nauwkeurigere levertijdafspraken en betrouwbaardere fysieke leveringen.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.