
Введение: почему мелкие партии чаще всего выходят из-под контроля на последнем этапе
В сервисе 3D-печати одна деталь-образец обычно может быть быстро запущена благодаря опыту инженера; но когда заказ превращается в 30, 80 или 200 деталей, вопрос уже не в том, «можно ли напечатать», а в том, «можно ли поставить в согласованные сроки, с одинаковым качеством и с прослеживаемостью». В одной партии могут быть и SLA-детали для внешнего вида, и функциональные детали из нейлона по SLS, и металлические соединительные элементы, напечатанные по технологии SLM; толщина слоя при этом может варьироваться от 0,05 мм до 0,12 мм, а постобработка включает удаление порошка, полимеризацию, пескоструйную обработку, окрашивание, покраску, нарезание резьбы и контроль размеров. Если хотя бы на одном этапе нарушается такт, вся партия начинает задерживаться из-за переделок, ожиданий и затрат на согласования.
lantu3D делает акцент на управлении всем процессом — от проектного замысла до физической поставки, а не рассматривает 3D-печать как изолированную производственную единицу. Суть управления мелкосерийным производством состоит в том, чтобы между этапами расчёта цены, проверки проекта, планирования, формирования, постобработки, контроля качества и упаковки были установлены измеримые точки контроля, позволяющие разбирать, отслеживать и анализировать каждый заказ.
1. Декомпозиция заказа: сначала превратите «партию» в набор управляемых технологических пакетов
После поступления мелкосерийного заказа первый шаг — не немедленно ставить его на оборудование, а сформировать технологический пакет. Такой пакет должен как минимум включать номер детали, материал, технологию, количество, критические размеры, внешние поверхности, взаимосвязь при сборке, требования к постобработке, этап поставки и уровень риска. Для SLA-внешних деталей с толщиной стенки менее 1,2 мм, для длинных тонкостенных деталей с отношением длины к диаметру более 8:1, а также для защёлок и сопряжений с зазором менее 0,2 мм следует заранее помечать детали как высокорисковые и планировать пробную печать или подтверждение конструкции.
Практичный подход — разделить BOM на три уровня: основные несущие детали, демонстрационные внешние детали и расходные/запасные элементы. Основные детали проверяются в первую очередь по размерам и прочности, внешние детали — по текстуре, цвету и классу поверхности, а расходники группируются в отдельную производственную очередь, чтобы снизить издержки на переналадку. Это помогает избежать ситуации, когда все детали одновременно попадают в производство и создают накопление проблем.
2. Оценка мощности: используйте узкое место для определения обещанных сроков поставки
Многие срывы сроков возникают не потому, что не хватает принтеров, а потому, что постобработка, контроль качества или переделки съедают весь запас времени. Устройство SLA может завершить формование за ночь, но на промывку, вторичную полимеризацию, удаление поддержек и доводку одной детали всё равно может уходить от 5 до 20 минут; детали из нейлона, напечатанные по SLS, после формования требуют естественного охлаждения, удаления порошка, пескоструйной обработки и окрашивания; металлические детали, в свою очередь, могут нуждаться в термообработке, электроэрозионной резке, пескоструйной обработке и финишной обработке на ЧПУ. Поэтому при планировании следует рассчитывать график по узкому месту процесса, а не только по времени формирования на принтере.
Рекомендуется для каждого типа технологии установить стандартный такт: для SLA-внешних деталей учитывать время печати плюс 30% запаса на постобработку; для функциональных SLS-деталей — использовать заполнение камеры печати и цикл охлаждения; для металлических деталей — отдельно оценивать этапы формирования, снятия напряжений, резки и контроля. Если клиент просит поэтапную поставку, первую критическую партию можно выпустить на 2–3 дня раньше, чтобы снизить риск ожидания всей партии.
3. Доска операций: сделайте так, чтобы отклонения проявлялись в течение 24 часов
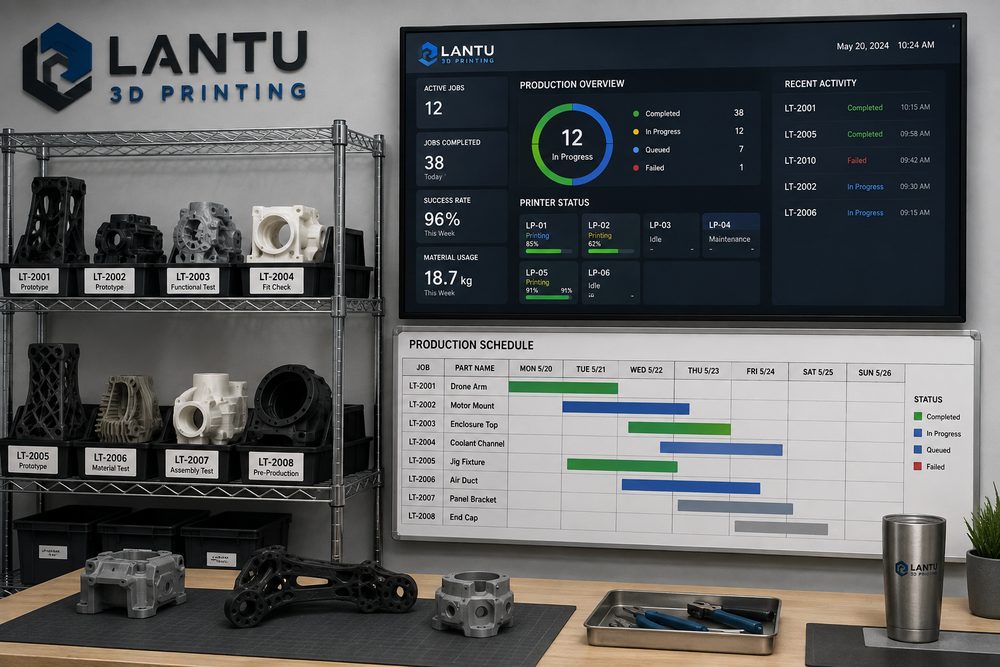
Для мелкосерийного производства необходима визуализация процесса. Поля доски не должны быть избыточно сложными, но обязательно должны включать статус, ответственного, ожидаемое время завершения и причину отклонения. Типовые статусы могут быть такими: ожидание проверки модели, ожидание планирования, печать, постобработка, ожидание контроля качества, ожидание упаковки, отправлено, аварийная остановка. Каждый заказ должен обновляться как минимум раз в день, а для высокорисковых деталей — сразу после завершения ключевого этапа.
Для обработки отклонений нужны чёткие правила эскалации. Например, если печать не удалась более одного раза, необходимо повторно проверить ориентацию, поддержки и партию материала; если отклонение размеров превышает ±0,2 мм, следует перепроверить масштаб модели, калибровку оборудования и деформации после постобработки; если объём доработок по внешнему виду превышает 5% от общего количества, производство аналогичных деталей нужно приостановить. Управление остановкой линии на основе данных обходится дешевле, чем полная переделка партии после факта.
4. Контроль качества: превратите выборочный контроль в контроль процесса
Мелкая партия — это не массовое производство, но и здесь нельзя ограничиваться только финальной проверкой. Рекомендуется установить три типа контрольных точек качества: подтверждение первой детали, промежуточный выборочный контроль и финальная проверка перед отгрузкой. На этапе первой детали проверяются размеры, сборка и внешние поверхности; на этапе выборочного контроля — стабильность внутри партии; при финальной проверке — количество, маркировка, упаковка и сопроводительная документация. Для сборочных изделий первая деталь обязательно должна проверяться в реальной сборке, а не только по размерам одной детали.
Измерительные инструменты следует подбирать по уровню риска: для обычных внешних деталей использовать штангенциркуль, калибры и визуальные эталоны; для функциональных деталей добавлять тесты крутящего момента, усилия вставки/извлечения или нагрузки; для высокоточных деталей применять координатно-измерительную машину или контроль по 3D-скану. В протоколе измерений необходимо хранить как минимум номер детали, проверяемый параметр, значение измерения, результат и решение по обработке, чтобы обеспечить последующую прослеживаемость качества.
5. Анализ поставки: превратите один заказ в рост эффективности следующего
После поставки заказа следует провести лёгкий анализ результатов, фиксируя фактическое время печати, количество сбоев, время постобработки, причины переделок и отзывы клиента. Если у определённого типа конструкции регулярно возникают коробление или следы от поддержек, нужно сформировать рекомендации для проектирования; если какой-либо материал заметно меняет размеры после окрашивания, следует скорректировать технологическую инструкцию и резерв в расчёте цены. Анализ — это не административная формальность, а входная точка для управления знаниями.
В проектах мелкосерийного производства lantu3D обычно связывает проверку модели, технологические рекомендации, производственное планирование и обратную связь по поставке, помогая клиентам постепенно формировать собственные стандарты цифрового производства, подходящие именно для их продукции. Так мелкая партия становится не просто закупкой, а частью итерации продукта и проверки цепочки поставок.
Итог: суть управления мелкосерийным производством — в замкнутом цикле такта, качества и знаний
Чтобы мелкосерийное производство в 3D-печати стабильно выполняло поставки, необходимо начинать с декомпозиции заказа, рассчитывать сроки по узкому месту, выявлять отклонения с помощью доски операций, контролировать переделки через контрольные точки качества и накапливать опыт через анализ результатов. Для корпоративного клиента при выборе партнёра важны не только количество оборудования, но и способность вести весь процесс — от проектного замысла до физической поставки.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.