
はじめに:なぜ小ロット受注は最後の一歩で崩れやすいのか
3Dプリントサービスでは、1点のサンプルであれば、エンジニアの経験を頼りに素早く進められます。しかし受注が30個、80個、あるいは200個になると、問題は「印刷できるか」から「一定の品質、約束した納期、追跡可能な形で納品できるか」へと変わります。同じロットの部品に、SLAレジンの外観品、SLSナイロンの機能部品、金属SLMの接続部品が混在し、層厚も0.05mmから0.12mmまで異なります。さらに後処理には、粉落とし、硬化、サンドブラスト、染色、塗装、ねじ立て、寸法検査が含まれます。どこか一工程でもタクトが崩れると、ロット全体の納品は手戻り、待ち時間、コミュニケーションコストによって遅れてしまいます。
lantu3Dは、3Dプリントを単独の設備能力として見るのではなく、設計から実物納品までの全工程管理を重視しています。小ロット生産管理の核心は、見積、設計審査、スケジューリング、成形、後処理、品質検査、梱包の間に、定量化できる管理点を設け、すべての受注を分解・追跡・振り返りできるようにすることです。
一、受注分解:まず「ロット」を管理可能な工程パッケージへ分ける
小ロット受注を受けたら、最初に行うべきことは、そのまま機械に載せることではなく、工程パッケージを作ることです。工程パッケージには少なくとも、部品番号、材料、工法、数量、重要寸法、外観面、組立関係、後処理要件、納品バッチ、リスクレベルを含めます。肉厚が1.2mm未満のSLA外観部品、長さ対径比が8:1を超える細長い部品、組立クリアランスが0.2mm未満の嵌合部品は、高リスクとして印を付け、事前に試作や設計確認を行うべきです。
有効な方法として、BOMを三層に分けます。コア構造部品、外観重視部品、補助品・予備品です。コア構造部品は寸法と強度の確認を優先し、外観部品は質感、色、表面レベルを優先して確認し、補助品はまとめて生産することで段取り替えコストを抑えます。こうすることで、全部品が同時に生産へ入って問題が積み上がるのを防げます。
二、能力評価:ボトルネック工程で納期回答を決める
納期遅延の多くは、プリンタ不足ではなく、後処理、品質検査、あるいは再作業が余裕時間を食い尽くすことに起因します。SLA設備は一晩で成形を終えられても、洗浄、二次硬化、サポート除去、仕上げには1点あたり5〜20分かかることがあります。SLSナイロン部品は成形後に自然冷却、粉落とし、サンドブラスト、染色が必要です。金属部品では、熱処理、ワイヤーカット、サンドブラスト、CNC仕上げが加わることがあります。したがって、スケジューリングは成形時間だけでなく、ボトルネック工程を基準に算出する必要があります。
工法ごとに標準タクトを設定することを推奨します。SLA外観部品は、印刷時間に加えて後処理の30%をバッファとして見込みます。SLS機能部品は、造形ビルドの稼働率と冷却時間を合わせて見積もります。金属部品は、成形、応力除去、切断、検査の四段階で個別に算出します。顧客が分納を求める場合は、重要部品を2〜3日先行して解放し、ロット全体の待ち時間リスクを下げます。
三、工程かんばん:異常を24時間以内に見える化する
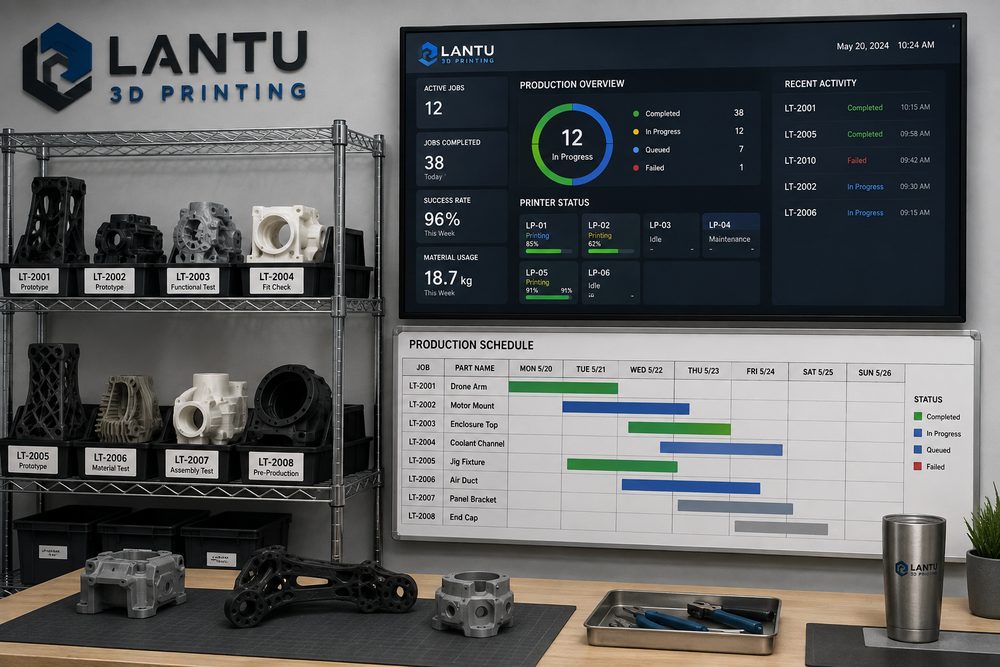
小ロット生産には可視化されたかんばんが必要です。項目を増やしすぎる必要はありませんが、状態、担当者、予定完了時刻、異常理由は必ず含めます。一般的な状態は、図面確認待ち、スケジューリング待ち、印刷中、後処理中、品質検査待ち、梱包待ち、出荷済み、異常停止に分けられます。各受注は少なくとも1日1回更新し、高リスク部品は主要工程が終わるたびに即時更新します。
異常対応には明確なエスカレーションルールが必要です。たとえば、印刷失敗が1回を超えたら、配置角度、サポート、材料ロットを再確認します。寸法公差が±0.2mmを超えて外れた場合は、モデルスケール、装置校正、後処理変形を見直します。外観の再仕上げが総数の5%を超えたら、同種部品の生産を一時停止します。事後の全数手直しより、データに基づいてラインを止めるほうがコストは低くなります。
四、品質ゲート:抜き取り検査を工程管理に変える
小ロットは大量生産ではありませんが、最終検査だけで済ませるべきでもありません。推奨されるのは、初品確認、工程内抜き取り検査、出荷前再検査の三つの品質ゲートです。初品確認では寸法、組立性、外観面を確認します。工程内抜き取り検査では同ロットの一貫性を見ます。出荷前再検査では数量、ラベル、梱包、書類を確認します。組立部品については、初品は必ず実組み付けで確認し、単体寸法だけで判断してはいけません。
検査ツールはリスクに応じて使い分けます。一般的な外観部品にはノギス、ゲージ、目視基準を使用します。機能部品にはトルク、挿抜、荷重試験を追加します。高精度部品には三次元測定機やスキャン比較を用います。検査記録には少なくとも、部品番号、検査項目、測定値、判定結果、処置内容を残し、後続の品質トレーサビリティに備えます。
五、納品レビュー:一度の受注を次回の効率へつなげる
受注の納品後は、軽量なレビューを行うべきです。実際の印刷時間、失敗回数、後処理時間、手直しの理由、顧客フィードバックを重点的に記録します。特定の構造で反りやサポート痕が繰り返し出るなら、設計提案につなげます。特定材料で染色後の寸法変化が大きいなら、工程説明や見積りのバッファを見直します。レビューは事務作業ではなく、ナレッジマネジメントの入口です。
lantu3Dでは、小ロット案件において、モデル審査、工程提案、生産スケジューリング、納品フィードバックを連結し、顧客が自社製品に適したデジタル製造ルールを段階的に整えられるよう支援しています。これにより、小ロットは単なる購買ではなく、製品改善とサプライチェーン検証の一部になります。
まとめ:小ロット管理の本質は、タクト・品質・知見の循環にある
3Dプリントの小ロット生産を安定して納品するには、受注分解から始め、ボトルネック工程で周期を見積もり、かんばんで異常を可視化し、品質ゲートで手戻りを抑え、レビューで経験を蓄積する必要があります。企業顧客がサービスパートナーを選ぶ際は、設備台数だけでなく、設計図から実物納品までを通して管理できる能力があるかを見極めることが重要です。