
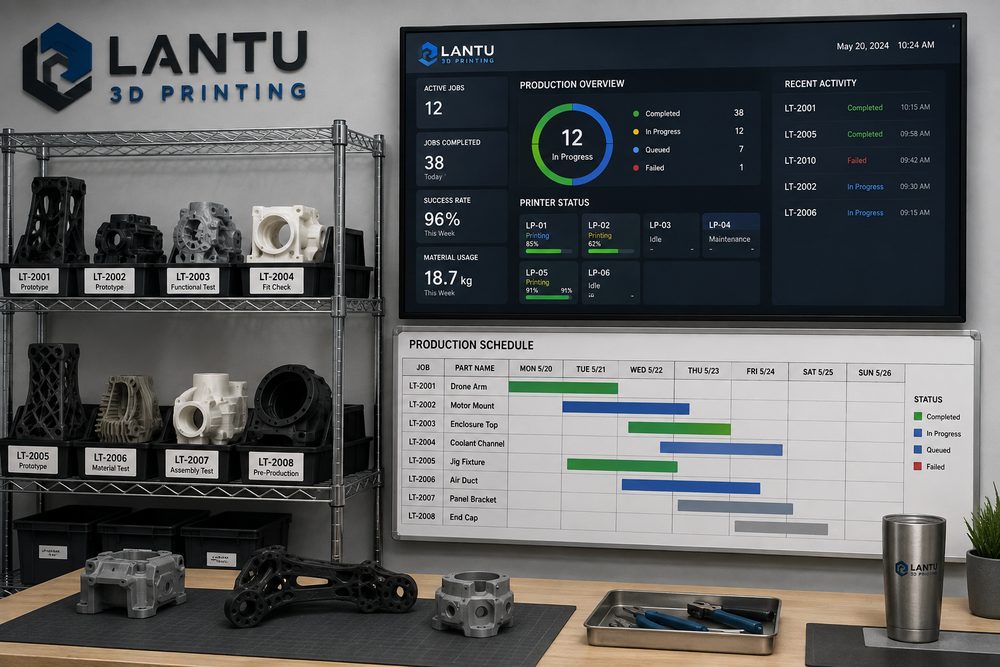
Introducción: por qué los pedidos de lotes pequeños suelen descontrolarse en el último tramo
En los servicios de impresión 3D, una sola muestra normalmente puede avanzar con rapidez gracias a la experiencia del ingeniero; pero cuando el pedido pasa a 30, 80 o 200 piezas, el problema deja de ser “si se puede imprimir” y pasa a ser “si se puede entregar con una calidad consistente, dentro del plazo acordado y con trazabilidad”. Un mismo lote puede incluir piezas estéticas de resina SLA, piezas funcionales de nylon SLS y conectores metálicos SLM, con espesores de capa que van de 0,05 mm a 0,12 mm; además, el posprocesado puede implicar retirada de polvo, curado, chorreado, teñido, pintura, roscado y verificación dimensional. Si una sola etapa no tiene ritmo, todo el lote se verá frenado por retrabajos, esperas y costes de comunicación.
lantu3D se centra más en la gestión integral del proceso, desde el diseño en plano hasta la entrega del producto físico, y no en tratar la impresión 3D como una capacidad aislada de equipo. El núcleo de la gestión de producción en lotes pequeños consiste en establecer puntos de control cuantificables entre la cotización, la revisión de diseño, la planificación, la conformación, el posprocesado, la inspección de calidad y el embalaje, de modo que cada pedido pueda descomponerse, seguirse y revisarse.
1. Descomposición del pedido: convertir primero el “lote” en paquetes de proceso gestionables
Cuando entra un pedido de lotes pequeños, el primer paso no es asignar la máquina de inmediato, sino crear un paquete de proceso. Ese paquete debe incluir, como mínimo, el número de pieza, el material, el proceso, la cantidad, las dimensiones críticas, las superficies visibles, las relaciones de montaje, los requisitos de posprocesado, los lotes de entrega y el nivel de riesgo. En piezas de apariencia SLA con un espesor de pared inferior a 1,2 mm, piezas alargadas con una relación longitud-diámetro superior a 8:1 y piezas de encaje con una holgura de montaje inferior a 0,2 mm, conviene marcarlas como piezas de alto riesgo y reservar tiempo para una prueba previa o para confirmar el diseño.
Una práctica eficaz es dividir la BOM en tres niveles: componentes estructurales principales, piezas de exhibición estéticas y consumibles o repuestos. Los componentes estructurales principales deben validarse primero en dimensiones y resistencia; las piezas estéticas deben confirmar textura, color y nivel superficial; y los consumibles deben agruparse para reducir el coste de cambio de máquina. Así se evita que todas las piezas entren en producción a la vez y se acumulen los problemas.
2. Evaluación de capacidad: usar el cuello de botella para definir el compromiso de entrega
Muchos retrasos en la entrega no se deben a que falten impresoras, sino a que el posprocesado, la inspección de calidad o el retrabajo consumen el colchón de tiempo. Un equipo SLA puede terminar la conformación durante la noche, pero el lavado, el curado secundario, la retirada de soportes y el acabado fino pueden requerir entre 5 y 20 minutos por pieza; las piezas de nylon SLS, después de la conformación, todavía deben enfriarse de forma natural, limpiarse del polvo, chorrearse y teñirse; y las piezas metálicas pueden necesitar tratamiento térmico, corte por hilo, chorreado y mecanizado CNC de precisión. La planificación debe calcularse según el cuello de botella, no solo por el tiempo de conformación de la máquina.
Se recomienda establecer un ritmo estándar para cada proceso: en piezas estéticas SLA, calcular tiempo de impresión + 30 % de margen para posprocesado; en piezas funcionales SLS, calcular por utilización de la cámara de impresión + ciclo de enfriamiento; y en piezas metálicas, estimar por separado las fases de conformación, alivio de tensiones, corte e inspección. Si el cliente solicita entregas por lotes, puede liberarse el primer lote de piezas clave con 2 o 3 días de antelación para reducir el riesgo de espera del lote completo.
3. Tablero de proceso: hacer que las anomalías aparezcan en 24 horas
La producción en lotes pequeños necesita un tablero visual. Los campos del tablero no deben ser demasiado complejos, pero sí deben cubrir el estado, el responsable, la fecha prevista de finalización y el motivo de la anomalía. Los estados habituales pueden dividirse en: pendiente de revisión de planos, pendiente de planificación, en impresión, en posprocesado, pendiente de inspección, pendiente de embalaje, enviado y pausa por anomalía. Cada pedido debe actualizarse al menos una vez al día, y las piezas de alto riesgo deben actualizarse inmediatamente después de completar cada etapa clave.
La gestión de incidencias debe tener reglas claras de escalado. Por ejemplo, si un fallo de impresión supera 1 vez, debe revisarse el ángulo de colocación, los soportes y el lote de material; si una desviación dimensional supera ±0,2 mm, deben revisarse la escala del modelo, la calibración del equipo y la deformación por posprocesado; y si los retrabajos de apariencia superan el 5 % del total, debe pausarse la producción de piezas similares. Detener la línea con datos cuesta menos que corregir todo el lote después.
4. Puntos de control de calidad: convertir la inspección por muestreo en control del proceso
Un lote pequeño no es una producción masiva, pero tampoco puede limitarse a una inspección final. Se recomienda establecer tres tipos de puntos de control de calidad: confirmación de primera pieza, inspección durante el proceso e inspección antes del envío. La confirmación de la primera pieza debe centrarse en dimensiones, ajuste y superficies visibles; la inspección durante el proceso, en la consistencia dentro del mismo lote; y la inspección antes del envío, en cantidad, etiquetado, embalaje y documentación. En piezas ensamblables, la primera pieza debe montarse realmente, y no limitarse a revisar la dimensión de una sola pieza.
Las herramientas de inspección pueden configurarse según el nivel de riesgo: para piezas de apariencia normal se usan calibradores, galgas y estándares visuales; para piezas funcionales se añaden pruebas de par, inserción/extracción o carga; y para piezas de alta precisión se emplean máquinas de medición por coordenadas o comparación por escaneo. Los registros de inspección deben conservar, como mínimo, el número de pieza, el elemento inspeccionado, el valor medido, el resultado de la evaluación y la acción tomada, para facilitar la trazabilidad de la calidad posterior.
5. Revisión de entrega: convertir cada pedido en eficiencia para el siguiente
Tras la entrega del pedido, debe realizarse una revisión ligera, centrada en registrar el tiempo real de impresión, el número de fallos, el tiempo de posprocesado, las causas de retrabajo y los comentarios del cliente. Si una determinada estructura presenta repetidamente deformaciones o marcas de soportes, debe generarse una recomendación de diseño; si un material muestra cambios dimensionales evidentes después del teñido, deben ajustarse las instrucciones de proceso y el margen de cotización. La revisión no es un trámite administrativo, sino la puerta de entrada a la gestión del conocimiento.
En los proyectos de lotes pequeños, lantu3D suele conectar la revisión del modelo, las recomendaciones de proceso, la planificación de producción y la retroalimentación de entrega, ayudando al cliente a construir gradualmente normas de fabricación digital adaptadas a sus propios productos. Así, el lote pequeño deja de ser una simple compra y pasa a formar parte de la iteración del producto y de la validación de la cadena de suministro.
Conclusión: el núcleo de la gestión de lotes pequeños es un ciclo cerrado de ritmo, calidad y conocimiento
Para entregar con estabilidad en la producción de impresión 3D en lotes pequeños, es necesario comenzar por la descomposición del pedido, calcular el ciclo según el cuello de botella, usar tableros para exponer anomalías, controlar los retrabajos mediante puntos de calidad y consolidar la experiencia con revisiones. Para las empresas, al elegir un socio de servicio no solo hay que mirar el número de equipos, sino también si dispone de capacidad de gestión integral desde el plano de diseño hasta la entrega del producto físico.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.